孔变紧、轴变粗,尺寸是怎样改变的
阳极氧化尺寸变化来自两个方向的作用:氧化层部分向原表面外生长,前处理又可能去掉表层金属。最后的尺寸由这两者共同决定,膜层总厚度不能直接当作加工补偿量。
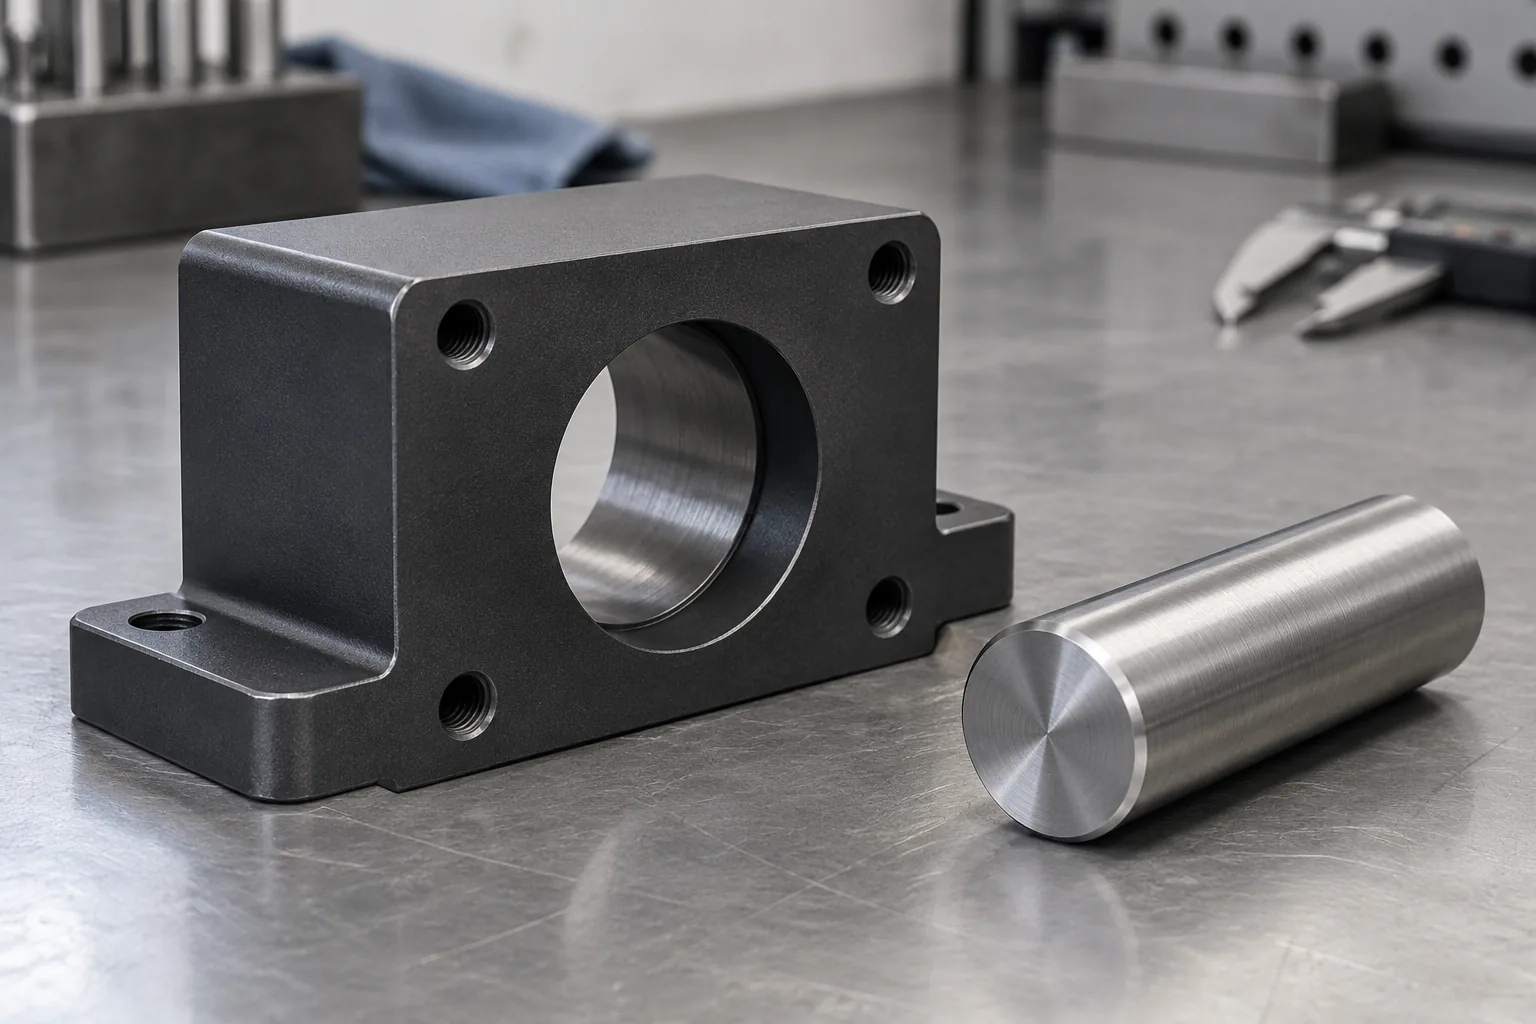
孔壁向孔内生长,会使孔的有效尺寸减小;轴的外表面向外生长,会使外径增大。若孔和轴都要氧化,两边的变化会一起压缩原有间隙。精密滑动或定位配合原本可用的间隙较小,因此同样的表面变化更容易表现为插入变紧、滑动阻力增加或装配不到位。
前处理中的蚀刻是去掉一部分基材的步骤,它可能使孔扩大、外径缩小,抵消部分膜层生长。合金牌号与热处理状态、处理规范及局部几何也会影响结果。因此,装配变紧只能提示配合关系发生了变化,还需把孔、轴的处理前后尺寸以及毛刺、孔口状态分别查清,才能判断具体原因。
怎样预留:把最终配合范围反推到加工尺寸
先确定装配需要的最终孔径、轴径和间隙范围,再确定哪些面需要氧化。预留的对象是加工尺寸;公差则限定允许波动的范围。把加工目标移开一些,并不会自动消除处理过程的波动。
把净变化定义为处理后尺寸减去处理前尺寸,保留正负号。对每个关键孔或轴,使用对应特征、同条件验证所得的净变化范围,不能直接套用其他部位的数据。对圆孔或圆轴,直径涉及相对两侧的表面,应采用直径本身的净变化,不能只计一侧位移,也不能由颜色或名义膜厚直接推断。
若最终允许尺寸区间为 [L, U],已验证的净变化范围为 [Δmin, Δmax],则处理前加工下限至少为 L−Δmin,加工上限至多为 U−Δmax。下端使用 Δmin,是因为加工尺寸最小且净变化最小时,处理后尺寸最容易低于 L;上端使用 Δmax,是因为加工尺寸最大且净变化最大时,处理后尺寸最容易超过 U。这两个边界共同限定了可选的加工区间,而不只是给加工目标加减一个补偿量。
若反推下限 L−Δmin 高于上限 U−Δmax,说明处理变化范围已超过最终尺寸区间能够容纳的宽度,当前条件下没有可用加工区间。单纯移动加工目标无法同时守住两端,应转向缩小工艺波动、在功能允许时遮蔽、受控后加工或调整配合设计。上述反推依赖已验证且仍适用的变化范围,不能作为未经验证的加工或处理能力承诺。
分别反推出孔和轴的加工区间后,还要检查最终配合:最终孔径下限减去最终轴径上限,是否仍满足最低间隙要求;最终孔径上限减去最终轴径下限,是否超过允许间隙。若设计是过盈配合,则按允许过盈范围分别检查两端。孔和轴都处理时,各自的最终尺寸边界都应包含对应的净变化范围,不能只计其中一件。
如果最紧或最松组合不满足功能要求,即使孔和轴各自落在尺寸区间内,配合方案仍需调整。若仍要保留完整膜层,应先取得该合金、状态和工艺组合的能力数据,确认反推区间与最终配合要求能够同时满足,再确定加工上下限。
预留、遮蔽、后加工与调整配合,分别适合什么条件
方案选择首先取决于功能面是否必须保留膜层,其次才是尺寸能否稳定落入最终范围。需要耐磨或防护的孔壁,与允许裸露的定位孔,可能需要不同路线。
后加工还要区分两种做法:去掉局部膜层再加工基材,或在允许条件下少量修整膜层。前者改变局部防护状态,后者需要评估剩余膜层、表面质量和供应商加工能力。两种做法都应在图纸和采购要求中说清。
| 方案 | 倾向采用的条件 | 尺寸控制方式 | 主要风险与代价 |
|---|---|---|---|
| 加工预留 | 配合面必须保留膜层,且同条件尺寸变化可控 | 用实测净变化设置加工目标,并校核最终上下限 | 前处理或膜层波动可能耗尽余量;工艺变更后需重新验证 |
| 局部遮蔽 | 该面允许不氧化,且局部防护和外观可接受 | 明确遮蔽范围及对前处理的保护要求,最终仍检验关键面 | 遮蔽边缘可能影响接触;增加人工与检查工作 |
| 处理后加工 | 最终尺寸要求紧,且允许局部去膜或受控修整 | 在处理后形成最终尺寸,同时限定剩余膜层或裸露面要求 | 可能损伤膜层或降低局部防护;增加工序和周转 |
| 调整配合设计 | 功能允许改变间隙或配合对象,现有余量不足 | 重新核算装配、定位或密封要求,并验证功能 | 间隙增加可能降低定位效果;需同步改变配合件要求 |
关键面要逐个判断,不能只标一个总膜厚
同一个壳体上,轴承孔、定位端面、螺纹和密封槽承担的功能不同。判断时先找到实际接触位置,再决定它需要膜层、裸露基材还是后加工表面。
以下检查可以直接落到图纸和样件上。遮蔽只在裸露面的防护、磨损及外观要求允许时采用;密封面也不宜仅凭尺寸合格就认定密封可靠。
- 轴孔:在多个轴向位置和方向检查孔径,区分整体变小、孔口异常与形状偏差,再与配合轴的最终外径对照。
- 外圆:检查真正参与配合的长度范围,避免只测一个截面就推断全长都能装配。
- 定位面:明确处理后的接触面与测量基准;若遮蔽边界靠近接触区,检查边缘是否干扰贴合。
- 螺纹:写清处理后的功能验收要求及是否遮蔽,使用适用量规检查;公称孔径合格不能替代螺纹配合合格。
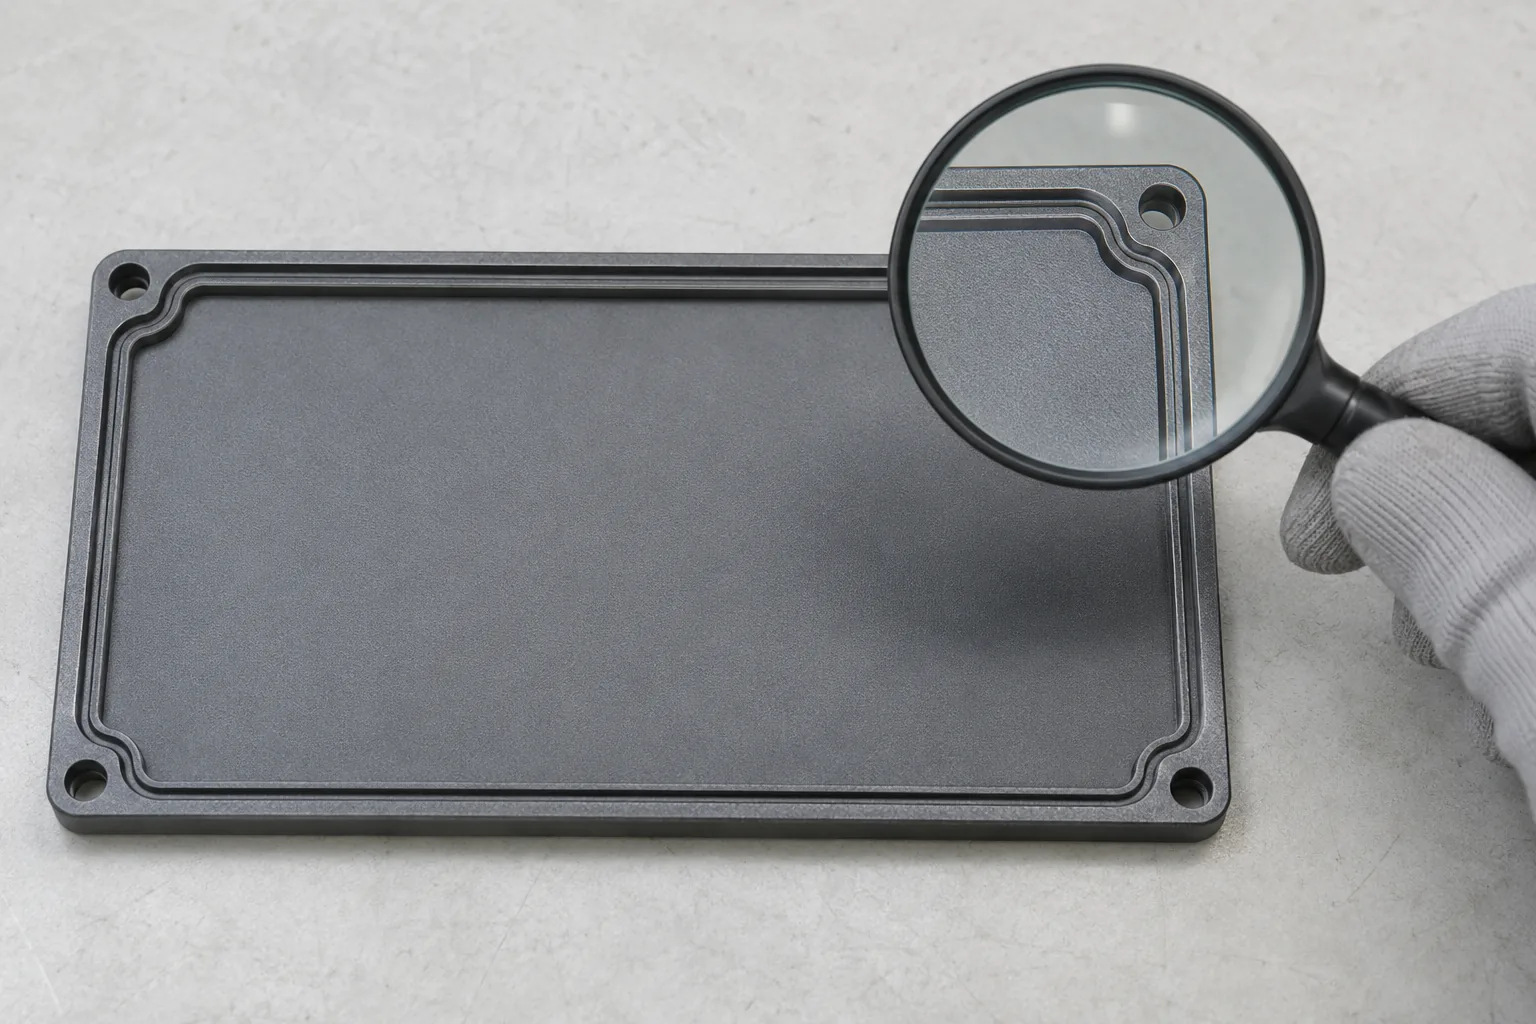
- 密封面或槽:把尺寸与表面状态、边缘和配套密封件要求一起检查,遮蔽或后加工前先评估局部防护。
- 挂具接触区:与供应商约定可接受位置,避免接触痕迹落在关键配合、密封或外观区域。
用同位置的处理前后测量,验证预留是否有效
先选定有代表性的样件,在处理前记录孔、轴和基准面的位置及尺寸。处理完成并恢复到约定测量条件后,使用相同测点和可比方法复测。样件与量具温度差异、测量力或基准变化都可能影响读数,应避免把这些差异误当成膜层带来的变化。
尺寸记录要对应实际使用的合金状态、前处理、膜层要求、挂具安排及遮蔽方案。孔壁和外圆分别测量,不用外观颜色推断膜厚,也不用某个容易测的位置代替整个关键配合面的尺寸变化。
若尺寸普遍向同一方向偏移,且波动仍在可用余量内,可据此调整加工目标。若不同位置或样件之间差异较大,先查工艺一致性、局部几何与测量方法;继续增加统一补偿量,可能让一部分尺寸合格、另一部分越界。
最终装配尺寸原则上按图纸明确的处理后状态验收,处理前测量用于控制加工和追踪变化。量规、实际配合或密封验证可以补充功能判断,但应与尺寸及表面要求一起使用,不能以一次装得进去替代全部验收。
图纸与询盘资料怎样帮助确定可执行方案
图纸应同时表达处理要求和装配要求:注明氧化规范及适用版本、膜层与颜色要求、关键面的最终尺寸、验收状态、基准、遮蔽范围和允许挂具位置。若采用后加工,还要标出加工区域及处理后该面的防护或剩余膜层要求。
成本与交期常由控制路线改变:局部遮蔽增加准备和拆除工作,后加工增加工序与周转,严格的关键面检查增加检验投入。批量、颜色一致性和工艺能力也会影响供应安排;具体成本、颜色表现和交期须由实际供应链确认,不宜在方案尚未明确时承诺。
准备好2D与3D图、合金牌号及热处理状态、氧化类型与颜色、膜层要求、关键公差、配合对象、遮蔽区域、检验标准和数量。如果已经出现装配异常,再提供处理前后尺寸记录、测点说明、孔口与接触面的照片,以及配合时的具体表现。
有了这些资料,就能把问题落到明确的选择上:功能面需要完整膜层且变化可控,采用预留;允许局部裸露,评估遮蔽;尺寸要求超出当前工艺能力,比较后加工与配合设计调整。随后以处理后尺寸和实际功能验证结果,确定可执行的加工范围与验收方式。
常见问题
试制件装配正常,为什么批量件仍可能变紧?
试制通过只能说明当时的样件和工艺组合可用。批量中的加工尺寸分布、前处理和膜层波动可能让孔与轴同时靠近最紧组合。应比较试制与批量的尺寸分布及工艺记录;若合金状态或处理条件变化,原有补偿依据也需重新验证。
氧化后装不进去,可以直接用配合轴硬压或磨一下吗?
硬压可能损伤膜层或配合件,手工磨削也可能造成局部失圆或不均匀去膜。先分清设计是否允许过盈、异常位于孔口还是全长,再选择有明确尺寸和表面要求的修复路线;不能把临时装上视为功能合格。
退膜后重新氧化,原来的尺寸预留还有效吗?
不能直接沿用。退膜和再次前处理可能继续去除基材,重新氧化又产生新的表面生长。返修前应测量当前尺寸,核对剩余加工与配合余量,并评估局部表面要求;余量不足时,应先判断返修是否可行。
供需双方处理后尺寸测量结果不一致,如何先排除验收口径差异?
先确认双方测的是同一零件、同一位置与方向,再核对是否都处于约定的处理后状态;随后统一测量基准、约定测量条件及方法,对同一零件共同复测。口径对齐后仍有差异,再检查测量重复性并判断真实尺寸是否偏离要求,避免直接以两份不同口径的读数判定零件不合格或修改补偿。