先找厚区:看交汇处,不只看标注壁厚
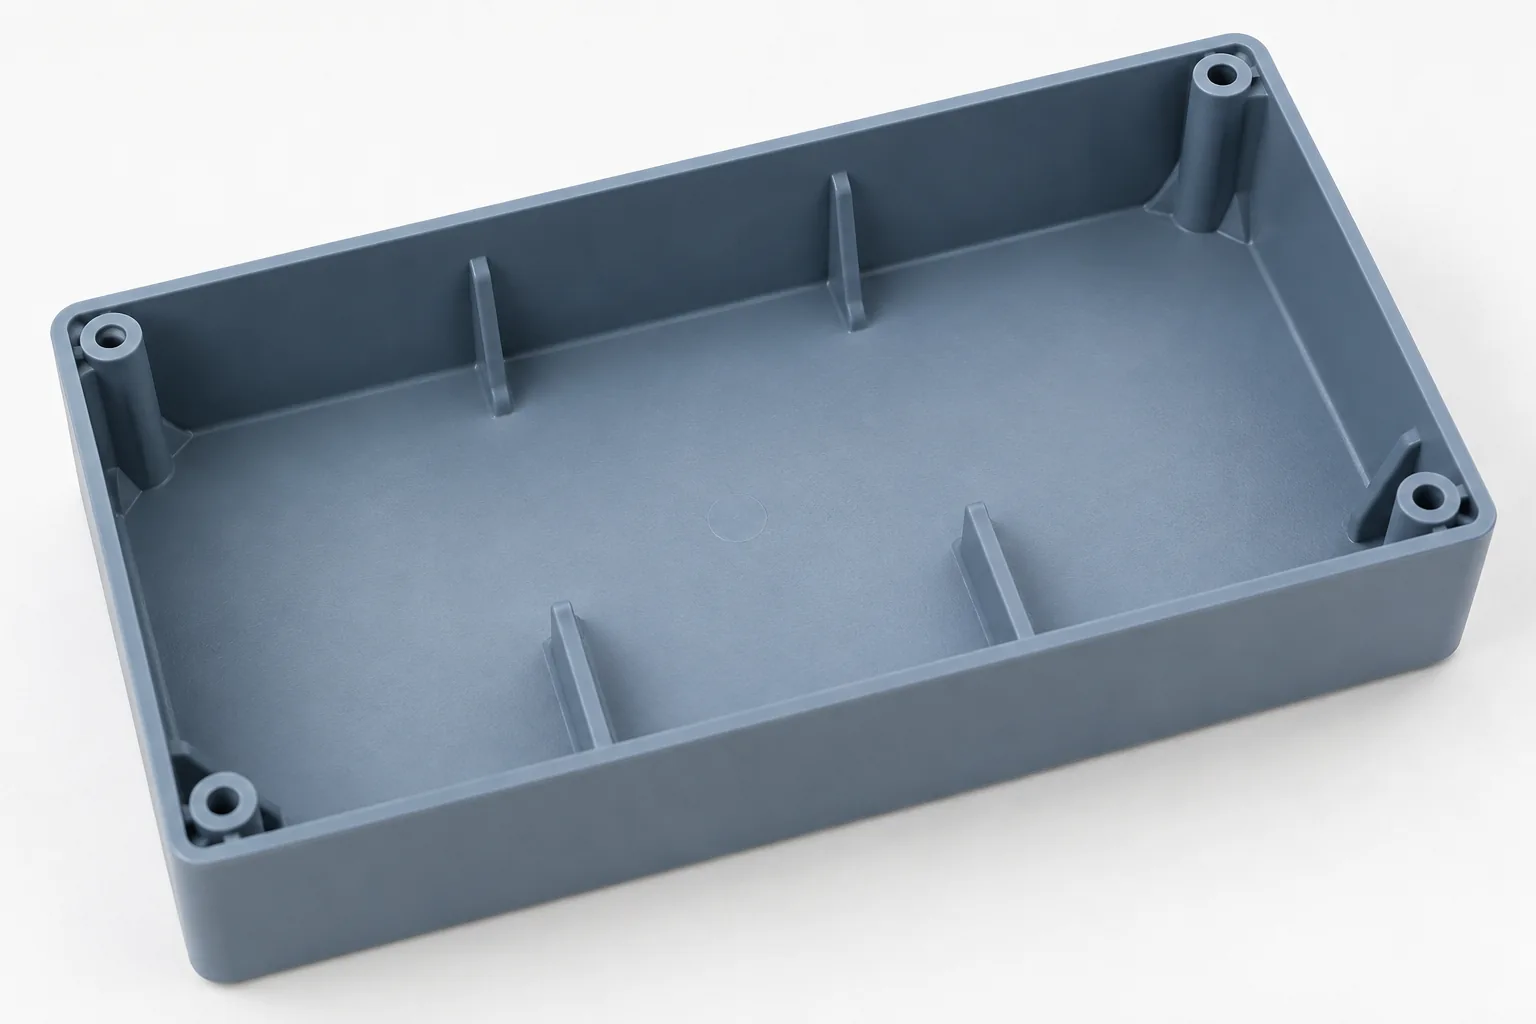
外壳看起来厚度一致,筋、柱和连接座的根部仍可能堆出厚重节点。注塑件壁厚过渡设计要从这些局部结构入手,判断哪里比周围更难冷却,而非只调整图纸上的名义壁厚。
沿外观面对应的截面查看材料分布。筋根与壳壁相接、柱座贴近侧壁、连接座并入底板时,都应观察是否有材料集中。圆角能缓和形状变化,但过大的填充也可能让根部更厚,需要结合截面复核。
- 在筋与壳壁连接处检查根部是否形成连续厚带。
- 查看柱座底部是否实心堆积,以及孔洞是否确实减少局部厚区。
- 沿连接座向薄壁的方向检查截面变化是否突然。
- 核对外观敏感面与厚重节点的位置关系,标出优先评估区域。
- 把承载路径和安装空间叠加到截面上,识别不可随意削弱的支撑。
- 检查转角与圆角连接后实际形成的厚度,避免只看孤立尺寸。
为什么厚区更容易留下凹陷,壳体又为何会弯
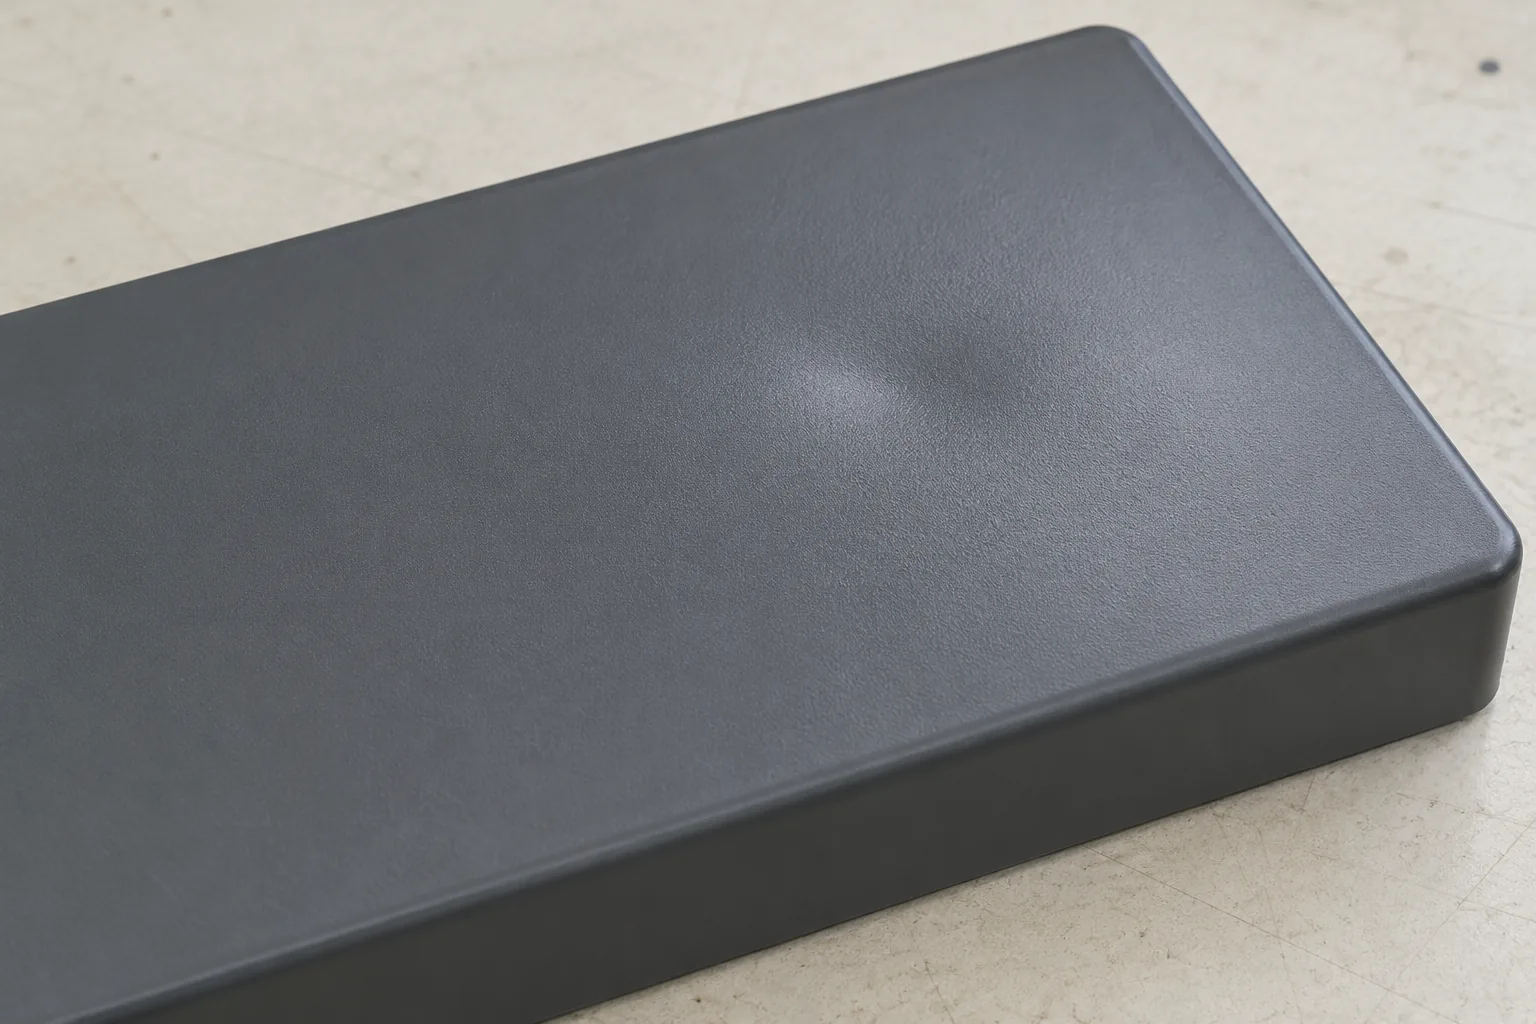
局部更厚的地方储存的热量更多,内部通常比邻近薄壁冷却得慢。外层已经逐渐定形时,里面仍在冷却收缩;如果补料不足以抵消这部分收缩,外观面就可能被拉出凹陷,也就是缩痕。带筋柱的壳体上,厚区与可见表面距离较近,这类外观变化更容易成为评审重点。
翘曲是另一个结果:相邻区域收缩节奏不同,又被连续结构互相牵制,壳体便可能偏离原来的形状。这种相互牵制也可能留下内应力。薄壁长面、转角和连接区会把这种不协调传递到边缘或安装位置,表现为贴合不顺或间隙波动。材料的收缩特点、浇口补料和模具冷却都会参与其中,厚薄差异是风险线索,不能凭凹陷或弯曲直接认定根因。
验证时把外观缺陷位置与截面厚区对照,再查看模流所预测的冷却、补料和变形趋势。若缺陷与厚区不对应,或改变成型条件后表现明显变化,应同时追查浇口和冷却安排,避免把所有问题都归到结构。
减厚还是渐变:按厚区承担的功能选择
不承担必要载荷的实心节点,宜优先评估挖空、减厚或分散连接,让材料不要集中在根部。把厚区边缘修成缓坡却保留原有大体积,只能改善连接的突变,未必解决内部冷却较慢的问题。
若连接座确实需要较大的支撑截面,可保留功能区域,再用渐变连接降低邻近薄壁的骤变。筋柱根部的调整应同时关注外观面、支撑方向和模具可实现性;需要加强刚度时,可评估支撑布局,而不是直接把整片壳壁加厚。
| 结构条件 | 倾向的优化路线 | 可能改变选择的证据 |
|---|---|---|
| 节点以填充空间为主,承载需求较低 | 先减少局部材料集中,再整理根部连接 | 减厚后若支撑不足,需调整连接位置或支撑形式 |
| 厚连接区承担安装或受力功能 | 保留有效承载截面,并平缓连接到周围壳壁 | 装配载荷、空间限制或模具条件可能要求重新布置节点 |
| 名义壁厚较一致,仍出现弯曲或凹陷 | 同步核对补料、冷却及材料收缩影响 | 成型条件变化与缺陷位置的对应关系决定后续调整重点 |
把外观、刚度和交付条件放在同一方案里
削减厚区有助于降低局部冷却负担,却可能改变支撑刚度。外观壳体优先关注可见面的平整与装配贴合;支撑件则还要确认受力时的形状保持能力。更少的材料并不自动意味着更好的交付方案,结构改动仍需满足各自功能。
方案比较应采用相同用途、载荷或环境和验收目标。若减厚方案在装配或支撑验证中未达标,先检查支撑布局和连接方式,再决定是否恢复局部截面;若渐变方案仍有明显厚区,则继续评估能否分散材料,而非只延长过渡。
厚重节点可能延长冷却等待,结构调整也可能增加模具实现难度。质量和功能通过验证后,再比较材料用量、模具复杂度、成型周期、后续修整与维护要求,并把试模修改所需时间纳入交期讨论;没有具体方案和成型条件时,不宜承诺成本节省或周期缩短。
开模前把图纸、模流和样件观察连起来
图纸上先标清名义壁厚、过渡截面和筋柱连接关系,并指出外观敏感面、安装位置与配合要求。提供树脂信息、流动长度、整体尺寸和目标产量,让模具方案能够围绕真实零件评估,而非套用一个绝对壁厚。
在模流分析中,将候选结构放到可比的浇口和冷却假设下,查看厚区是否仍集中、补料是否受限,以及变形趋势是否影响配合。仿真用于筛选风险与指导试模,不代表实际零件已经达标。若材料或模具假设改变,应重新解释结果。
试模时记录凹陷位置、壳体形状和装配接缝,并保留对应的成型条件。外观改善但装配仍不顺时,继续追查整体变形及配合结构;配合满足要求后,再核对外观等级和生产稳定性。用这些观察决定保留改动、调整支撑或修改模具条件,避免凭单个样件外观结束验证。
准备这些资料,才能确定下一步改哪里
整理零件图纸及关键截面、树脂资料、外观要求、装配配合和实际载荷;已有样件时,附上缺陷照片、出现位置及对应的成型记录。同时提供拟用浇口与冷却方案、模具能力和产量需求。
这些资料能帮助判断优先减少哪处厚区、哪些支撑需要保留,以及是否应先调整模具条件。缺少实物时可先评估结构风险;取得模流或试模证据后,再决定具体改动与交付安排。
常见问题
先调成型条件,是否就能避免修改结构?
若问题主要受补料或冷却安排影响,成型调整可能有帮助。但当几何厚区持续限制冷却与补料时,调机也有边界。记录调整后的外观和装配表现,比较是否能稳定满足要求,再决定保留结构还是减厚。
什么情况下值得在开模前做模流分析?
当厚区与重要外观面重合、连接结构难以减厚,或壳体变形可能影响配合时,分析有助于筛选方案。它的价值依赖树脂信息与模具假设是否可靠;输入不足时,先补齐条件,再用结果支持选择。
小批样件正常,是否可以据此认为过渡设计已稳妥?
外观正常的样件只能说明对应条件下的表现。目标产量下的冷却安排、成型稳定性和装配要求仍要核对。保留样件对应的工艺记录并按实际验收条件检查,才能判断设计是否适合后续生产。