新品带来的变化:冷却路径可以与切削几何一起设计
Kennametal于2026年9月15日发布KAF82增材硬质合金牌号及定制孔精加工刀具方案。官方说明支持优化冷却流道和复杂几何的制造能力;截至2026年10月7日核验,本次关注的是结构设计选项的增加。
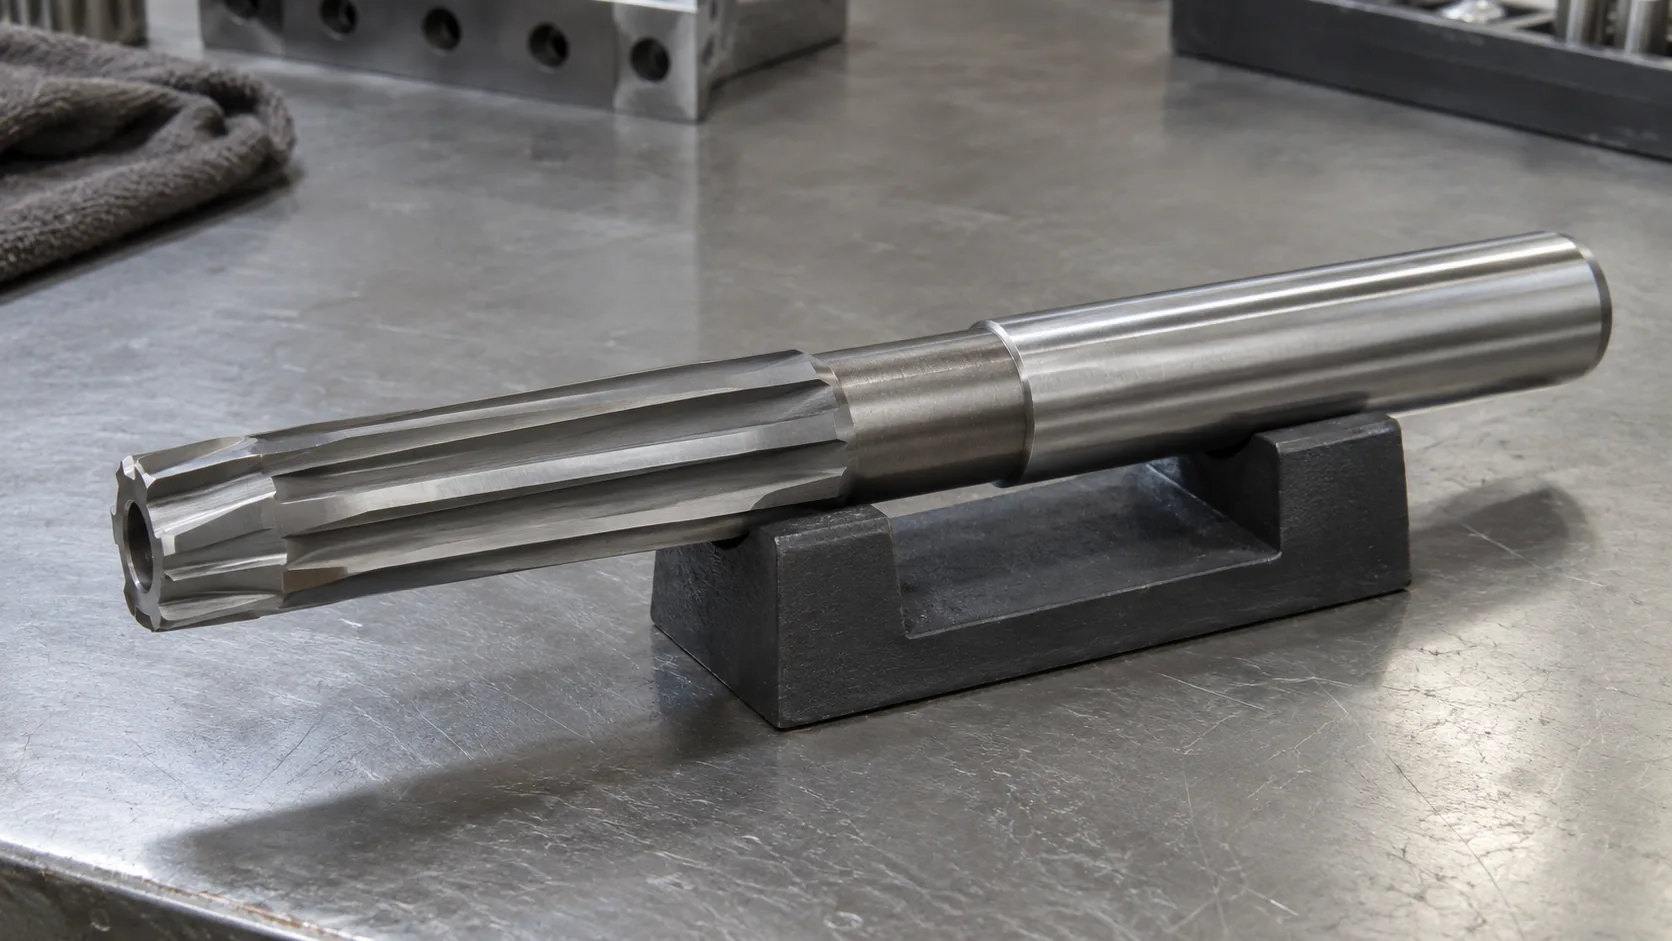
对于专用孔精加工刀具,工程师可以把冷却液从哪里进入、在哪里流出,与切削部位及排屑空间一起讨论。增材制造拓展了可设计的结构,但供应商仍需判断具体形状能否制造、精加工并稳定供货。
这值得冷却受限的汽车金属零件批量加工项目关注:冷却液需要到达实际切削区域,并给切屑留下离开的路径。它提供了重新设计的机会,还没有替具体工件证明加工收益。
先找瓶颈:孔质量变化是否真的与刀具结构有关
如果加工到孔内较深位置时更容易出现表面划伤或质量波动,可以检查冷却液是否到达切削部位、切屑是否滞留。这些现象也可能受到刀具磨损、装夹或机床状态影响,单凭孔的外观无法认定流道就是根因。
将现用刀具的失效位置与对应工件记录联系起来,观察孔径和形位变化、粗糙度、换刀停机及废品出现的时机。若调整供液或排屑条件后问题有一致变化,便有理由进一步评估冷却路径;若变化跟随装夹位置或设备状态,应先处理相应因素。
现有工具持续满足验收目标、又没有明确冷却或几何限制时,保留现用路线更便于控制改动风险。对尚未找到原因的异常,先建立稳定的现状记录,再决定是否投入定制开发。
方案取舍:结构自由度要与机床供液能力匹配
现用刀具的价值在于已有加工记录和维护经验。KAF82路线值得考虑的条件,是现有流道或专用几何难以满足切削位置的需求,而且供应商能提出对应的可制造设计;结构更复杂本身并不是换刀理由。
流道可以改变供液位置,但不会自动提高机床的供液能力。核对冷却压力、流量、接口、密封和过滤条件,并与所需刀具结构一起评估。若系统供液不足,先调整供液系统或收敛流道方案,再试切;否则新刀具也可能得不到预期冷却。
比较应围绕相同孔加工用途和验收目标展开。材料与硬度、孔特征、装夹和冷却环境要可比,才能判断观察到的差异是否与新结构相关。
| 比较维度 | 现用刀具路线 | KAF82定制路线 | 据此采取的动作 |
|---|---|---|---|
| 冷却覆盖与排屑 | 用既有流道和加工记录判断限制 | 评估出口位置与切削几何的联合设计 | 瓶颈指向结构且设计可实现时,纳入试切候选 |
| 设备接口与供液 | 已有适配经验可作为基准 | 专用流道仍受机床供液和连接条件约束 | 供液或接口不匹配时先调整方案,不直接上批量 |
| 孔质量与使用稳定性 | 以现行验收结果和失效记录为参照 | 实际工件表现需要对照取得 | 未达到尺寸、形位或表面要求时,修改设计或保留原路线 |
| 完整交付条件 | 核对现行维护、换刀和替换安排 | 包含开发、验证、后处理及专用件保障 | 加工达标后再比较完整费用与供应风险 |
对照试切:先证明孔加工达标,再判断长期价值
试切前约定孔径、形位和表面粗糙度等验收项目,以及刀具失效的判定方式。将同一材料和硬度条件下的工件安排为可比试验,记录设备接口、冷却设置与装夹情况;确需改变的条件要单独记录,避免把多项调整的效果全算给刀具。
检查每段使用过程中的孔质量变化,并关联切屑状态、刀具磨损和换刀原因。初期样件合格只能支持继续验证,还应观察连续加工中的漂移和失效差异,判断结果能否稳定重复。
新路线未达标时,结合失效现象调整出口、排屑空间或加工系统条件,再决定是否继续验证。若瓶颈与定制结构无关,回到原方案或其他针对性改进;两条路线都达标后,再比较包含试切、维护、后处理及替换保障的完整交付条件。
采购边界:购买的是供应方案,不能假设能取得粉末
官方披露KAF82粉末不对外销售,因此不能按自行购买粉末、打印刀具的路径规划项目。询价应明确供应商交付的是哪一范围的刀具或服务,并询问设计调整、后处理、维护及替换件的责任。
供货周期以供应商对具体设计的确认为依据。采购费用需要覆盖定制开发、样件验证、必要后处理和后续保障,不能只比较刀具报价;专用件停用时的替换安排,也会影响批量生产的可持续性。
把验收条件、试切支持、未达标的处理方式和替换方案写进双方认可的交付约定。此处讨论限定于汽车金属零件批量孔精加工,不据此推断所有孔加工均适用,也不宣称传统硬质合金刀具将被替代。
启动评估前,准备能说明问题的真实资料
提交资料时,把希望改善的孔质量或冷却问题与对应工件联系起来,让供应商看到限制发生在哪里。以下信息用于判断结构是否值得重设计,以及怎样安排有意义的对照验证。
- 提供工件材料牌号和硬度,说明当前加工对象及材料状态。
- 准备2D/3D图纸,标出目标孔的孔径、孔深及周边空间。
- 列清尺寸公差、形位要求和表面粗糙度,作为验收依据。
- 说明批量与加工节奏,并附现用刀具的寿命分布和失效记录。
- 提供机床接口、夹持方式、冷却压力与流量等实际设备信息。
- 整理孔质量随使用过程的变化,以及停机和废品的观察记录。
- 说明目标交期、备件需求及可接受的试切安排,便于核对供应条件。
常见问题
没有确定冷却是根因,还能向供应商咨询吗?
可以先做设计可行性咨询,但应把异常现象与已证实原因区分开。提供孔质量变化和失效位置记录,要求方案说明它针对哪项限制;若没有对应关系,先补充现场观察,不急于把咨询升级为采购。
小范围试切合格,为什么还不宜立即全面换刀?
短时试验可能没有覆盖磨损积累、工件状态变化和实际换刀过程。扩大验证时,重点观察质量漂移及失效的重复性,并准备可用的原刀具或替换方案,降低批量切换的中断风险。
把冷却压力调高,能替代定制流道设计吗?
如果问题来自供液不足,调整系统可能更直接;若液体仍到不了目标切削部位,或切屑缺少出口,单纯加压未必有效。应在设备允许条件下观察供液变化与异常是否同步,再判断需要系统调整还是刀具重设计。