先看零件最怕什么,再确定材料路线
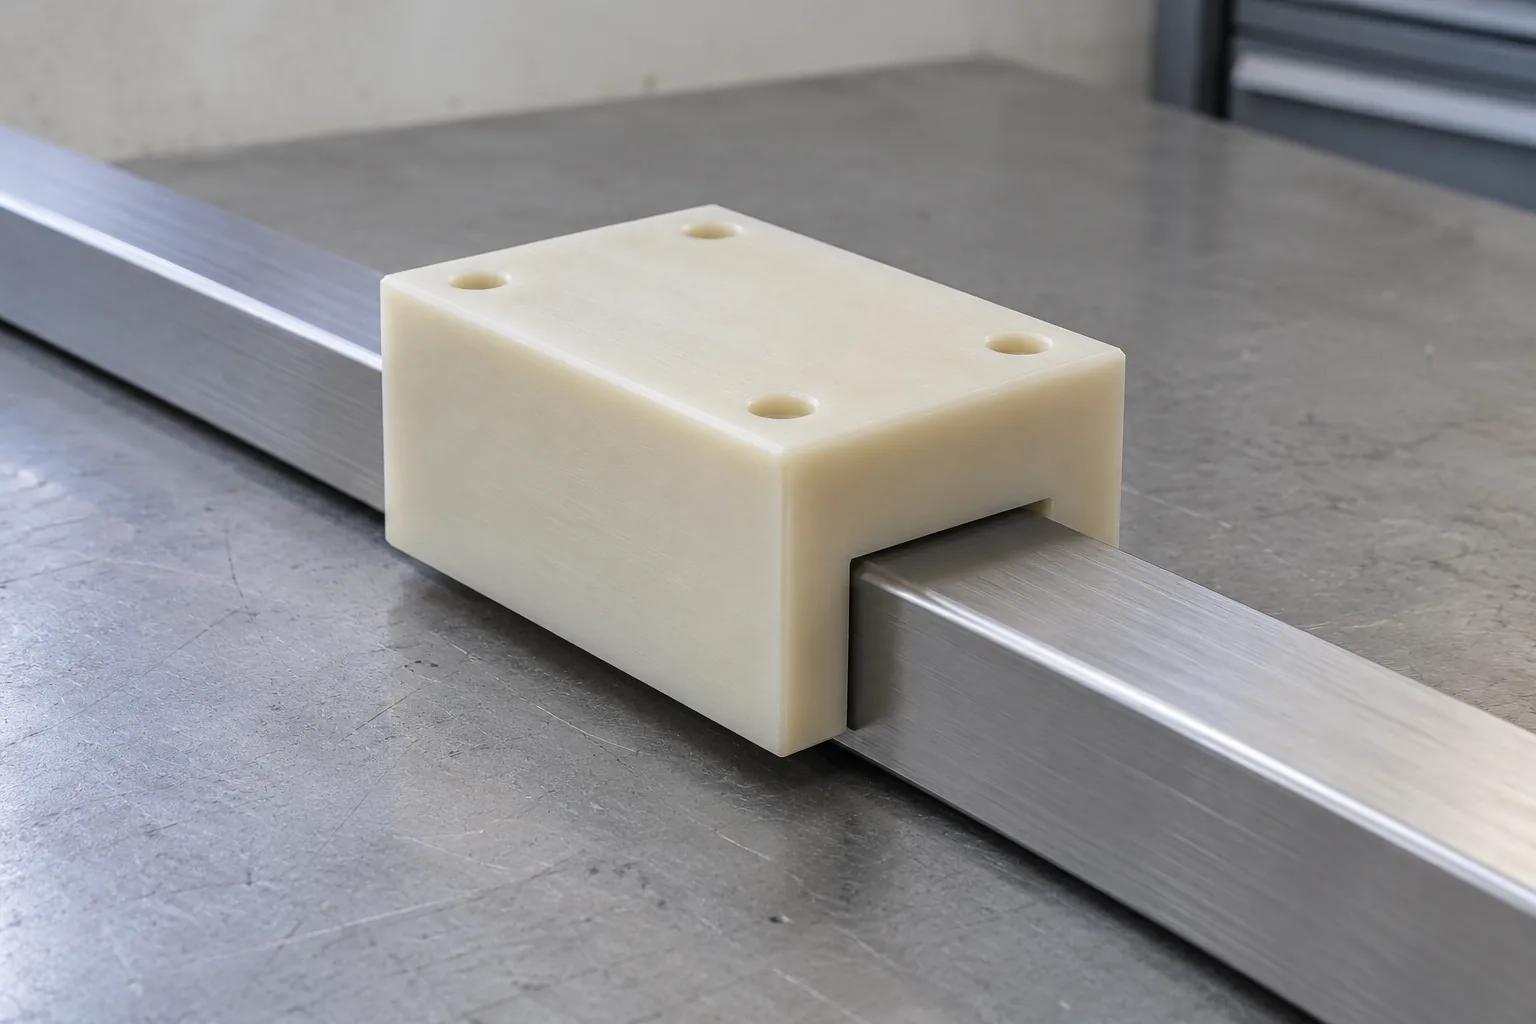
选POM与PA66,先区分问题是配合变紧、受力变形,还是滑动面磨损。对导向件、轴套和滑块而言,这些表现对应的材料判断不同,不能用一个“耐磨”名称概括。
POM是聚甲醛,通常吸湿较低,适合优先评估对尺寸变化敏感的配合。PA66是聚酰胺,具体方案可能更侧重强度与耐热,但牌号、增强方式和含水状态会改变判断。材料家族只能帮助确定候选,不能代替成品验收。
| 主导工况 | 倾向的路线 | 可能改变选择的证据 |
|---|---|---|
| 潮湿变化明显,滑动间隙较敏感 | 优先评估POM,以减少吸湿带来的配合变化 | 目标温度下的承载表现或接触面磨损若不达要求,应重新评估牌号及结构 |
| 承载或受热要求更突出,允许管理材料状态 | 评估具体PA66牌号,并把调湿后的配合纳入设计 | 使用环境下的尺寸变化超出可接受范围时,应调整间隙或改选材料 |
| 主要问题是摩擦、磨屑或滑动不顺 | 保留适用候选,以实际接触组合进行滑动验证 | 对偶表面、润滑条件和运行方式不同,可能改变磨损与阻力排序 |
吸湿如何让配合改变:检查使用状态的尺寸
PA66吸收水分后,材料尺寸和力学响应可能变化。轴套的内外表面又受到安装方式与周围零件约束,因此配合可能偏离刚加工时的状态。具体变化方向要看结构,不能直接认定孔一定变大或一定缩小。
POM较低的吸湿倾向,有助于降低湿度变化造成的尺寸波动;它仍会受温度、受力和加工状态影响。若设备在潮湿场所工作,检查重点应落在装配后的可用间隙,而不只是车间里测得的尺寸。
先记录毛坯与成品的存放条件,再让样件经历接近使用环境的调湿过程。调湿就是让材料含水状态接近预定使用条件。用相同装配方式核对关键尺寸、松紧和滑动阻力;若配合收紧,判断是环境变化、安装约束还是零件受力,再决定调整间隙或材料。
耐磨要连同摩擦副判断,增强也有代价
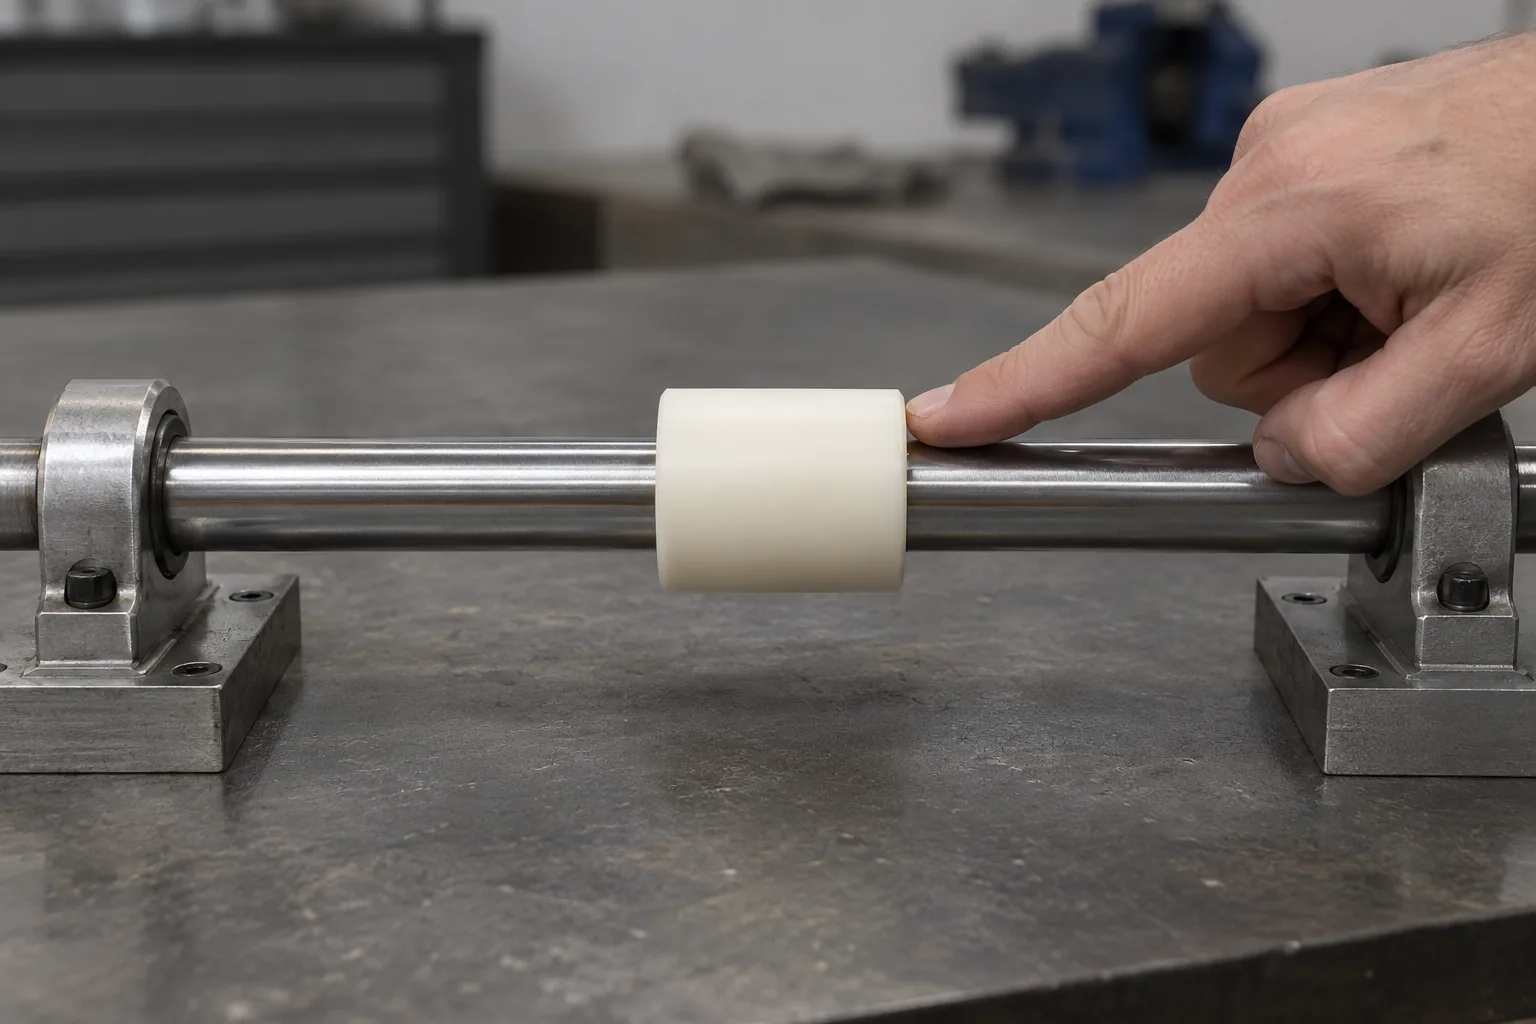
摩擦副就是相互接触并滑动的表面组合。塑料零件与不同材料、粗糙度的对偶表面配合,可能得到不同的摩擦和磨损表现;润滑、磨屑与运行速度也会改变接触状态。因此,材料数据表中的试验表现不能直接换算成该零件的使用寿命。
纤维增强PA66可用于评估更高刚度或受热承载要求,但增强并不等于滑动面一定更耐磨。加工后的纤维暴露和表面状态可能影响对偶件,替换时要把配合表面的磨损一起观察。
把候选样件用于相同用途、载荷、温湿度和验收目标。除塑料表面外,还检查对偶件划痕、磨屑、阻力变化与局部发热。阻力或磨损不合适时,先找接触位置与工况差异;需要时调整表面、润滑或结构,再复验材料路线,避免只提高材料强度。
CNC加工与设计:让切削后的形状保持可用
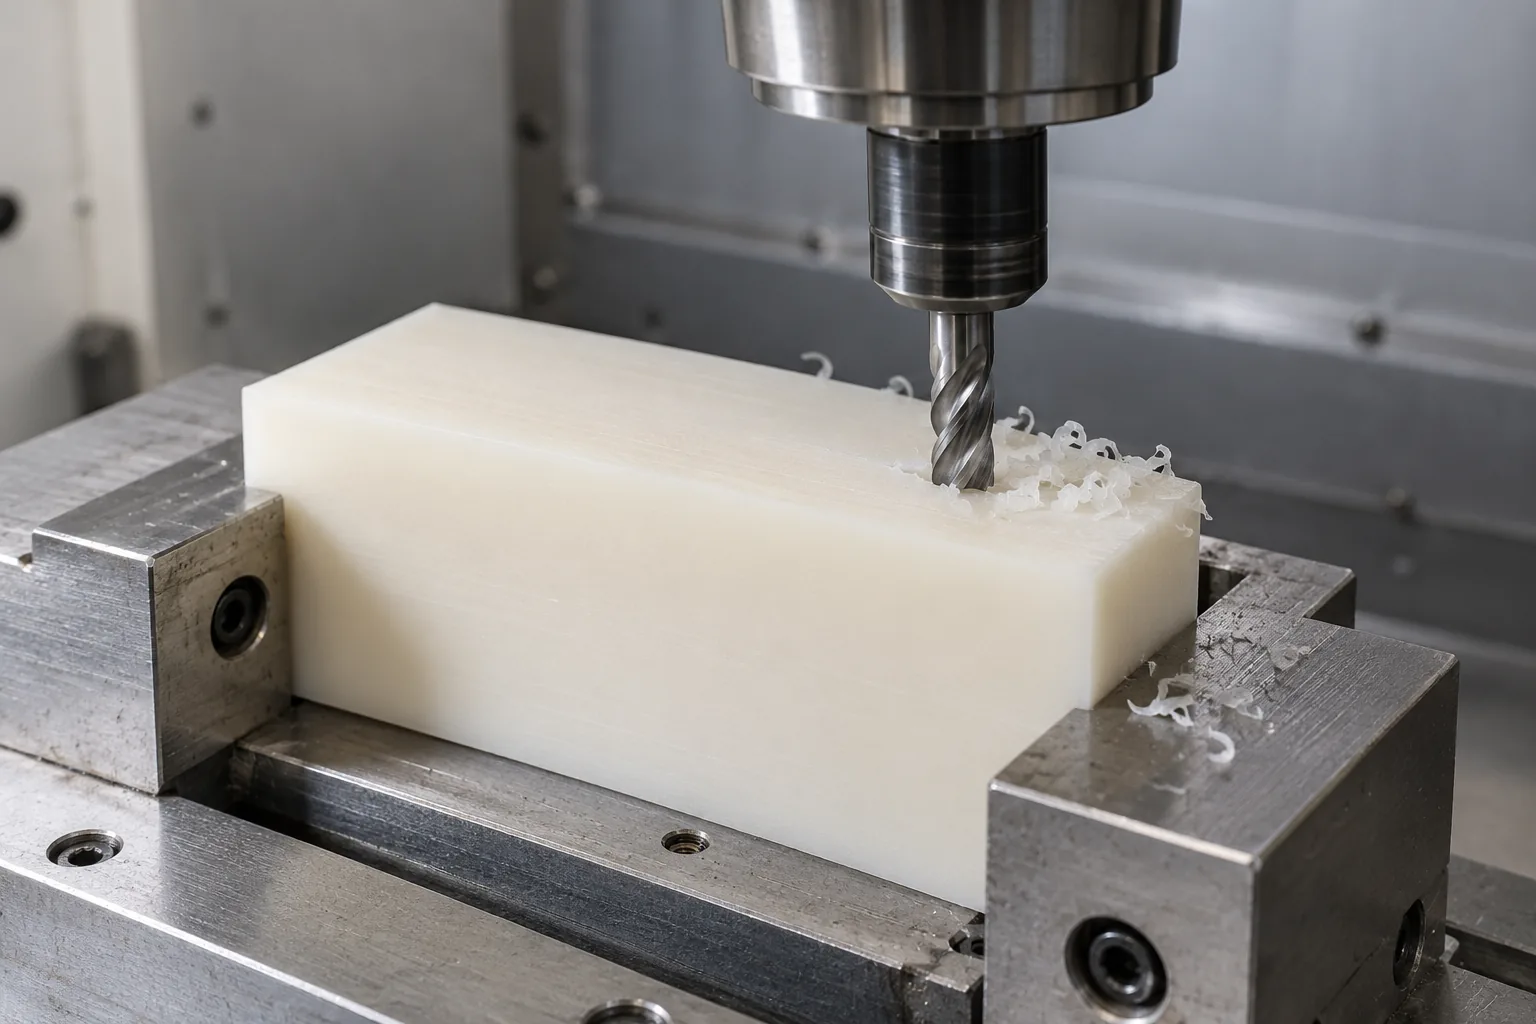
CNC加工去掉毛坯的一部分材料后,原有内应力可能重新分布;夹紧时的弹性变形也可能在松夹后恢复。薄壁、深槽或去料不均的零件更需要关注这种变化。切削发热还可能让测量时的尺寸与冷却后的尺寸不同。
先明确哪些面承担滑动、哪些尺寸控制装配,再安排支撑和加工顺序。对于形状敏感的样件,可与加工方讨论分阶段去料、降低夹紧变形和冷却后复测。是否需要退火或其他状态处理,应结合供应商对该牌号毛坯的建议,不照搬通用配方。
壁厚与局部结构应兼顾承载和加工可达性。纤维增强材料还需关注切削磨耗、毛边及接触面的纤维状态。若尺寸在松夹后明显改变,应先检查支撑与去料方式;若存放后继续变化,则补查毛坯状态与环境条件,再确定精加工时点。
小批量试制:先通过工况验证,再比较交付成本
小批量CNC加工便于试制不同候选,但数量少不会自动消除材料状态与装配风险。样件在车间运转顺畅,只说明当时的配合可用;当温湿度、持续受力或运行方式改变,结果仍可能改变。
以同一图纸、接触对象和验收目标记录试制结果,把关键尺寸与滑动表现联系起来。若某条路线未达标,按失效表现调整设计、加工或材料状态后复验;如果问题来自材料路线本身的适用边界,就改选候选。通过后,再把验证条件转成后续批次可重复执行的要求。
成本比较应包含毛坯、装夹与加工、状态处理、检验验证,以及使用中的维护安排。数量影响材料利用、准备工作分摊和抽检组织,不能据此直接断定POM或PA66更便宜。若两条路线都满足要求,优先选择质量状态更可重复、供料条件清楚且完整交付负担更合适的方案。
带着图纸和工况询价,让报价支持下一步决定
询价资料越接近真实用途,越容易判断是先做POM样件,还是评估特定PA66方案。材料尚未定型时,把待选路线及最担心的失效表现说明清楚,要求报价分别说明材料状态、试制与检验安排。
- 图纸与关键配合:标出滑动面、安装基准、公差,以及会导致卡滞或松旷的位置。
- 材料信息:提供已有牌号、增强要求、毛坯来源和状态;尚未指定牌号时说明可接受的候选范围。
- 接触组合:说明对偶件材料、表面状态、润滑方式及污染或磨屑条件。
- 运行输入:提供载荷、速度、运动方式和连续或间歇使用情况。
- 环境记录:说明温湿度、清洗或接触介质,以及装配和使用环境是否不同。
- 验收目标:提交寿命、滑动阻力、磨损与尺寸要求,并附已有观察记录或失效样件信息。
- 交付计划:列出打样和后续数量、交期,以及可安排的环境适应与试用条件。
常见问题
没有明确PA66牌号,能先安排加工报价吗?
可以先做有条件的方案报价,但要把材料规格暂定写清楚。报价需区分选材试制与正式交付,等牌号、毛坯状态和验收目标确定后再锁定制造条件,避免把临时报价当成性能承诺。
干燥PA66后加工,是否就能避免潮湿使用中的卡滞?
干燥有助于管理加工起点,却不能阻止材料在使用环境中再次吸湿。若卡滞发生在环境变化之后,应保留该环境下的尺寸与装配记录,据此评估工作间隙,而非只重复干燥处理。
增强PA66试装能滑动,为什么还不能直接替换原POM件?
短暂试装没有覆盖持续接触后的对偶件磨损与受力状态。替换前还要核对安装刚度、接触面和环境适应后的运行表现,尤其关注塑料件看似完好时金属配合面是否已出现异常。
仅有耐磨材料数据表,怎样减少首次试制的盲目性?
先核对数据的对偶材料、运动形式和环境是否接近用途。差异较大时,把试验用于候选排序即可,优先制作能够暴露关键配合与接触问题的样件,再用用途中的观察确定是否继续投入。