发布带来了候选平台,评估进展还不是验收结论
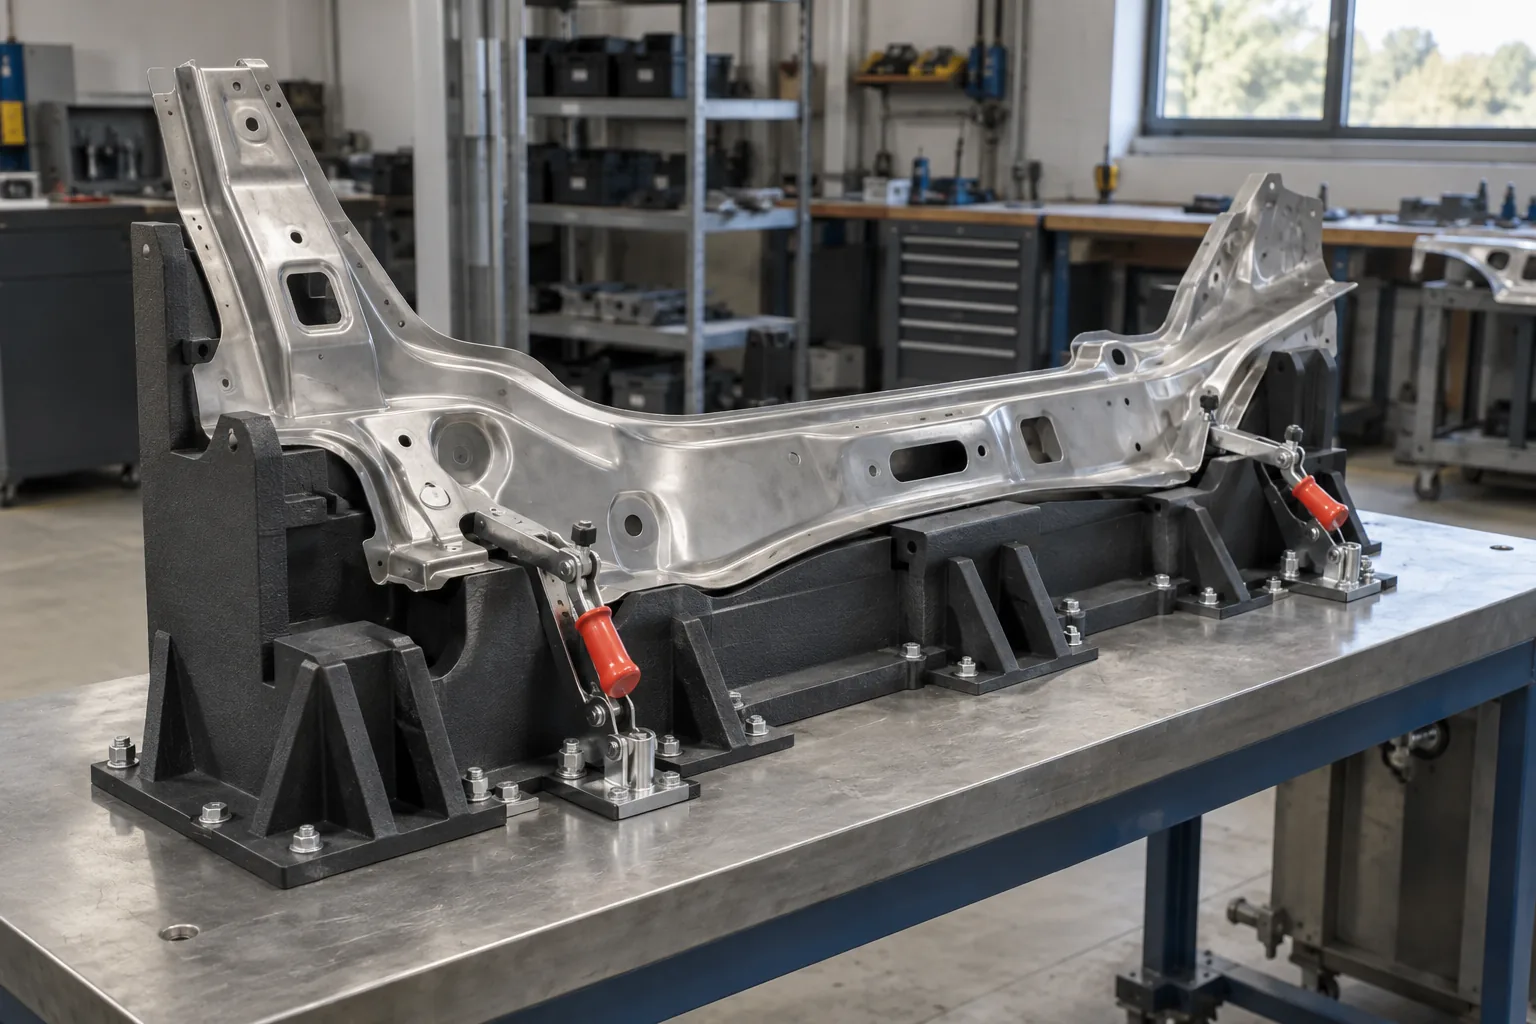
Stratasys于2026年9月9日发布F870,披露1000×610×610毫米成型空间及加热腔体。
按该日官方说明,Toyota Production Engineering与Rivian Automotive在商业供应前开展相关应用评估。这证明新品和评估进展,并未证明所有应用通过量产验收,也不能据此判断当前普遍供货状态。
FDM将热塑性材料逐层堆叠成形。对大尺寸夹具而言,新的包络条件可能减少分段设计需求,但是否能整体制造仍取决于摆放方向、支撑和装夹安排。设备容得下模型,只解决了空间问题,没有回答工作时能否稳住零件。
先按定位任务分支,再判断是否值得制作验证件
尺寸精度描述基准和接触面是否在要求的位置;刚度描述施力后这些位置会移动多少。夹具空载时与图纸相符,夹紧或装配时仍可能偏离目标。应从零件如何贴合、定位、紧固出发,找出真正影响装配结果的面和孔。
当用途是非切削辅助定位、结构改版频繁,且可以安排试装与检测时,FDM具备进入路线比较的理由。高接触磨损、持续受力或较严的定位要求,则会增加结构和材料验证负担;这些负担可能使现用方案更合适,或需要保留金属接触件。
| 实际条件 | 倾向的路线与理由 | 改变选择所需的证据 |
|---|---|---|
| 非切削定位、设计常变,可安排样件测试 | 纳入FDM试制,考察直接制造复杂夹具是否减少拆分与修改工作 | 整体摆放可行,装配接触位置在工作状态下合格 |
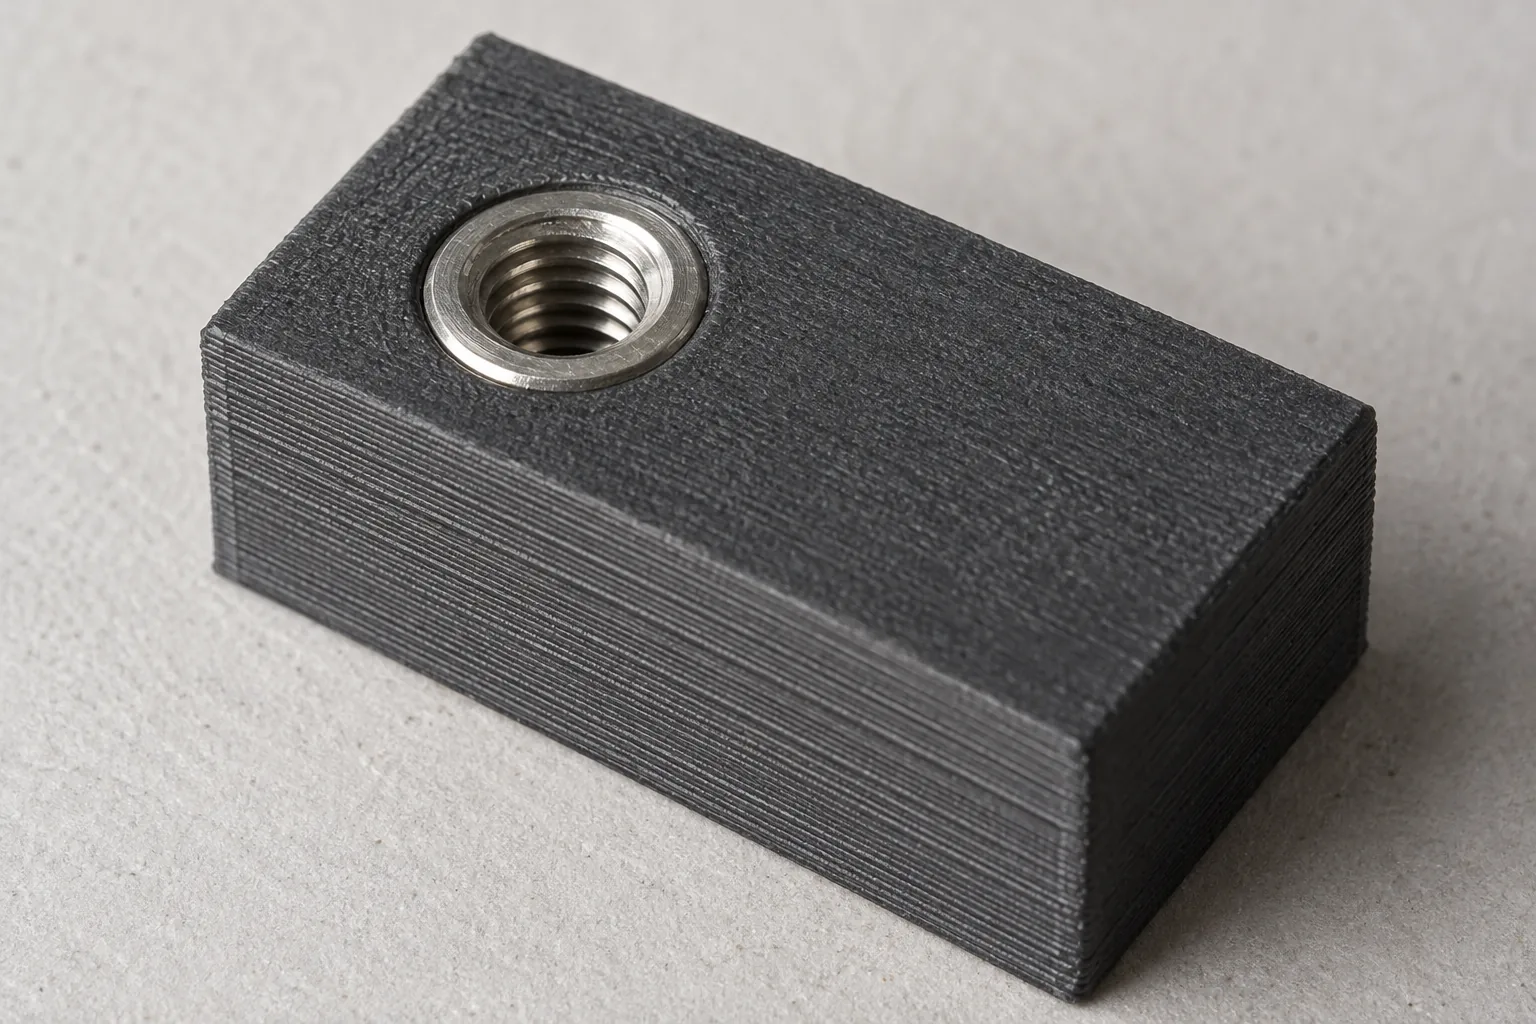
| 载荷或定位要求严苛,接触部位容易磨损 | 优先保留现用路线;局部金属嵌件方案可另行验证 | 受载位移、连接可靠性及使用后的磨损满足同一验收目标 |
| 工作环境和验收条件尚不清楚 | 先补齐工况,暂缓直接替换 | 安装方式、温湿度、施力方向和允许偏差形成可执行的测试输入 |
材料、方向与关键面要作为同一套方案核验
官方列出的候选包括Nylon 12CF、ASA、ABS及FDM ABS Draft。材料进入设备候选范围,与某个夹具设计达标是不同判断。若主要担忧受载位移,可把Nylon 12CF作为核验候选;它是否适合仍须查所选牌号及打印条件下的资料,并用该方案的样件试验,不能套用其他材料的性能。
逐层制造使受力相对于层间的方向值得关注。沿不同方向打印的连接区域,承受拉开或弯曲时表现可能不同。安排方向时应同时考虑夹紧力路径、悬空部分的支撑和关键接触面的后处理,避免为了放进成型空间而牺牲定位面。
检查实际可用空间时,把模型连同支撑、放置方向以及工艺所需余量一起核对。再检查工具能否到达待加工部位,紧固孔与嵌件是否便于装配。加热腔体属于设备工艺条件,成品尺寸仍需要测量验收。
- 标出装配零件接触的基准面,区分直接打印面与计划后加工面。
- 沿实际施力路径查找悬臂、薄弱连接和层间可能被拉开的区域。
- 把材料牌号、调湿或其他必要处理条件与样件记录对应起来。
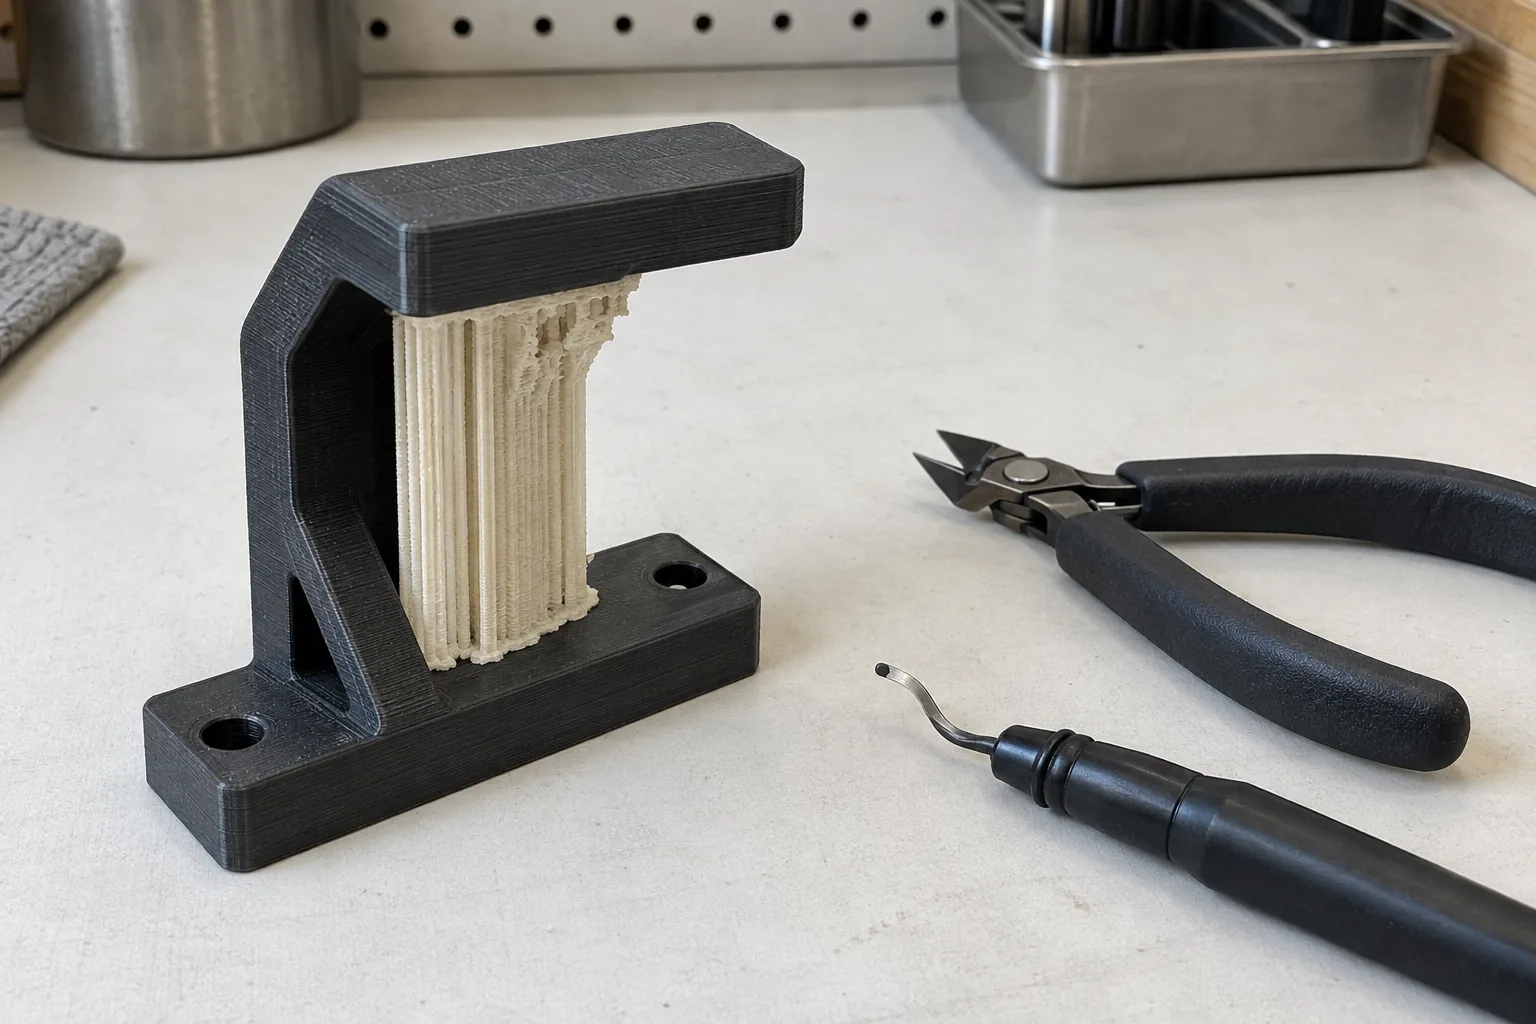
- 检查支撑去除路径,避免残留妨碍贴合或装夹。
- 核对嵌件安装、紧固操作及反复使用后松动的观察位置。
- 在制造安排中保留关键面处理与最终检测所需的条件。
用工作状态验证尺寸,而不只验收刚打印的外形
先按计划的安装基准固定夹具,测量空载关键位置;随后施加实际工作载荷,观察同一位置是否发生影响装配的移动。卸载后的复测有助于区分可恢复的位移与残留变化。检测方法应能够分辨项目允许的偏差,否则测得相近也难以支持选择。
将验证放到预计使用的温湿度和装夹方式下,记录重复定位表现。聚合物在持续受力下可能逐渐改变形状,接触面也可能随使用磨损,因此初次试装合格不能代表整个使用期稳定。观察范围应覆盖项目真实使用频率、维护方式和需要持续定位的时段。
若受载位置超出要求,沿异常发生的部位检查结构、打印方向、接触件和安装连接,再决定调整方案或改选现用路线。若样件达标,则把磨损、维护和后续复验纳入使用安排,而非直接宣布全面替代金属夹具。
达标后再比较完整成本、响应时间与供货条件
FDM与现用路线的比较,应保持用途、载荷环境和验收目标一致。将材料、打印、支撑清理、关键面加工、嵌件装配、检验及返工放在同一口径下,再加入维护和更换需求,才能判断制造方式改变是否带来实际收益。
交期从排产开始计算,还包括打印后的处理、送检和可能的修正。设计改动后,也要核对重新制造和再次验收占用的时间。只拿打印时长与另一条路线的完整交付周期相比,会掩盖真正的瓶颈。
性能通过而总成本或项目交期不占优时,可保留FDM用于需要频繁改版的夹具开发环节,正式使用继续比较现用方案。若性能、交付和维护条件共同满足要求,再决定采用范围。当前供货、材料配置及排产需向供应方核实,早期评估消息不替代项目承诺。
准备哪些资料,才能决定试制还是继续现用路线
提供夹具模型与基准图,并标明包络、接触部位、数量、公差和质量要求。让试制方看清夹具如何安装、工件如何靠紧,以及哪些位置的偏移会影响后续装配。
补充受力方向与载荷、温湿度、使用频率、耐磨需求和拟用嵌件,同时说明检测方法及目标交期。有既有夹具时,可提供实际观察到的位移、磨损或改版记录,作为对照输入。
拿到这些资料后,可先判断整体打印及后加工是否可行,再确定验证件与受载测量安排;试验结果用于选择材料和结构路线,完整报价与排产用于决定是否进入正式制造。
常见问题
现用金属夹具工作正常,还值得试制打印方案吗?
若主要困难是设计改动频繁或大件拆分制造,可以试制并比较修改后的完整响应过程;现用方案则作为定位和维护基准。若没有明确改进目标,单凭新品发布不足以构成更换理由。
安装基准或夹紧方式改变后,原验收结果还能直接沿用吗?
先核对变化是否影响受力路径或工件贴合关系。若支承位置、固定方式或夹紧力方向的调整改变了这些条件,应按新的安装状态复测关键基准,比较空载与工作载荷下的定位偏移,并检查接触面是否仍满足装配要求;原验收结果可作对照,不能代替新状态的核验。
增加金属嵌件就能解决打印夹具的刚度问题吗?
嵌件可用于局部连接或接触,但不会自动改善整个夹具的弯曲表现。若位移来自主体跨度或连接结构,仍须调整载荷路径和结构,检查嵌件周围是否出现新的薄弱位置。
尚未拿到所选材料的设计数据,询价应如何推进?
可以先围绕几何可制造性和验证件范围询价,同时请供应方提供与实际打印方案相符的材料依据。缺少这些依据时,保留性能结论,避免把初步制造报价当作已验收方案的采购依据。