先看要验证什么,再决定样机路线
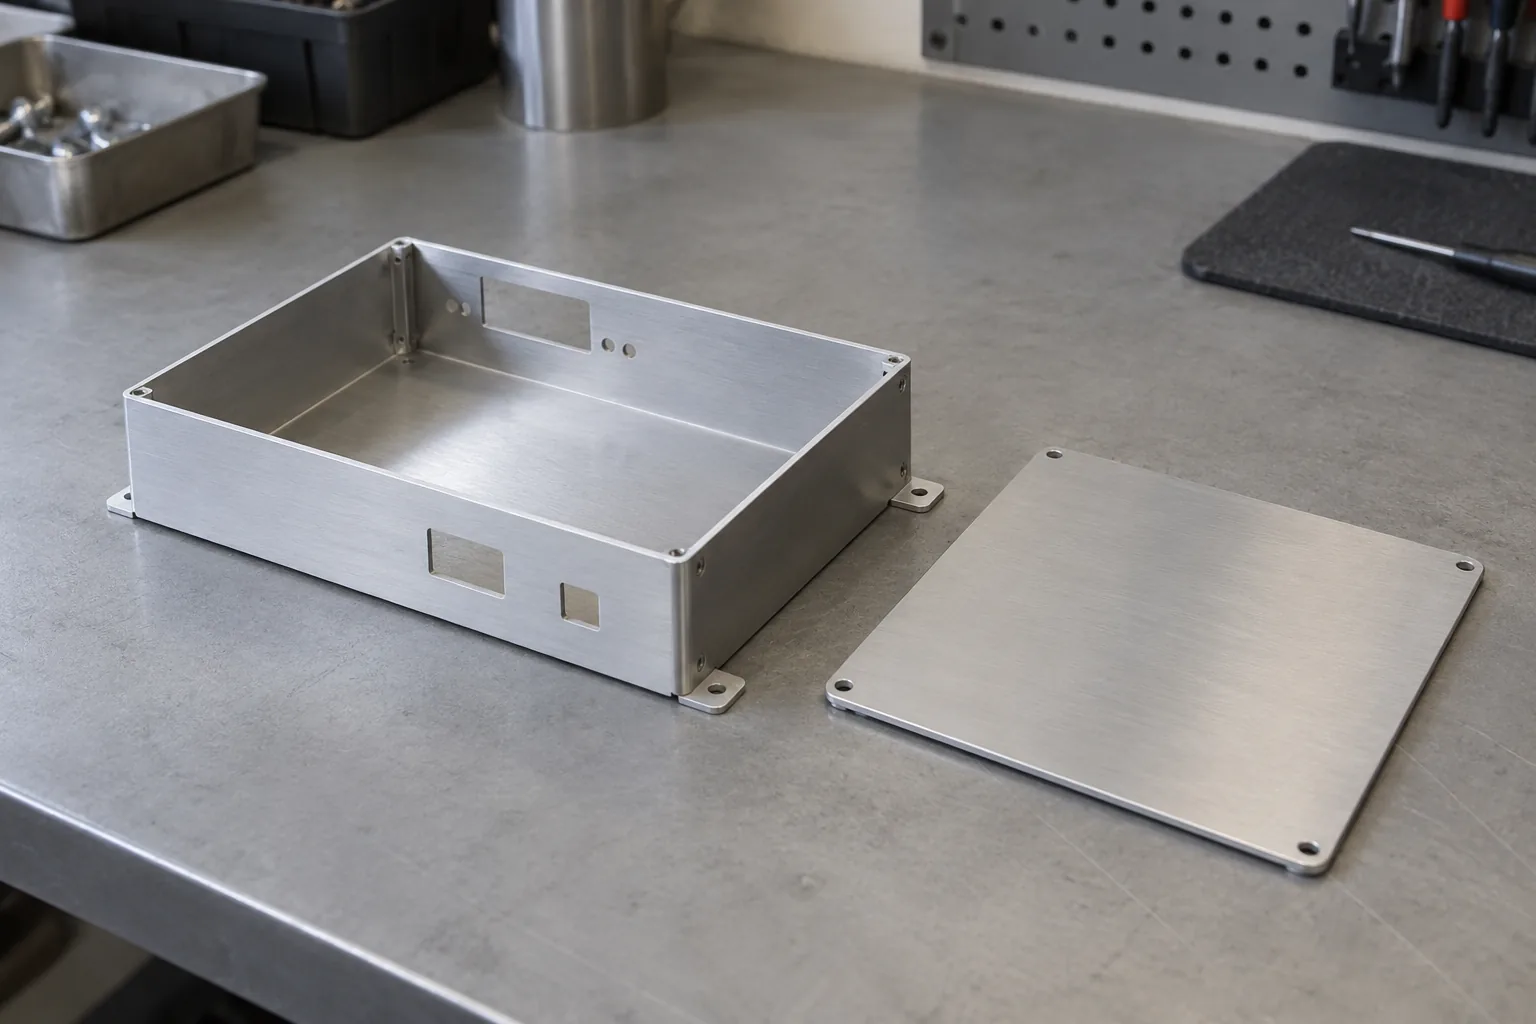
钣金适合把机箱做成可折叠、可连接的板件;CNC更适合从整料中加工出壳体和安装特征。选择的起点是:样机要回答接口能否对齐、盖板能否装好,还是要验证最终结构在使用中的表现。
如果目标是验证未来折弯机箱的接缝、连接方式和装配顺序,优先做钣金样机更有代表性。若安装柱、台阶或定位面必须与壳体连成整体,CNC更值得先评估。能够切削出样件,并不意味着薄壁深腔就容易加工;刀具是否能进入、零件如何夹持,仍会影响路线。
用于快速核对空间的样机,可以帮助发现接口干涉,却未必能代表另一种工艺的刚度、变形或表面状态。把最终需要验证的用途、载荷或环境及验收目标写清楚,后续比较才有共同依据。
折弯与切削会留下哪些结构差异
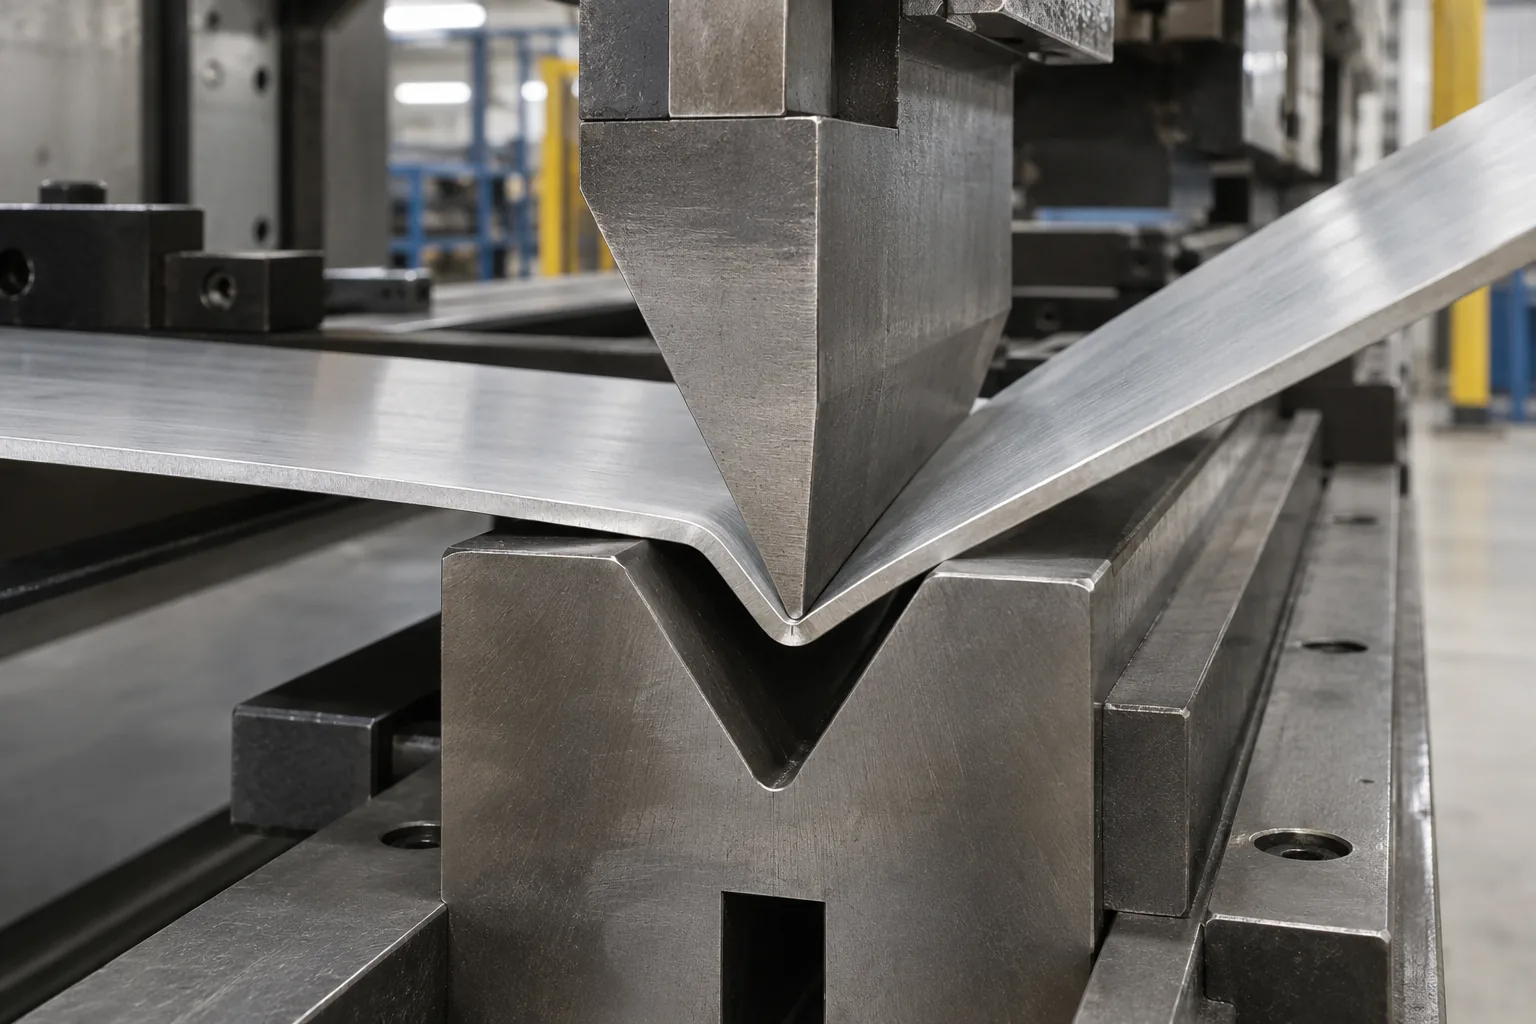
钣金通过切割和折弯把板材变成壳体,主体壁厚通常随所选板材保持一致。折弯处需要圆角,卸载后还可能回弹,也就是折好的板件略向原来的方向弹回。靠近折弯区的孔、窄边和连接位置,会受到成形及工具空间的影响。
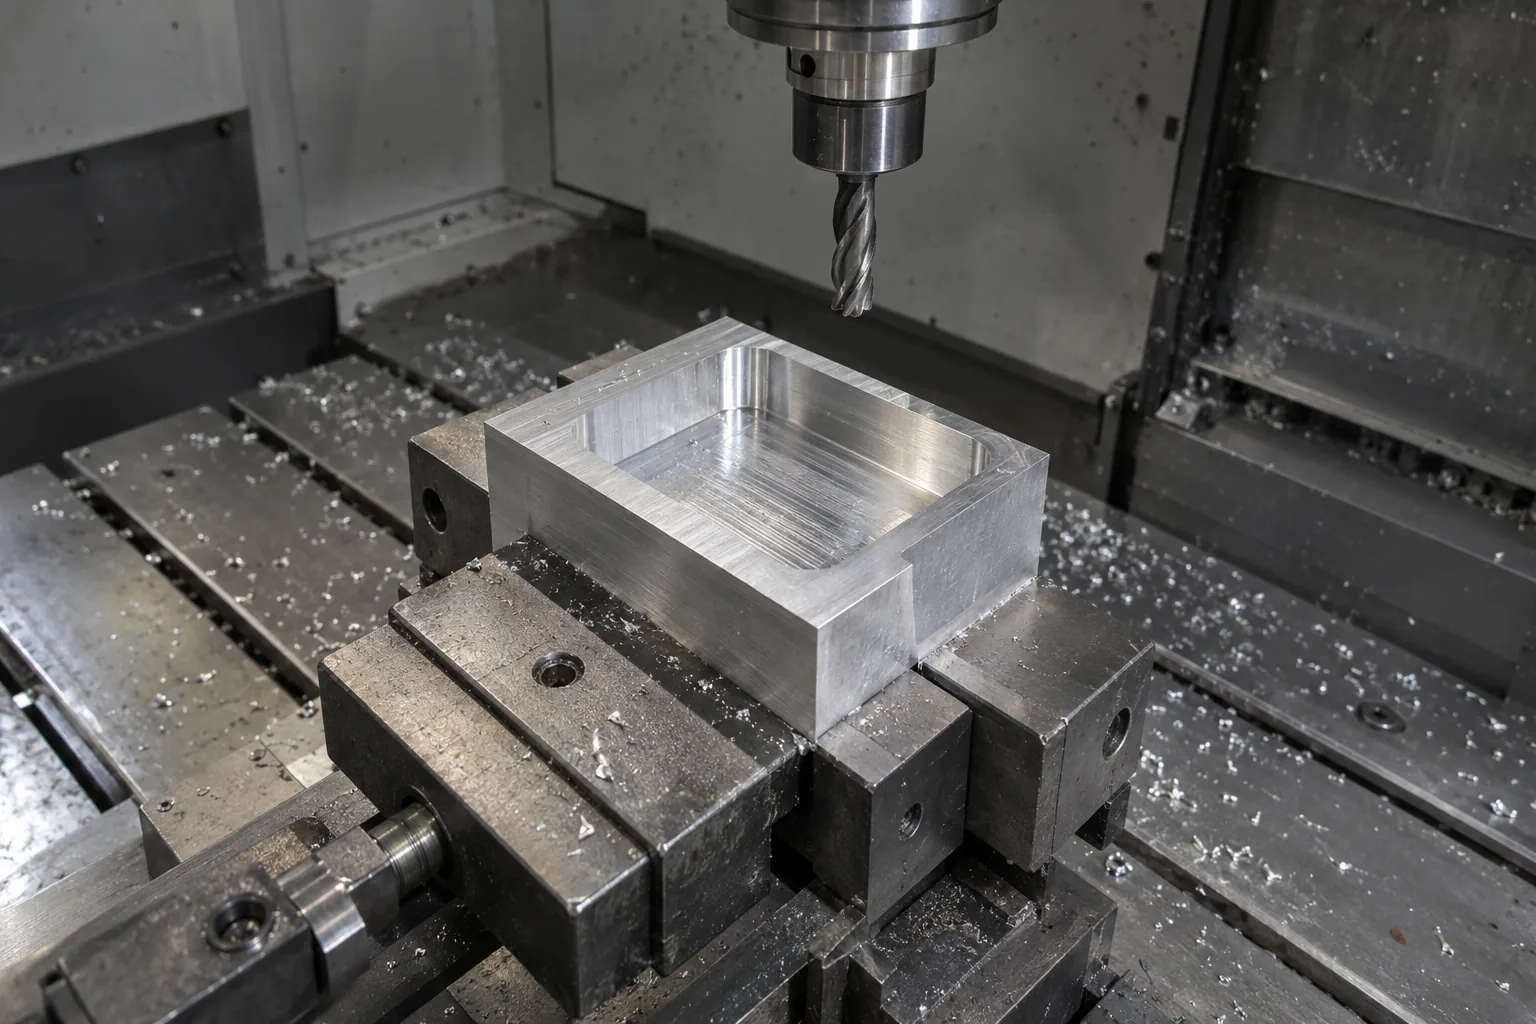
CNC整板加工依靠去除材料形成腔体、台阶和孔位。它能保留局部较厚的安装区域,但内角会受到刀具形状限制。腔体越深、开口越受限,刀具伸出和排屑越值得关注;薄壁还可能在切削力或夹紧力下偏移,松夹后的形状应单独检查。
面对深腔,板件化结构可减少大量挖料,但可能增加接缝和连接工作。整体切削可以减少某些拼装关系,却可能把困难转移到刀具可达性及薄壁支撑。结构差异决定工艺难点,不能仅凭外形相似认定样件能够互相替代。
用关键几何条件划出选择分支
先在图纸上标出接口孔、盖板接触面和安装特征,区分哪些位置允许调整,哪些关系必须保持。下面的倾向用于安排工艺评估,并非对具体图纸的加工承诺。
折弯边附近的孔位若影响接口装配,可先考虑移孔、改变折弯方向或拆分板件。若这些调整破坏功能,再评估切削路线。整体腔体的内角若与配合件冲突,可调整配合件转角或采用可装配结构;无法接受时,需要重新讨论加工与结构方案。
| 需要保留的结构条件 | 优先评估路线 | 可能改变选择的证据 |
|---|---|---|
| 主体近似等厚,允许分板和连接 | 钣金折弯,围绕展开、折弯及装配设计 | 连接位置占用空间,或接缝影响功能及外观 |
| 安装柱、台阶与定位面需和壳体一体形成 | CNC,核对刀具可达性和夹持方案 | 深腔难以加工,薄壁缺少支撑,或内圆角与配合件冲突 |
| 接口孔紧邻折弯区域 | 先评估调整孔边关系的钣金方案 | 孔位无法移动且成形变形影响接口配合 |
| 外观面和盖板接触面需要稳定配合 | 两条路线均按最终装配状态验证 | 连接变形、松夹变化或表面处理影响装配 |
精度与变形要在最终装配状态下比较
钣金机箱的接口位置可能受到切割、折弯和连接的共同影响;焊接还可能带来局部变形。CNC的孔与定位面可以在加工中建立位置关系,但薄壁零件仍需关注夹紧状态、去料顺序及松夹后的变化。用单个孔的检测结果推断整机装配可靠,容易漏掉盖板和接缝问题。
检查应沿实际使用关系展开:装上盖板,看接触面是否翘起;放入安装件,观察孔位是否对齐;试装接口部件,留意紧固后是否出现偏斜或干涉。将异常落点与图纸基准对应,便于区分局部几何问题和装配累积偏差。
比较样机时保持用途、载荷或环境以及验收要求一致。若钣金方案的偏差集中在折弯或连接处,优先评估结构拆分、连接和成形调整;若整体切削件在松夹后变化明显,则评估支撑及加工顺序。调整后仍达不到关键要求,再考虑改选路线。表面处理后的装配也要纳入检查,避免裸件通过而成品配合失效。
把数量与迭代放进完整成本,而非只比加工单价
钣金报价可能包含切割、折弯准备、连接、表面处理和总装;CNC还应关注毛坯、去料工作、刀具与夹具准备、加工和后处理。整体件减少连接工作时,节省的装配投入需要与加工增加的投入放在同一张报价中判断。
板件结构若稳定且方便加工,数量扩展可能更有利于分摊钣金准备工作。但频繁改动折弯边、连接方式或外观要求,也可能重新引入准备成本。CNC改图并不总是只改程序:新深腔、薄壁或夹持面变化,同样可能改变工具和加工安排。
两条路线通过功能与装配验证后,再比较包含检测、返工、后处理、总装及后续维护的交付条件。要求供应商说明报价包含什么、结构修改会影响什么、交期依赖哪些准备环节。工艺名称本身无法给出所有数量下的成本排序,也无法保证固定交期。
询价前把关键资料交齐,便于落到可执行方案
可制造性评估是让供应商依据图纸说明结构能否加工、哪里需要改动。把下面的资料整理好,可以减少报价对应不同结构或不同验收范围的情况。
请带上实体图或展开图,以及接口和盖板试装中发现的干涉、翘起、紧固困难等记录。拿到工艺评估与分项报价后,可以判断保留现有结构、局部改图还是切换路线;后续小批量计划也能据此安排验证和采购。
- 图纸形态:提供实体模型或板件展开,并标明尚可调整的结构区域。
- 材料与壁厚:说明材料要求、主体厚度及局部厚薄变化的位置。
- 接口与基准:标出关键孔位、配合关系和装配定位依据。
- 尺寸验收:列出影响功能的公差及平面度要求,区分关键面与普通面。
- 连接与拆装:说明盖板、安装柱、焊接或紧固方式,以及维护时怎样打开。
- 表面与外观:描述处理方式、主要可见面及可接受的接缝状态。
- 需求节奏:给出打样数量、预计迭代频率和后续小批量计划。
- 交付范围:写清交期需求及检测、表面处理、总装是否需要包含在报价内。
常见问题
打样采用CNC,后续改成钣金会保留哪些验证价值?
接口占用空间和部件布局的检查通常仍有参考价值,前提是改图后相关位置关系没有变化。整体壳体改成连接板件后,接缝、拆装路径和受力传递会变化,这些需要按新结构重新试装与验证。
内部安装柱是否意味着整件必须用CNC?
不一定。若安装柱允许作为独立件连接到板件,且空间、定位和拆装需求均能满足,钣金仍可评估。只有当这些安装特征确实需要与壳体一体保留时,才应把整体切削作为优先方向;连接方案应依据图纸讨论。
图纸标注通用公差后,能否直接按同一精度要求询价?
通用公差不能替代接口配合与盖板接触面的具体验收要求。询价时应说明工程图样规范的适用范围,并明确未单独标注尺寸如何验收。对影响装配的关键位置,供应商需要依据工艺能力评估是否可实现,避免报价相同却验收口径不同。