项目概述 / 制造背景
工业无损检测设备
依据图纸和项目资料确认。
量产导入前的压铸方案评估
围绕单一内窥镜探头壳体的压铸可制造性和后续验证设计案例方向;零部件/项目类型:内窥镜探头壳体
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
仅确认工业内窥镜、探头壳体、ADC12和压铸成型四项选题锚点,不宣称已有模具或生产案例
需由客户文件确认
结构尺寸、拔模、分型限制、密封方案、后加工面、外观等级、测试要求和预计批量
四项必要锚点是策划前提,不得转写为已完成客户案例
三个关键工程关注点
细长薄壁区域的流动路径与排气位置,驱动浇注及模具评审
密封界面和后加工区域的孔隙风险与余量关系,驱动局部结构及工艺窗口评估
分型线、顶出位置和镜头接口外观面的协调,影响脱模、后处理与装配
从探头用途出发,判断压铸导入条件
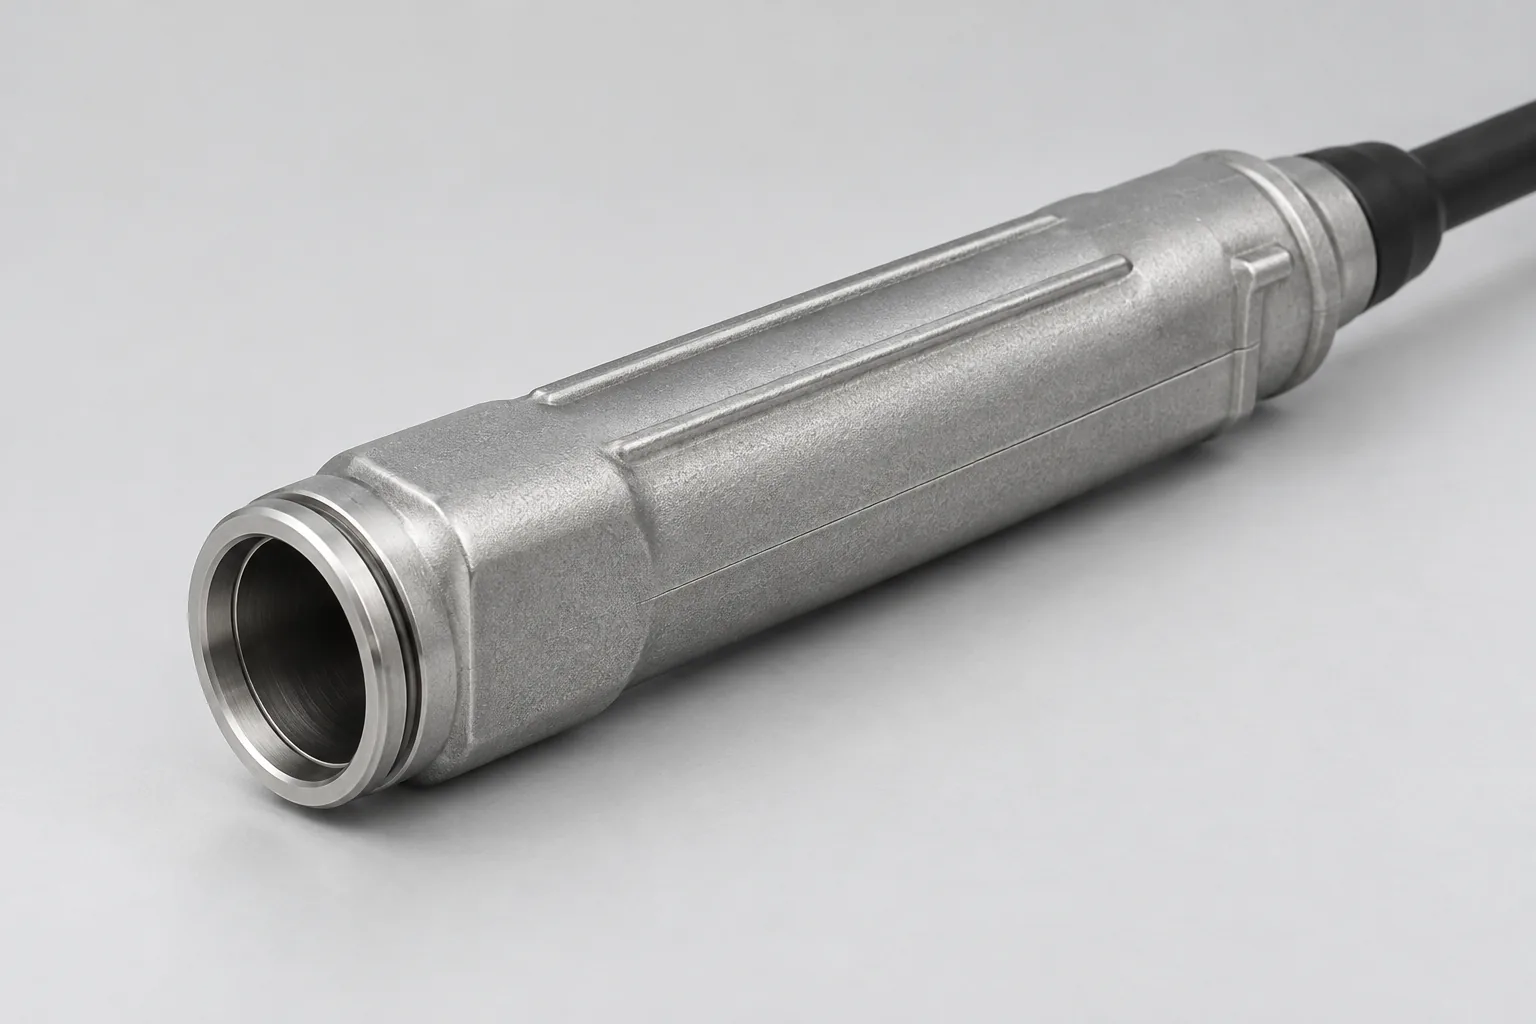
工业内窥镜的探头壳体承担前端成像、照明与线缆接口的保护任务。对于准备从结构样件进入小批量或量产导入评估的团队,ADC12内窥镜探头壳体压铸首先要解决连续外壳与关键接口能否兼顾的问题。
薄壁中的金属液容易在到达远端前冷却,流动前沿汇合处也可能留下结合不充分的痕迹。若壳体细长、路径曲折或排气受阻,局部填不满的风险会增加。评审时应沿模型追踪进入位置、远端转折及最后填充区域,再规划模流分析或试模观察;这些是一般机制,尚不是当前零件的缺陷诊断。
当壁厚过渡、浇注位置和脱模方向能够协调,且镜头与密封区域有可执行的验收要求时,可推进压铸概念方案。若连续薄壁必须跨越难以排气的区域,或关键接口不允许合理分型,应先讨论局部结构调整;结构固定而模具方案仍无法满足要求时,再评估改变制造路线。
| 制造信息 | 本题可确定内容 | 评估或报价依据 |
|---|---|---|
| 产品与用途 | 工业内窥镜探头壳体 | 用装配资料标明成像、照明及线缆接口关系 |
| 材料与主要工艺 | ADC12铝合金、压铸成型 | 材料要求及验收文件由客户提供 |
| 几何与精度 | 待真实项目资料补充 | 壁厚、尺寸、公差和拔模由模型与图纸控制 |
| 交付范围 | 待真实项目资料补充 | 后加工、表面处理、数量与目标交期决定报价范围 |
证据边界:本篇提供评估思路
公开确认的内容限于工业内窥镜、探头壳体、ADC12及压铸成型。这里讨论的是量产导入前的方案评估方向,没有已制作模具、已生产样件或已完成客户项目的记录。
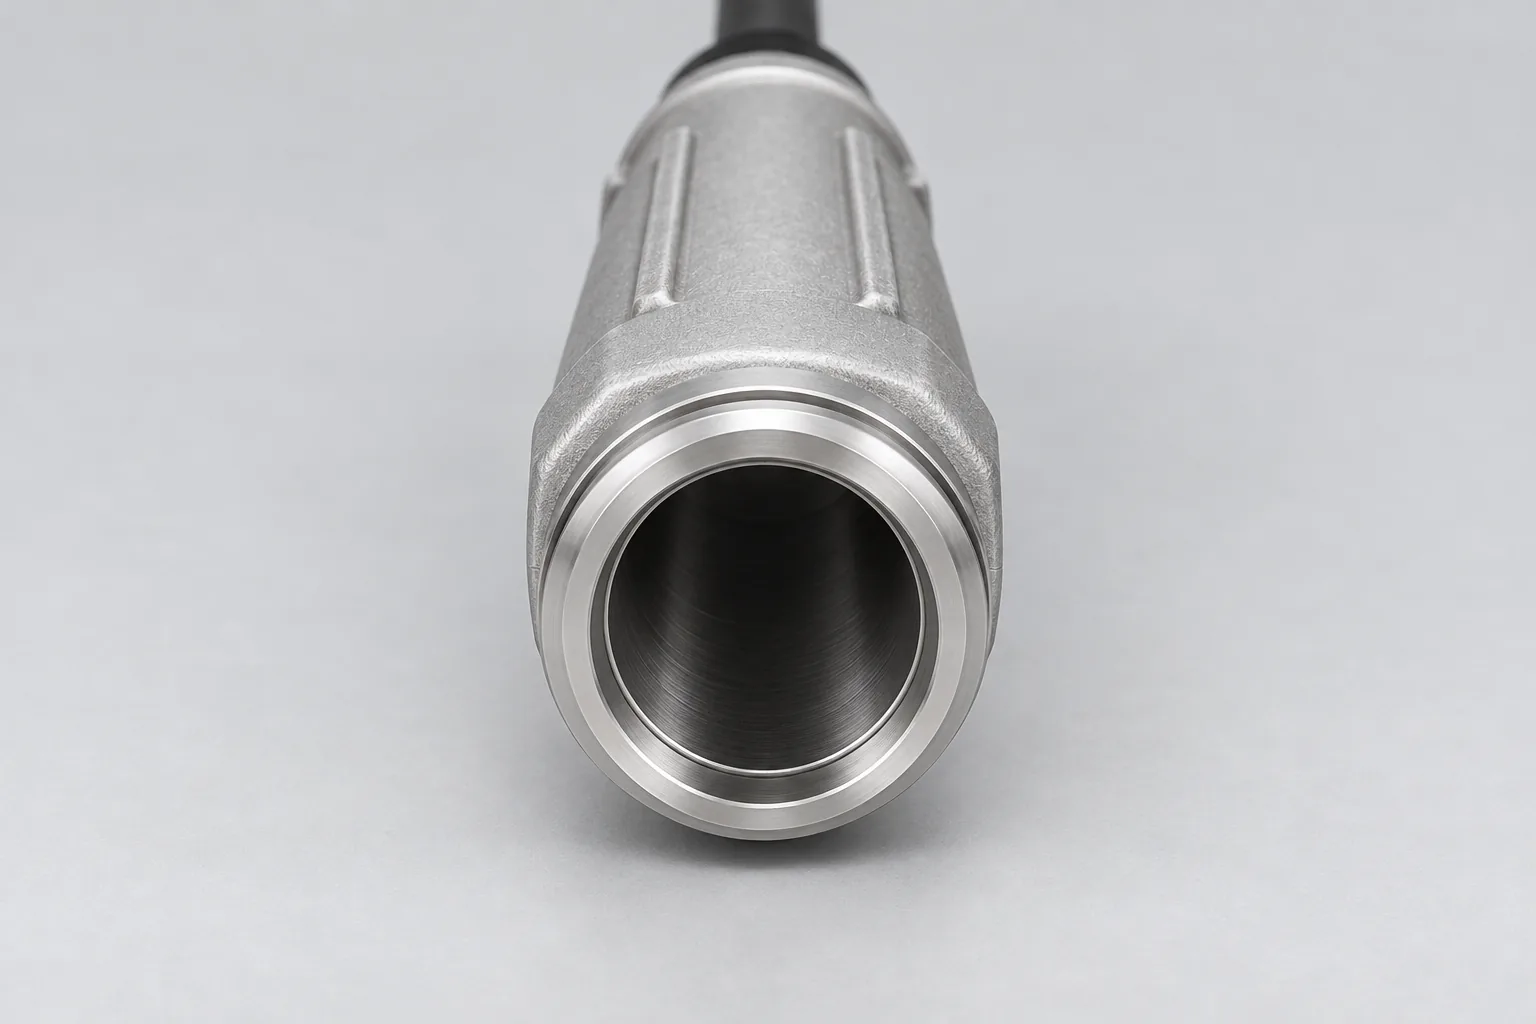
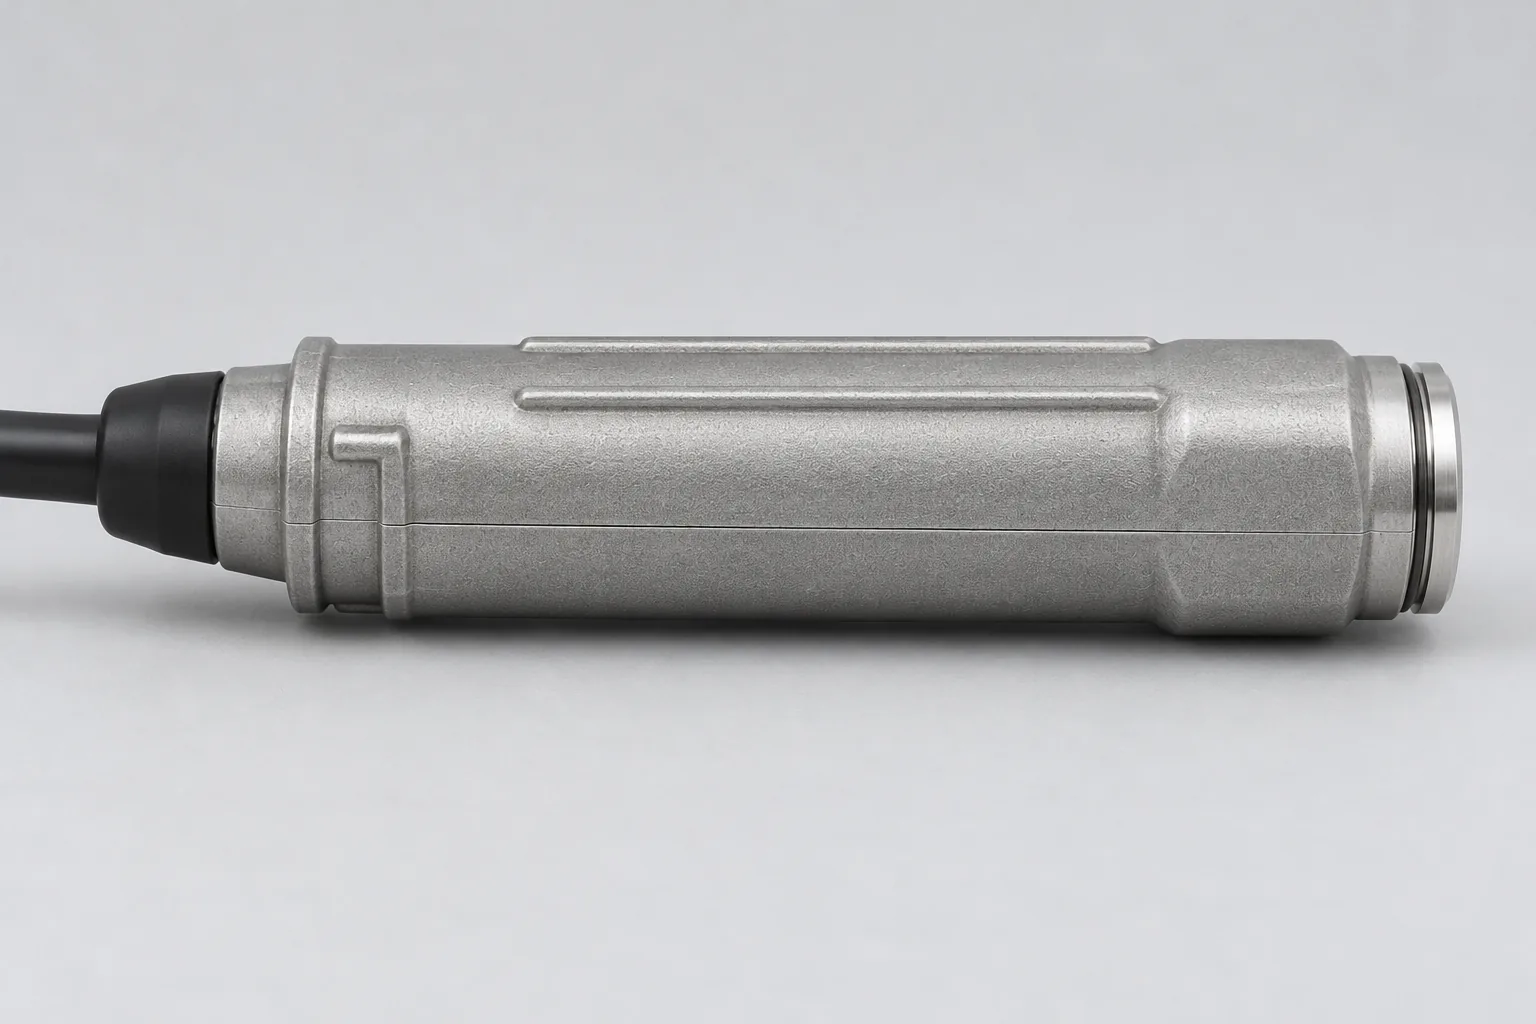
客户文件需要补充结构尺寸、分型限制、密封方案、外观等级和测试要求。涉及客户身份、设备型号、工艺参数、成本及交付表现的信息,不从选题推导。文中图片均为概念示意,用于识别关注区域,不作为实际产品结构或检验合格的证据。
驱动方案的工程重点
密封区域的风险不止在外观。若金属液卷入气体,或局部较厚处凝固收缩而补料不足,铸件内部可能存在孔隙。后加工去掉表层后,原本隐藏的孔隙可能暴露在密封接触区;只有形成连通通道并影响实际密封路径时,才可能进一步造成泄漏。
因此,密封面的位置、局部厚度过渡和加工余量应一起讨论。先在图纸上标出最终工作面与拟去除区域,再确定样件检查位置和功能验证方法。增加余量不自动等于更安全,单凭表面平整也无法排除内部风险。
- 流动与排气:沿细长区域找出末端及流动前沿汇合位置,让浇注、溢流和排气概念围绕这些位置安排;以试模中的缺料、结合痕迹和过程记录核对判断。
- 密封与余量:识别密封接触面及其附近的厚薄变化,比较加工前后的表面暴露情况;若缺陷进入功能区域,应回到局部结构和成型方案调整后重新验证。
- 分型与顶出:把镜头接口、可见外观面及装配接触区标在同一模型上,检查分型线、顶出痕迹和去浇口位置是否干涉使用;必要时调整方向或后处理范围。
让工艺规划连接设计与样件验证
工艺规划应先解释每个关注区怎样成型,再安排对应的观察与验收。下列路径是计划,不代表这些工作已经完成;试模反馈需要回到前面的结构或模具设计,而不是只在末端修整外观。
- DFM与图纸评审:DFM即制造可行性评审。对照装配需求检查壁厚、拔模与关键面,把难以成型的部位交给后续浇注设计处理。
- 浇注、溢流和排气概念设计:围绕金属流向及空气排出路径布置方案,明确试模要观察的末端和汇合区域。
- 模流或试模验证计划:用模型分析或实际样件检查充填趋势,预先记录可能推翻方案的现象及对应修改方向。
- 压铸成型与过程记录:将样件身份和成型条件对应保存,使异常位置能够追溯,避免把不同条件下的样件混在一起判断。
- 去浇口、整形与必要后加工:依功能面要求安排去除和加工,观察处理是否引入变形或暴露孔隙,再进入表面准备。
- 表面处理前检查与清理:检查毛刺、残留物和基材状态,把待处理的问题分开处置,避免依靠涂层掩盖缺陷。
- 按图纸验证:完成尺寸、外观及客户规定的密封检查;不满足目标时返回相应环节调整,达到要求后才讨论交付条件。
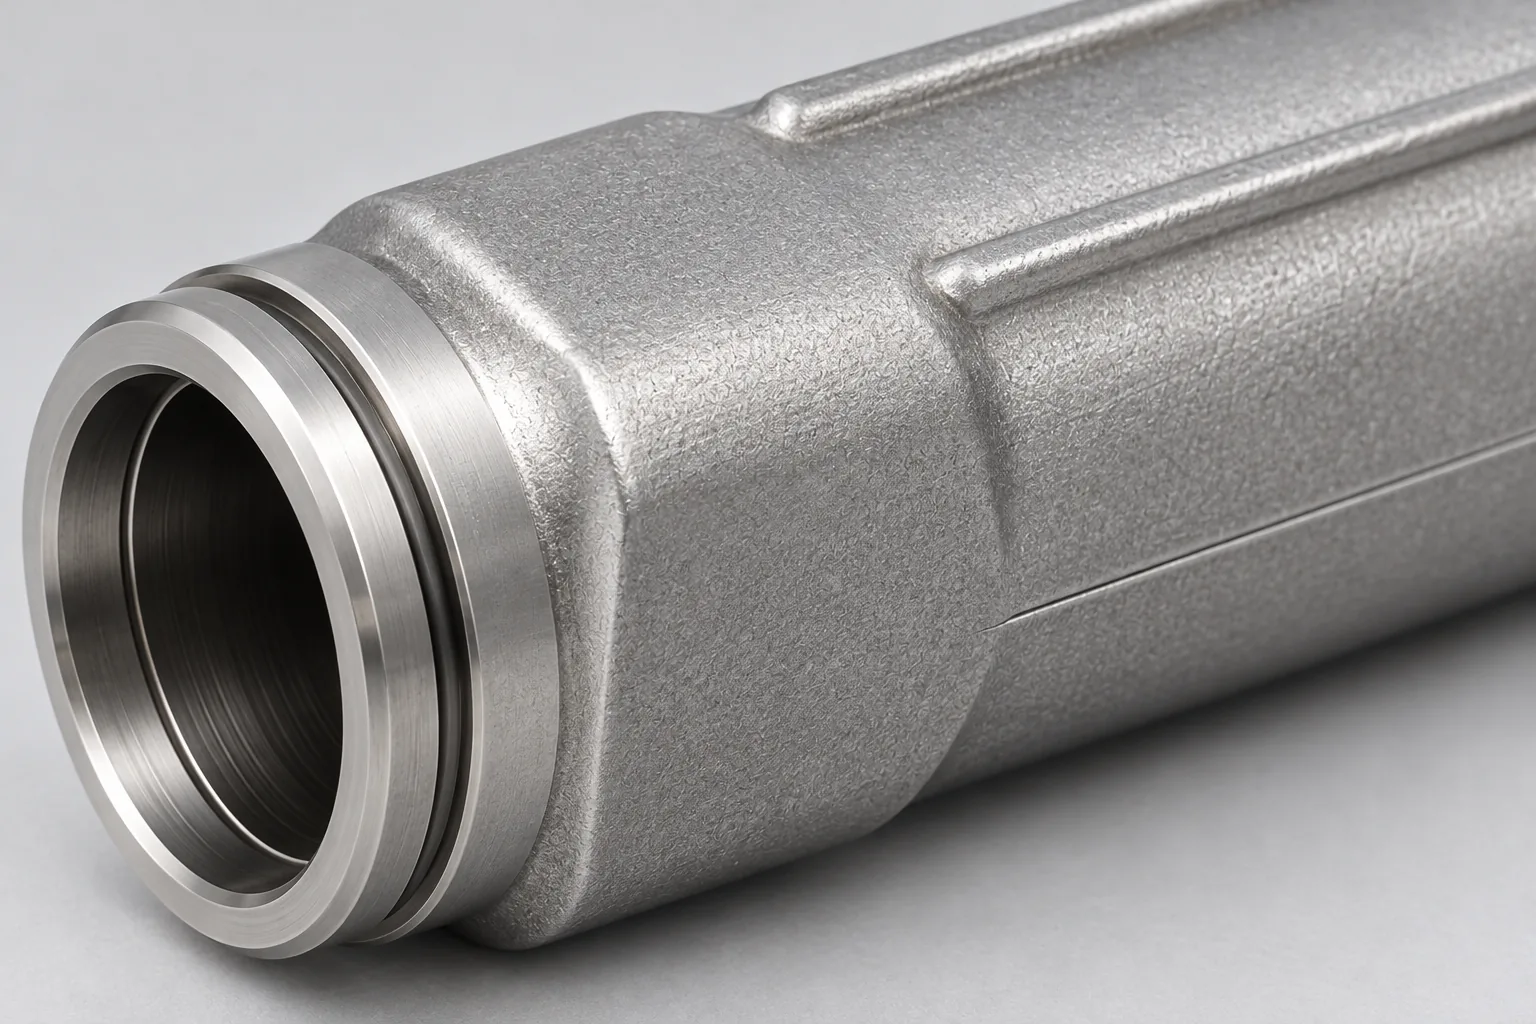
质量检查按功能区域分配
外观检查适合发现可见缺料、毛刺和痕迹,尺寸检查回答装配关系是否合适。内部孔隙与密封功能需要另外选择验证方式:是否采用无损检查、检查哪些位置、怎样做密封测试,都应由实际风险和客户验收要求决定。
若发现泄漏,应把功能测试记录与漏点、密封接触状态及局部检查结果对应起来。先分清是铸件通道、加工面问题还是密封装配影响,再确定调整对象;仅凭一次失败现象无法锁定根因。
| 关注区域 | 控制目的 | 验证动作与判断 |
|---|---|---|
| 薄壁连续区域 | 避免缺料和结合不充分影响外壳完整性 | 观察末端及转折处;有可疑痕迹时按验收要求补充局部检查 |
| 密封界面 | 保持接触条件并识别功能区孔隙风险 | 核对加工后表面与几何,结合规定的密封试验判断是否可用 |
| 镜头接口 | 保证定位与装配关系 | 按图纸测量配合特征,并核对与相邻件的装配状态 |
| 分型边缘 | 减少毛刺和痕迹干涉 | 沿边缘检查残留及修整状态,重点观察接触和可见区域 |
| 表面状态 | 为后续处理与外观验收提供基材条件 | 清理后检查划伤、污染及局部异常,按客户等级判定 |
询价前,把影响判断的资料放在一起
模型用于追踪壳体内外形、壁厚变化和脱模方向;图纸用于指定基准、精度和验收要求。报价还应包含验证、后加工、表面处理与交付范围,避免只比较压铸成型这一段的费用。
- 提供3D CAD及2D图纸,并说明版本是否对应,标出不可修改的接口。
- 提交ADC12材料要求,说明是否存在需要单独验收的材料条款。
- 给出预计批量与需求节奏,便于评估模具投入和生产安排。
- 标明外观面、允许的分型痕迹及表面处理要求,明确可接受的修整范围。
- 说明密封方案、工作环境与功能测试要求,让验证计划覆盖实际使用条件。
- 列出后加工面、公差、装配要求和目标交期,将加工与检验纳入交付讨论。
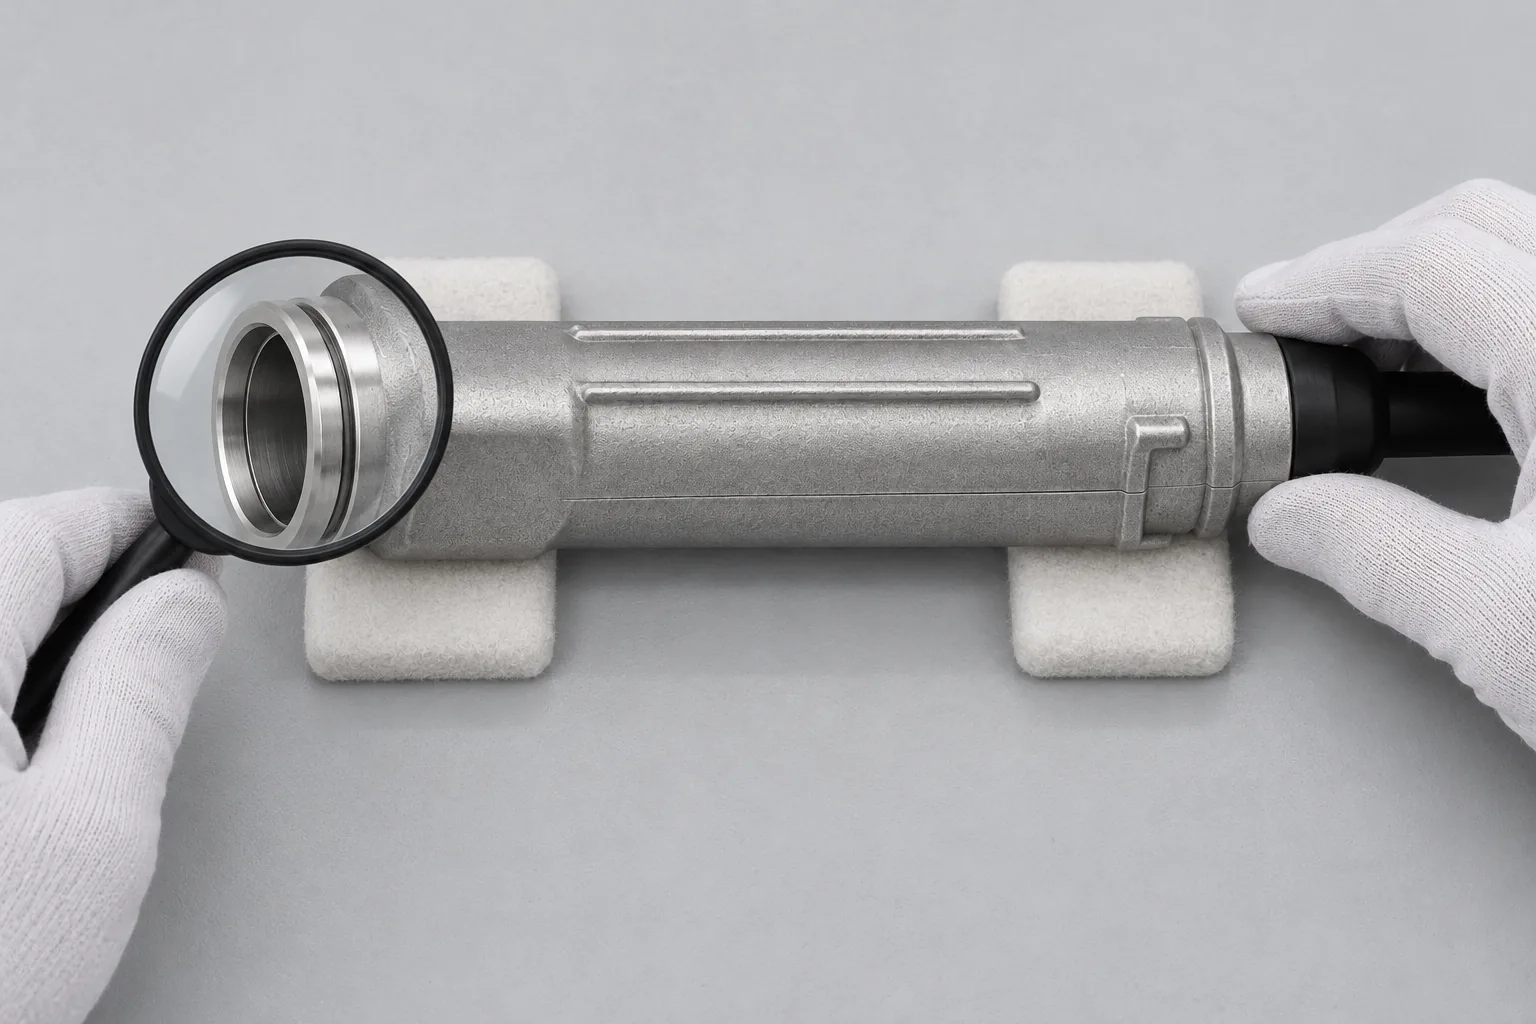
结果边界与类似项目的参考价值
本篇能够提供的是风险定位和验证路径,尚无生产结果可报告。无缩孔、零泄漏、试模成功、良率达标或成本优势,都需要各自的实际记录支持,不能由材料名称和壳体用途直接推出。
类似项目可以借用关注区域的划分方式,但仍要重新评估几何、密封用途和批量。功能证据不足时,先完善验收目标和样件计划;如果已知成型约束与固定结构冲突,就应先修改方案。样件通过后,再比较包含模具、验证、后处理及维护的完整交付条件。
工艺规划
- 1.DFM、壁厚与拔模评审
- 2.浇注、溢流和排气概念设计
- 3.模流或试模验证计划
- 4.压铸成型及过程记录
- 5.去浇口、整形和必要后加工
- 6.表面处理前检查与清理
- 7.按图纸进行尺寸、外观及客户规定的密封验证
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 表格覆盖薄壁连续性、密封界面、镜头接口、分型边缘和表面状态,说明控制目的及外观、尺寸、无损或客户指定功能验证,不填写虚构孔隙或气密结果 |
询价前准备资料
项目结果与验证边界
只能说明案例策划如何评估薄壁壳体压铸风险,不能证明填充、气密、外观或量产良率
不得声称无缩孔、零泄漏、一次试模成功、量产良率达标或必然低成本
提交模型与密封要求,确定下一步
把探头壳体模型、预计批量和密封要求作为初始评估输入,同时标出最担心的薄壁位置与接口。拿到这些资料后,才能判断是推进压铸DFM、先改局部结构,还是补充试模与检测证据,再据此界定报价和验证范围。
常见问题
结构样件能装配,是否意味着压铸导入也可行?
结构样件可以帮助核对空间与接口,却不一定经历目标压铸过程的流动、凝固和脱模。进入成型评估时,需要增加对薄壁连续性及工艺痕迹的观察;装配顺利只是其中一项证据。
抛光密封面,能直接解决壳体泄漏吗?
如果问题来自局部表面状态,修整可能有帮助;若存在内部连通孔隙或密封件配合不当,抛光并不覆盖这些原因。应先定位泄漏路径,避免继续去除材料而暴露更深处的异常。
没有气密指标,可以先做哪些工作?
可以开展几何审查、浇注排气概念和功能区域标注,但无法据此判断最终密封合格。应补充使用环境、密封介质及客户接受标准,再把这些条件转成样件测试要求。
模流分析没有显示明显问题,是否可以省去试模检查?
分析依赖几何和边界条件,其作用是帮助选择方案及检查位置。实际模具、过程波动和后加工暴露情况仍需实物核对;预测顺利不等于获得了交付证据。