项目概述 / 制造背景
实验室自动化
实验室自动化试剂模块外壳
功能样件至小批量试制策划
以单个试剂模块外壳为对象,策划母模、硅胶模、浇注、收缩和装配验证
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
无真实项目公开记录,当前内容为具备四项锚点的案例方向
需由客户文件确认
母模来源、颜色、材料性能、装配间隙、外观等级、数量和检验要求待补充
行业应用不代表已确认客户身份,材料与工艺锚点也不构成已完成项目证据
三个关键工程关注点
浇注路径和排气位置,决定薄壁、筋位及远端区域的充填风险
厚薄过渡与局部收缩,影响外观面和接合边稳定性
卡扣、开口与接合面的装配链,决定脱模后的验证重点
应用背景与制造条件:先把外壳的用途说清
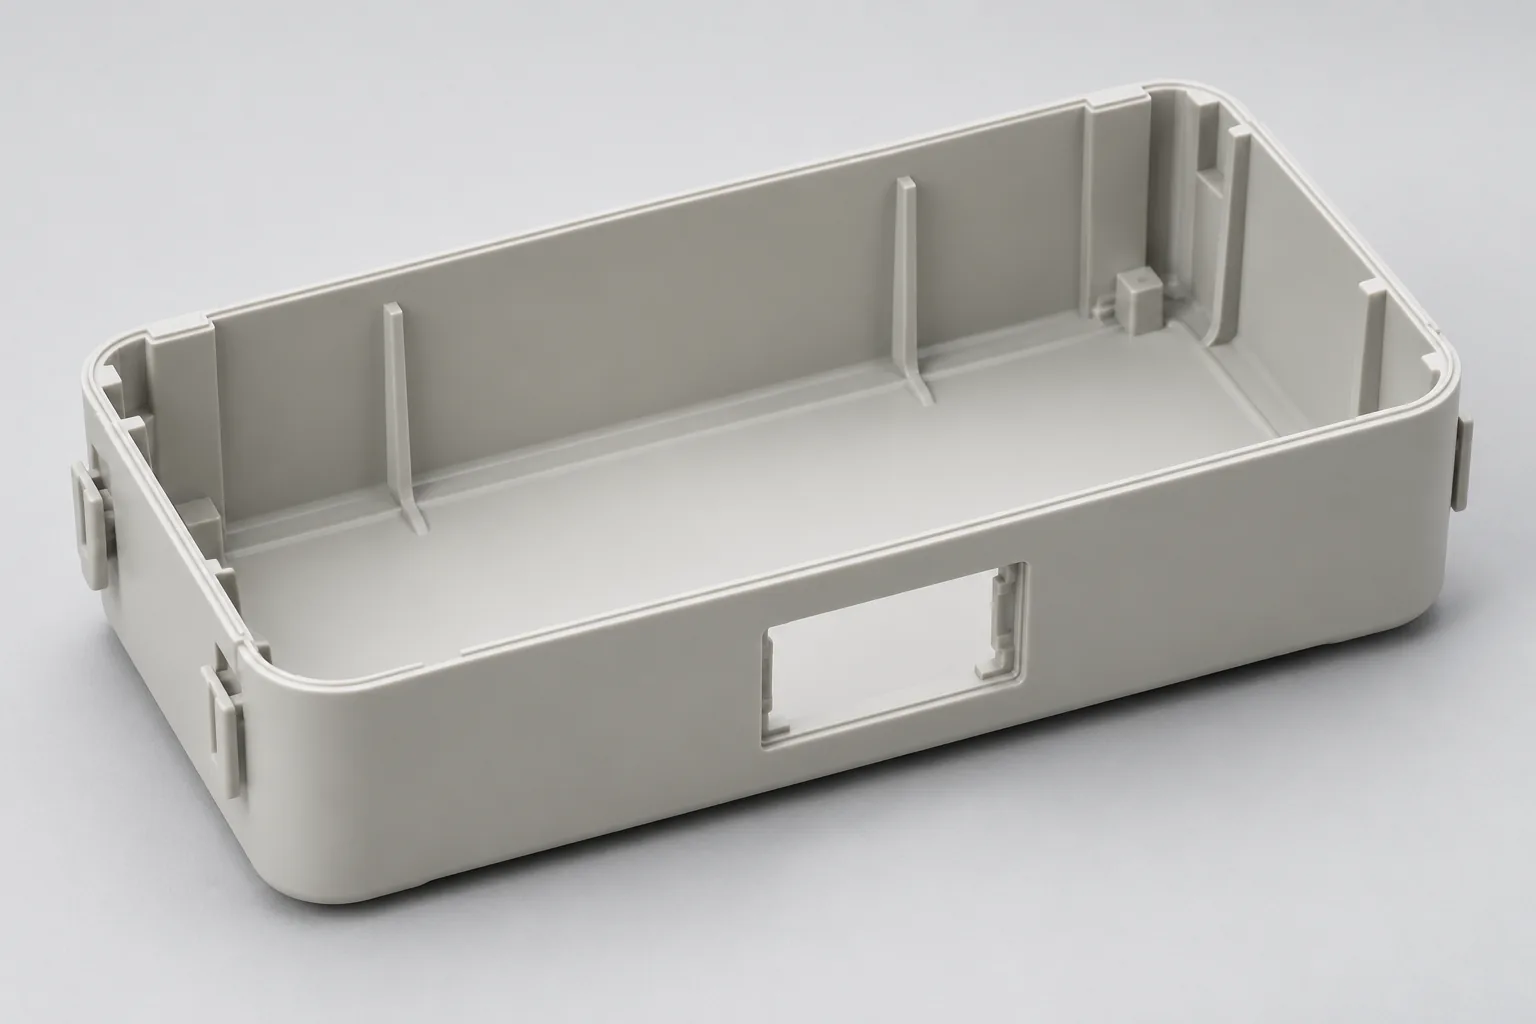
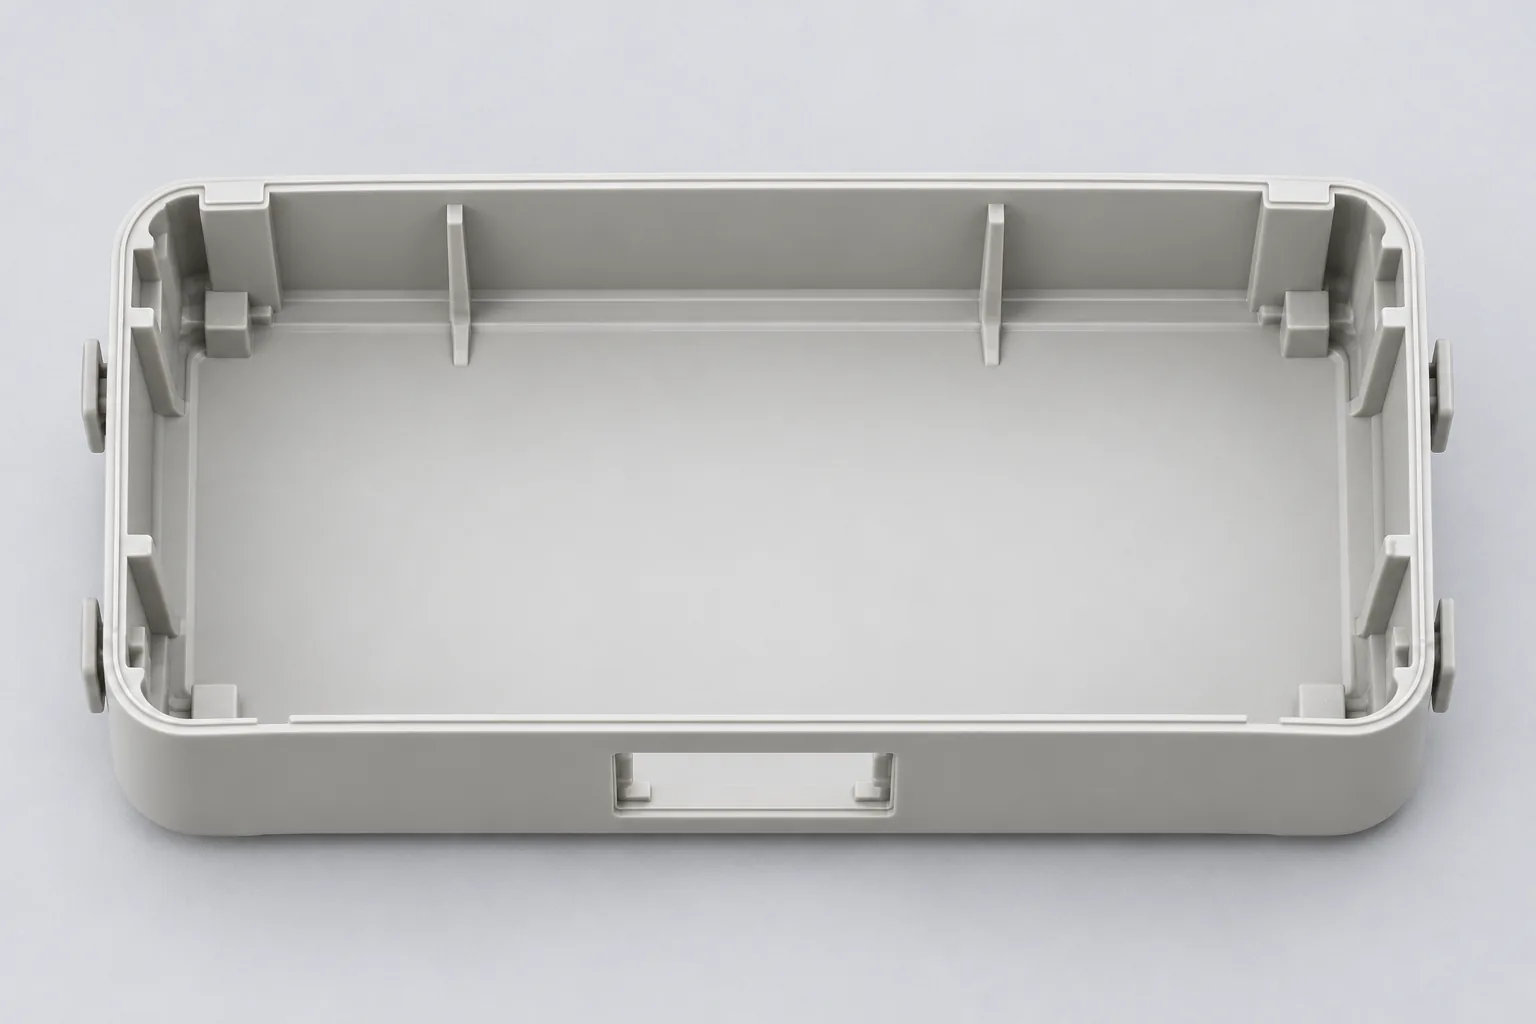
实验室自动化试剂模块外壳需要覆盖和定位模块,同时给接口、卡扣及内部组件留出装配空间。薄壁、筋位、开口与壳体接合边相互牵连:外表完整,并不代表内部组件能够顺利装入,也不代表接合面能保持预期间隙。
对正在进行功能样件验证、暂不适合量产开模的小批量试制,可将类ABS聚氨酯真空复模作为候选路径。母模提供要复制的结构和表面,硅胶模用于形成外壳;适合验证到什么程度,要由材料文件和使用环境决定。若验收重点是特定量产树脂的性能,则应另行评估材料及成型路线。
立体模型用于识别腔体、筋位和分型可达性,平面关键尺寸图用于约束配合位置。把模型与装配要求一起交给制造方,才能判断浇口、排气及脱模安排是否会干扰重要界面。
| 制造项目 | 当前可用信息 | 评估时需要补齐的依据 |
|---|---|---|
| 对象与应用 | 实验室自动化试剂模块外壳 | 实际装配关系及接口用途 |
| 材料与工艺 | 类ABS聚氨酯,真空复模 | 具体牌号、性能要求及母模来源 |
| 外观与后处理 | 外观完整性是控制目标 | 颜色、表面处理及批准外观标准 |
| 交付条件 | 功能样件至小批量试制策划 | 尺寸、公差、数量和交期,待真实项目资料补充 |
证据边界:策划方向与项目实证分开看
目前没有真实制造项目的公开记录。实验室自动化应用、试剂模块外壳、类ABS聚氨酯和真空复模构成本篇讨论的明确前提,但它们不能证明某个客户已经采用该方案,也不能证明样件已经完成或通过检验。
母模来源、材料性能、颜色、配合间隙、外观等级与检验要求,需要客户文件支持。本文不推断客户身份、实验流程、模具寿命、单模产量、成本、交期或验证结果;使用环境和测试资料不足时,化学兼容性、阻燃及长期寿命也没有结论。
浇注与排气:让薄壁和深部筋位有可行的充填路径
薄壁通道会限制液态材料流动,筋位和深部区域也可能给空气留下难以排出的角落。若材料在到达远端之前流动性已明显降低,或空气没有合适出口,便可能出现局部缺料或气泡。真空有助于处理空气问题,但不等于任意外壳结构都能完整充填。
规划时沿模型追踪材料从浇口到开口周边、筋位末端和远端薄壁的路径,查看分型与排气出口能否覆盖容易困气的位置。浇口清理区域应避开重要外观面和配合边;若路径受到结构阻碍,先讨论浇口、排气或分型调整,再安排样件验证。
发现缺陷后,先记录它位于流动末端、转折处还是脱模受力位置,并结合成型记录核对。不同位置可能对应不同问题,外观相似也不能直接归为同一原因。调整后检查原位置及邻近薄壁,才能判断问题是否消失或转移。
厚薄过渡与装配链:收缩和脱模如何影响闭合
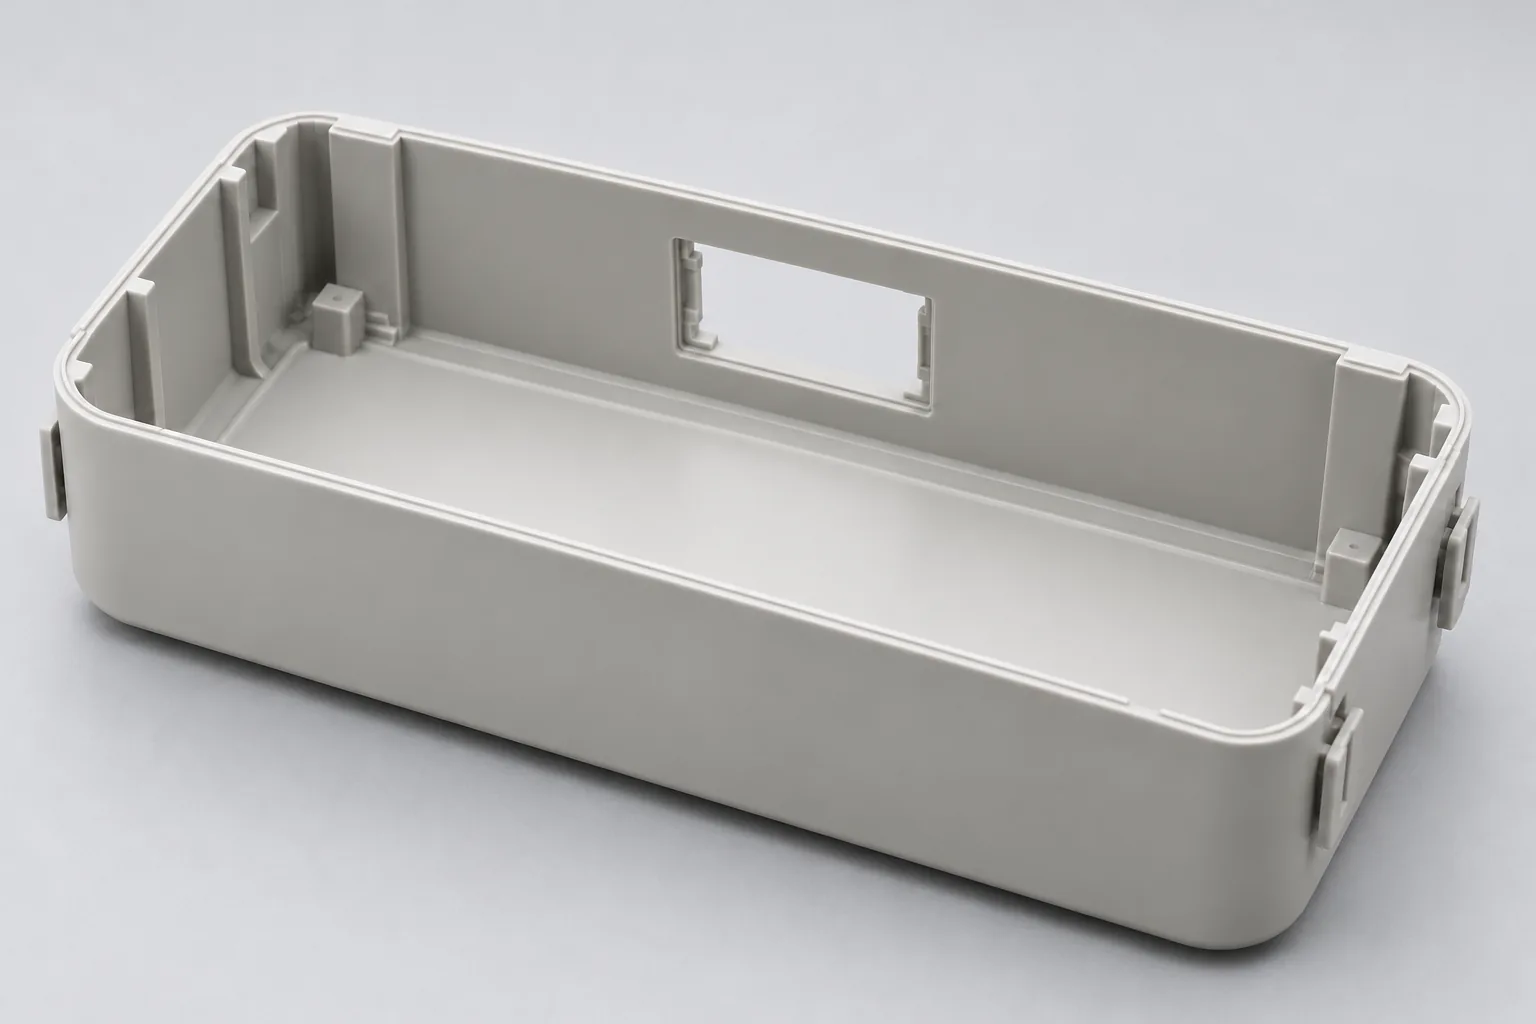
筋根、卡扣根部与壳壁相接时,局部更厚,固化过程中的收缩表现可能与邻近薄壁不同。外观面可能出现凹陷,接合边也可能偏离预期轮廓。具体变化还受材料、结构和成型条件影响,不能仅凭缩痕就断言是哪项工艺设置造成。
硅胶模具有柔性,但深部结构和卡扣仍会影响脱模方向。若取出时薄壁或卡扣承受不合适的拉扯,可能产生局部变形,进而改变开口或接合关系。对照母模、脱模后的外壳和清理后的界面,可帮助区分复制偏差、脱模影响及后续处理带来的变化。
先用规定基准检查接合边和开口,再观察卡扣是否在预定位置接触。闭合受阻时,记录最先干涉的区域;间隙不均时,沿轮廓定位变化。若装配正常但局部外观不符要求,就按批准外观标准处理,避免为改善表面而随意修削配合部位。
| 观察到的状态 | 优先判断 | 下一步动作 |
|---|---|---|
| 远端薄壁出现缺料或气泡 | 材料到达与空气排出是否受阻 | 核对浇注路径及排气,并检查调整后的同一区域 |
| 筋根附近有凹陷,同时闭合边偏移 | 局部厚薄关系是否与轮廓变化相关 | 对照母模和样件特征,评估过渡结构及成型安排 |
| 开口尺寸符合要求,但卡扣试装受阻 | 接触顺序或局部形状是否造成干涉 | 记录接触位置,复核卡扣与相邻组件的配合 |
| 试装顺利,外观面仍有飞边或色差 | 外观处理是否独立满足批准要求 | 完成受控清理或表面处理,再检查功能界面 |
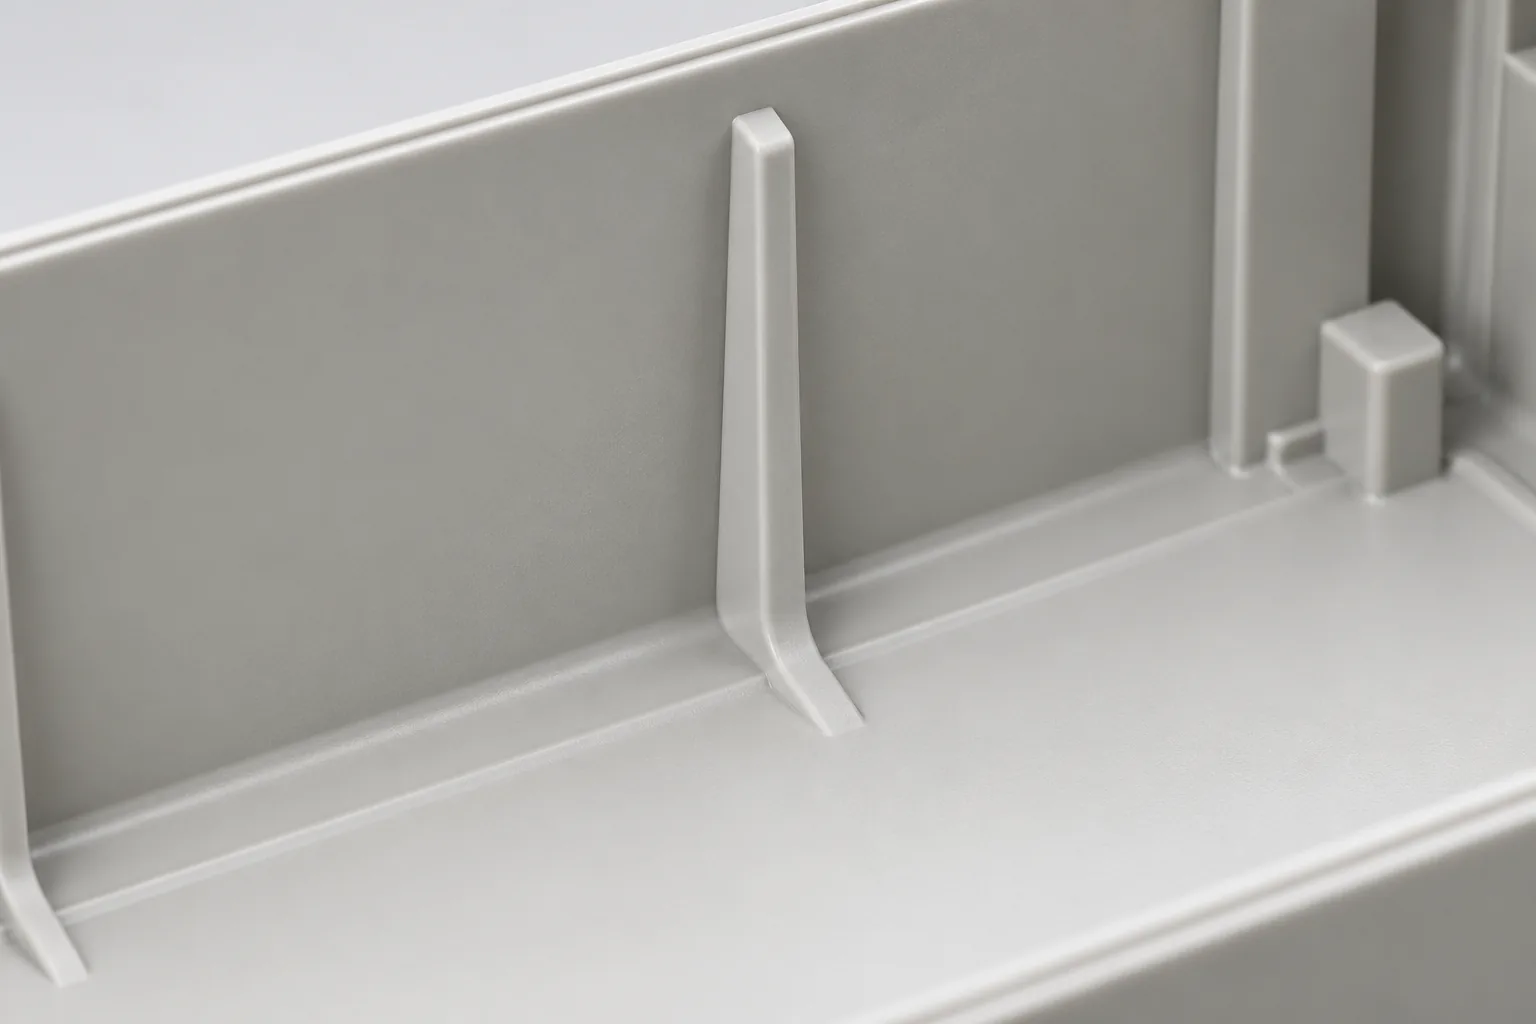
从母模到试装:工艺规划如何逐步衔接
把装配需求贯穿复制、成型和后处理,才能减少成品出来后才发现接口无法使用的风险。每个阶段都应保留可追溯的观察记录;发现偏差时,沿发生阶段调整,避免靠末端修整掩盖问题。
- 结构与界面评审:标出外观面、开口、卡扣和接合边,讨论分型及脱模方向,为母模检查确定重点。
- 母模准备与检查:核对表面、筋位和关键特征;原型已有的缺损或轮廓偏差应先处理,避免复制到硅胶模。
- 硅胶模设计:结合薄壁路径安排分型、浇口和排气,同时留出后续清理空间,防止重要配合处被干扰。
- 受控真空浇注:按真实材料文件组织类ABS聚氨酯成型,保留条件记录,供缺料或气泡调查使用。
- 固化与脱模清理:遵循材料和工艺要求,保护薄壁与卡扣,并将浇口、飞边清理限定在允许区域。
- 表面与颜色处理:依客户文件实施,观察处理是否影响外观或配合面,为成品检查提供一致状态。
- 外观、界面和试装验证:结合批准标准核对重点部位,在适用条件下试装;将偏差位置反馈到对应工序。
质量验证:外观合格后还要看配合
先判断外壳本身的完整性,再检查接合边、开口和卡扣的实际关系。目视和透光检查可帮助发现可见缺料或气泡,却不能代替关键尺寸检查,也不能据此宣称内部没有缺陷。
受控试装应采用明确的配对组件、操作方式和验收目标。比较样件时保持这些条件一致,记录干涉、间隙与卡扣接触位置。若结果不符要求,先确定偏差来自哪个界面,再选择调整结构、母模或工艺;复查通过后,才有依据讨论本次装配需求是否得到满足。
| 检查特征 | 控制目的 | 验证方式与判断边界 |
|---|---|---|
| 薄壁和筋位 | 发现缺料、气泡及特征不完整 | 按适用条件透光或目视,并核对尺寸;可见外观不足以说明材料性能 |
| 接合边 | 保持闭合关系和预期间隙 | 检查轮廓并进行试装;发现局部张口时追踪对应边段 |
| 卡扣和开口 | 验证功能配合与安装空间 | 结合尺寸及受控装配观察;避免强行扣合掩盖干涉 |
| 外观面 | 评估缩痕、飞边和色差 | 依据批准样板或标准目视;表面修整后重新检查邻近界面 |
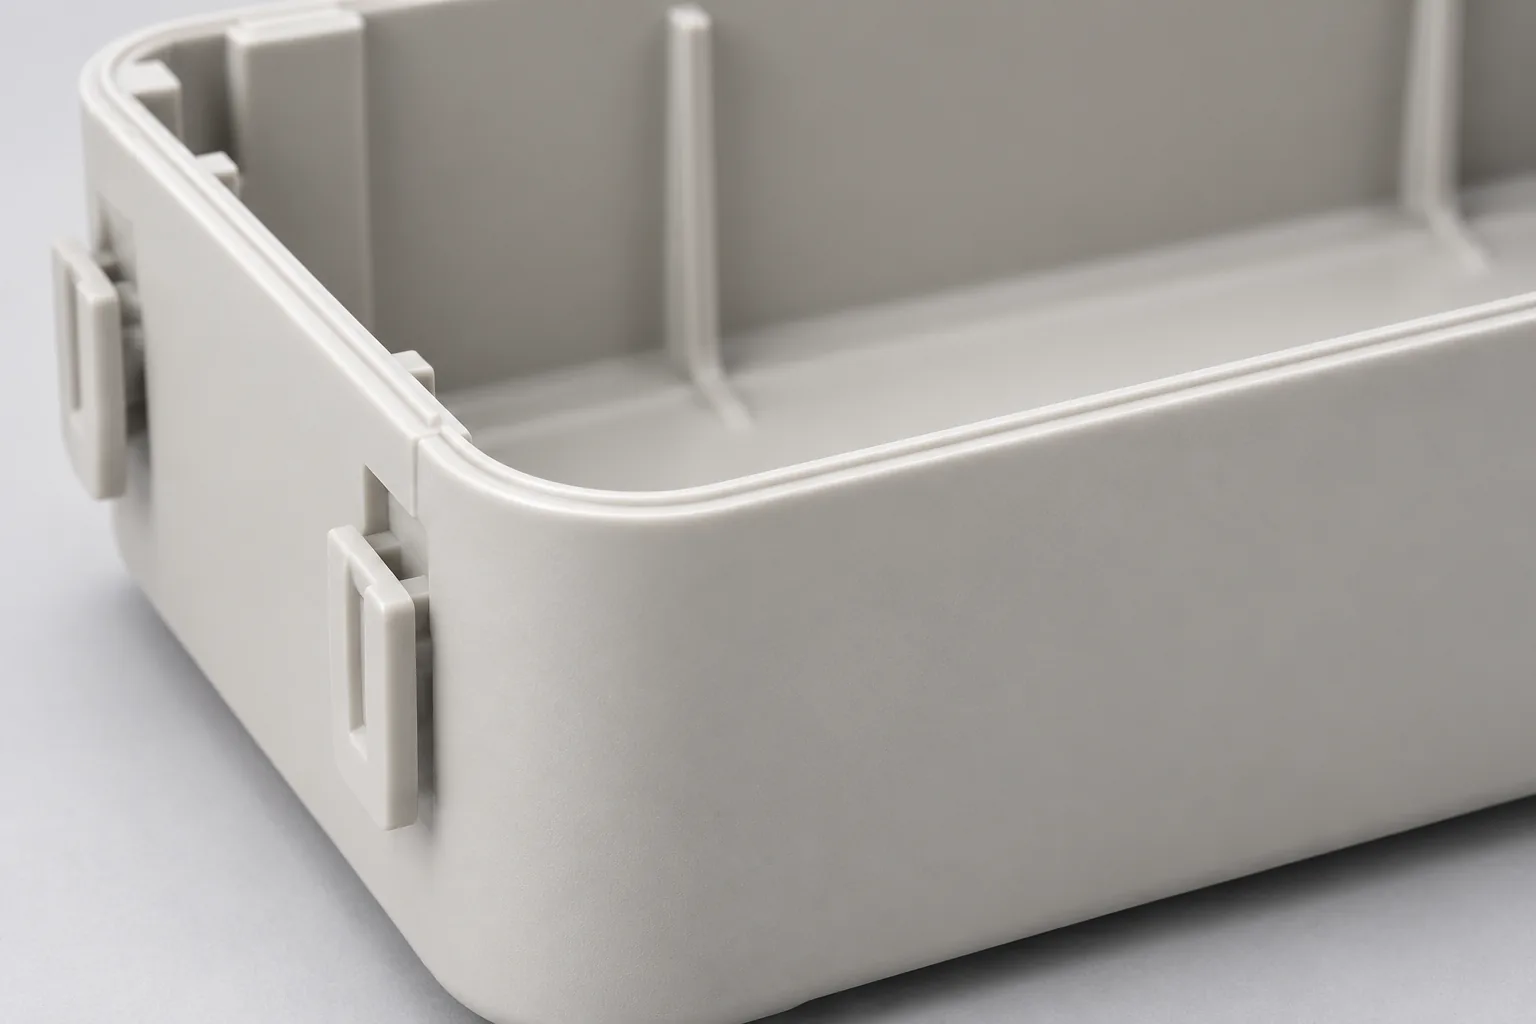
询盘准备:哪些资料会改变可行性判断
如果你的外壳也处于结构验证或小批量试制阶段,且薄壁、筋位和卡扣共同影响装配,可按上述路径提交评估。先把想验证的功能说明白,再提供模型和关键配合要求,制造方才能区分需要复制的形状与必须验证的性能。
- 外壳模型与关键尺寸图:给出开口、接合边、卡扣的基准和配合要求,便于定位制造风险。
- 配对组件资料:说明内部组件及相邻壳体的安装关系,附已有干涉或间隙观察。
- 材料性能与使用环境:列出需验证的性能及接触条件,用于判断候选材料是否适合。
- 母模资料:说明来源与当前表面状态,帮助评估复制前需要完成的修整。
- 颜色、外观面与表面要求:标注允许清理的位置及外观验收依据,减少后处理争议。
- 数量、目标交期与检验范围:结合实际交付目标讨论工艺安排,不由示意样件推算供货承诺。
工艺规划
- 1评审外壳结构、分型和装配界面
- 2准备并检查母模表面与关键特征
- 3设计硅胶模分型、浇口和排气
- 4在受控条件下真空浇注类ABS聚氨酯
- 5固化、脱模并清理浇口和飞边
- 6按文件完成表面与颜色处理
- 7检查外观、关键界面并进行适用的试装
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 薄壁和筋位—控制缺料与气泡—透光或目视及尺寸检查 |
| 接合边—控制闭合关系—轮廓与试装验证 |
| 卡扣和开口—控制功能配合—尺寸及受控试装 |
| 外观面—控制缩痕、飞边和色差—按批准标准目视检查 |
询价前准备资料
项目结果与验证边界
不得把类ABS名称等同于特定量产树脂性能,也不能在缺少测试时声称化学兼容、阻燃或长期寿命
不得承诺固定模具寿命、无气泡、无收缩或与注塑件性能完全相同
结果边界与下一步:先形成证据,再决定是否采用
这条策划路径的参考价值,在于把充填、局部收缩、脱模和装配放在同一外壳上考虑。当前没有检测报告、成品交付记录或实测配合结果,因此不能声称已实现装配一致性,也不能承诺无气泡、无收缩或固定模具寿命。
“类ABS”表达材料类别方向,不等同于指定量产ABS树脂的全部性能。类似项目在获得真实材料文件和适用测试后,应分别判断成型可行性、装配适用性及环境性能;其中任何一项不满足目标,都可能需要调整材料、结构或制造路线。
准备外壳模型、关键装配要求及现有问题记录后,可进一步评估分型、浇注和排气方案,确定需要做什么样件、观察哪些位置、补充哪些验证。拿到这些证据,再决定是否继续复模及如何安排后续试制。