项目概述 / 制造背景
工业机器视觉
工业机器视觉镜头定位支架
精密塑料件案例策划,待真实资料匹配
围绕镜头定位支架的安装面、定位孔和边缘质量策划制造与验证
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
尚无真实项目公开事实,选题锚点仅用于内容策划
需由客户文件确认
光学轴线关系、孔配合、公差、外观面、数量和检验方法待补充
不得虚构视觉客户、光学指标或检测结果
三个关键工程关注点
夹持受力路径,决定薄型安装面的变形和释放后状态
定位孔与安装面的功能基准,决定孔系精加工和测量基准
塑料孔边、槽边和螺纹的毛刺控制,影响装配清洁度与定位
从镜头装配需求确定材料与加工边界
镜头定位支架用于固定镜头、相机或光学组件。对机器视觉硬件工程师而言,关键是安装面如何承托组件、孔如何限制位置,以及开口能否留出所需空间。把这些关系放到同一张装配图中,比孤立地要求孔径合格更有助于制定加工方案。
当结构需要绝缘和低摩擦接触,并且图纸要求通过铣削形成孔、槽及安装面时,POM是可以评估的材料方向。它的材料特性并不自动保证支架尺寸稳定;薄型部位的受力和加工热影响仍会改变最终状态。若使用环境或定位要求超出已验证条件,应先验证材料与结构,再决定是否采用这条路线。
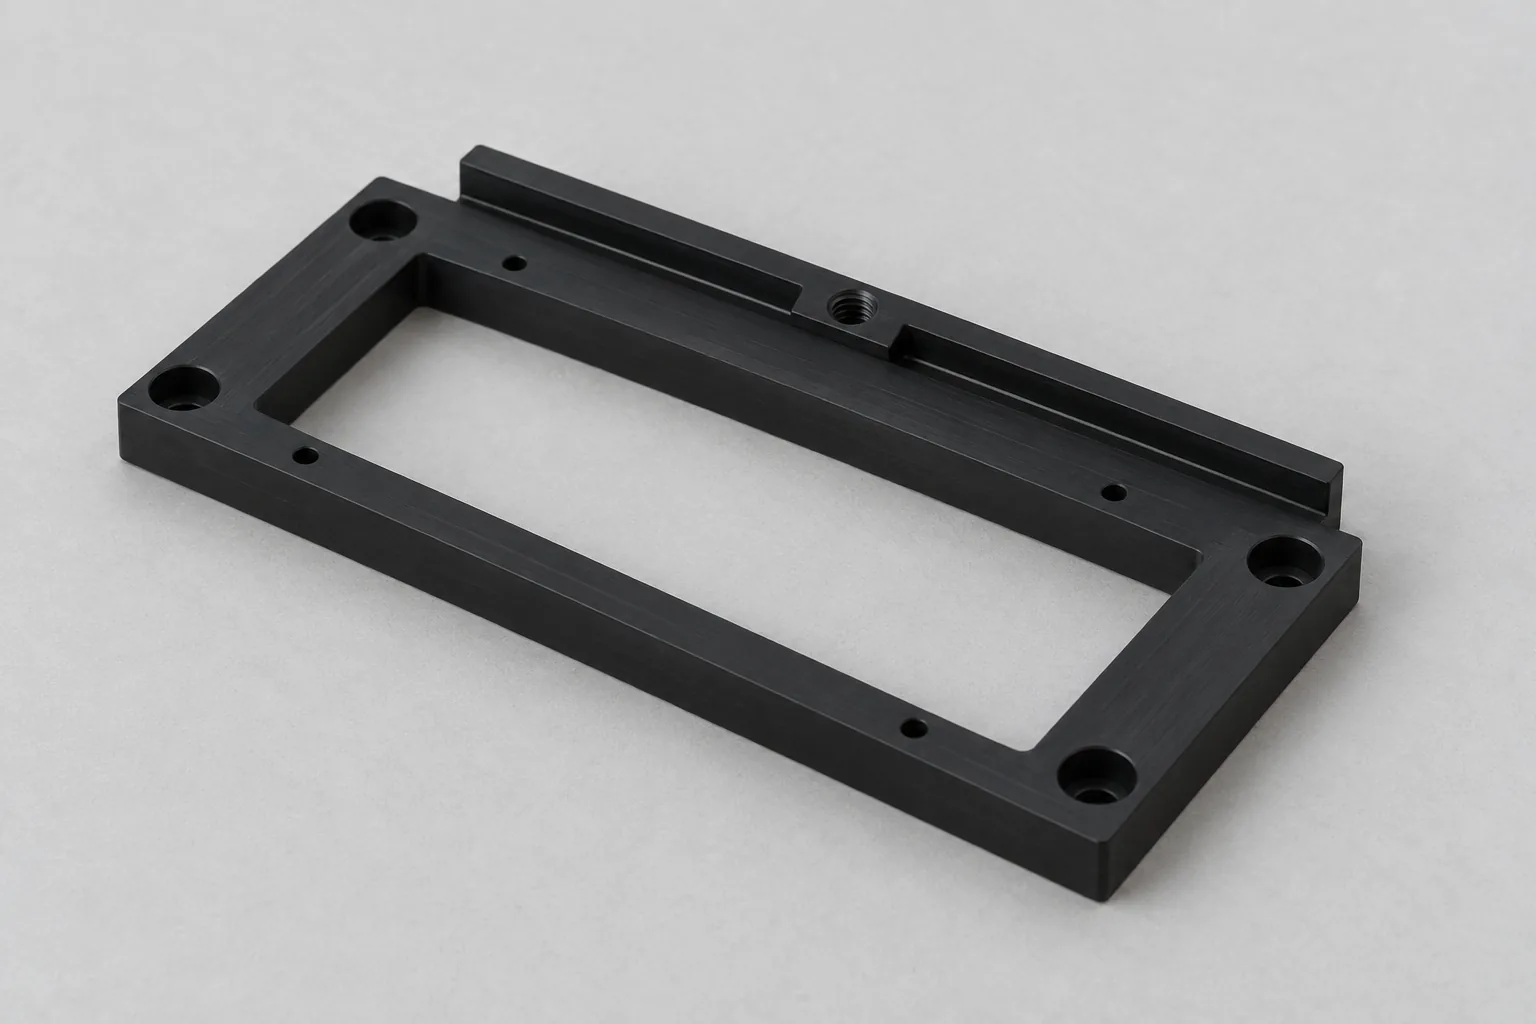
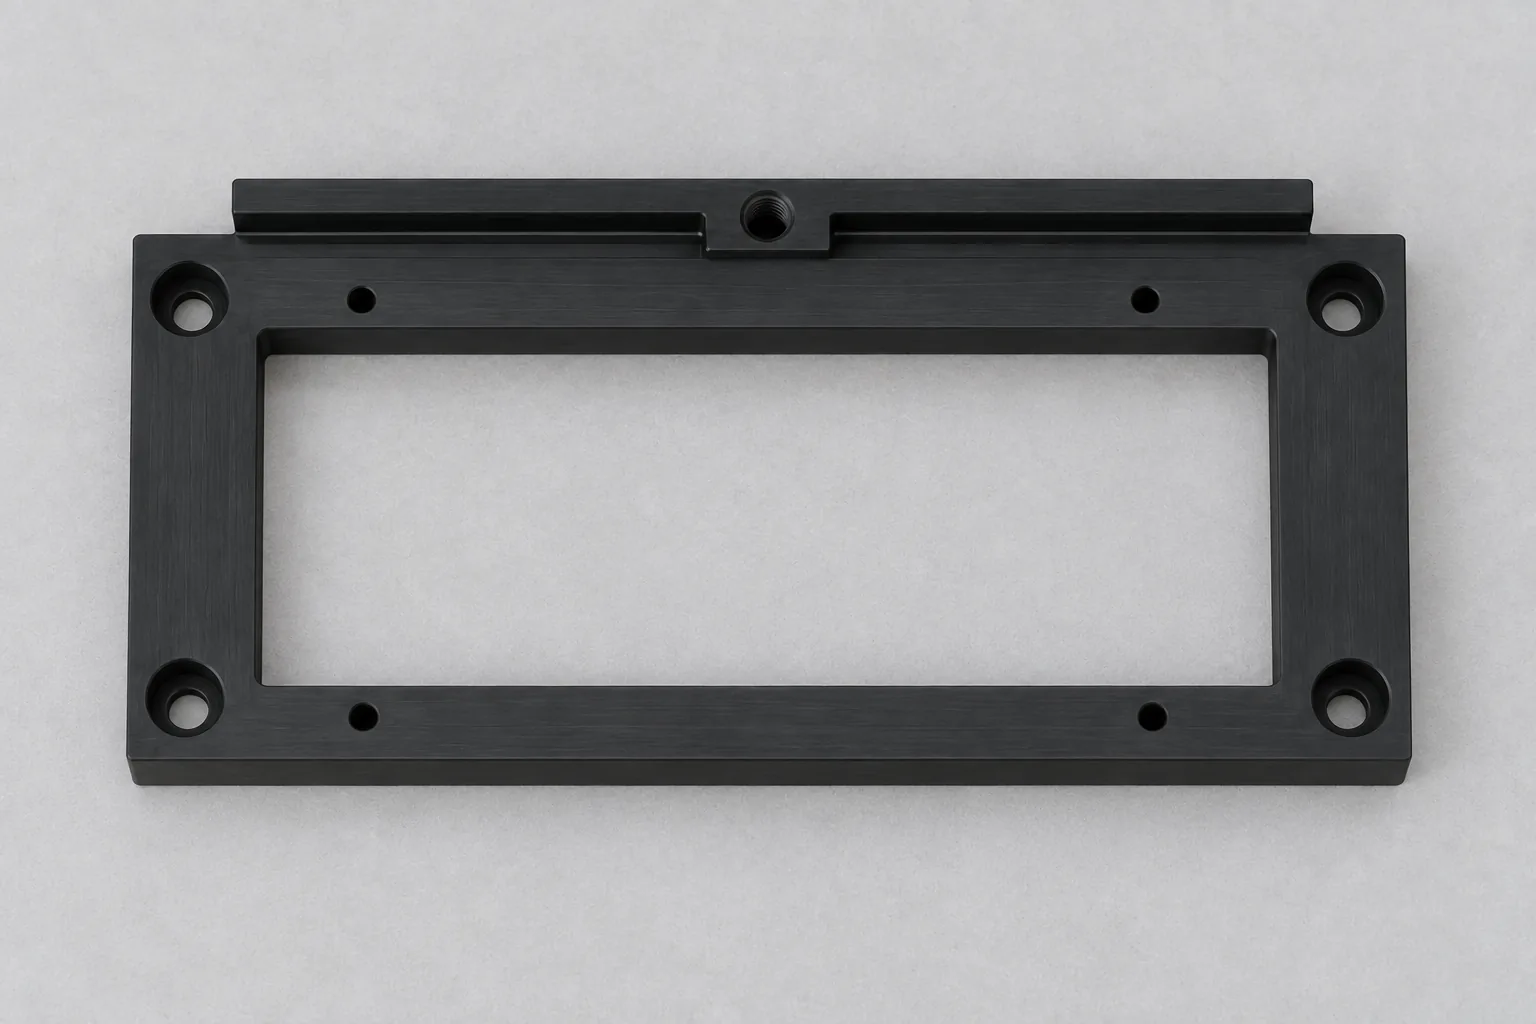
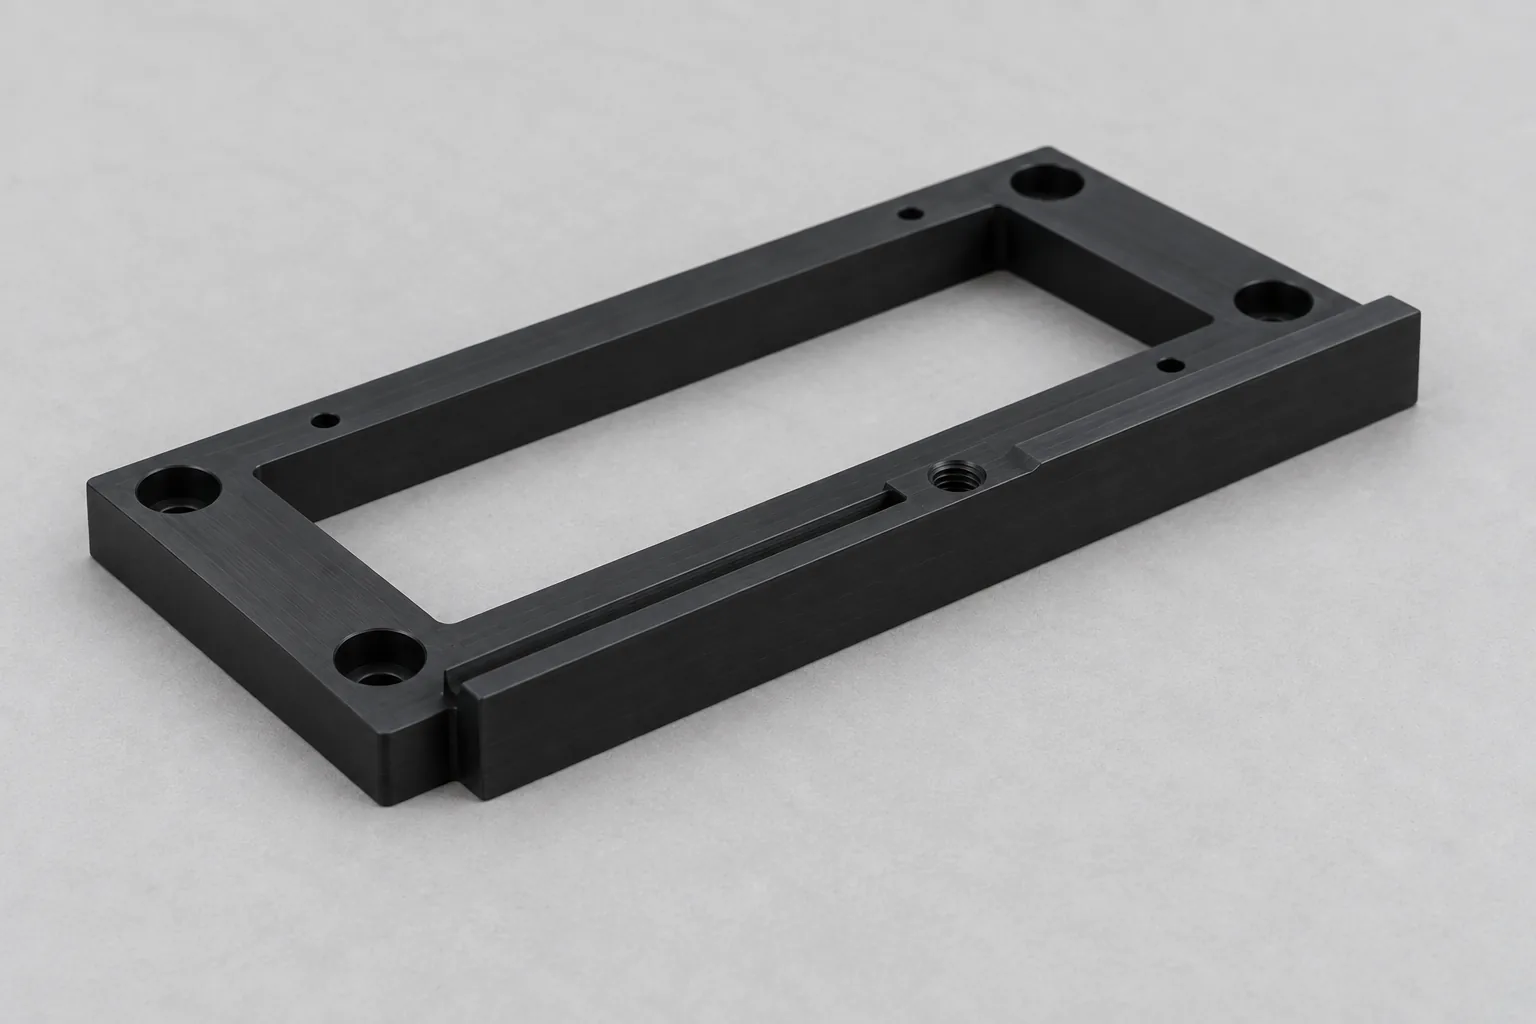
这里讨论的是精密塑料件的加工策划,尚未对应可公开的真实项目。下列插图为同一黑色概念支架的不同观察视图,用于说明安装面、定位孔、光学避让开口、侧槽及紧固区域;颜色和几何不构成客户零件事实。
| 规划内容 | 已知方向或补充依据 |
|---|---|
| 材料与主工艺 | POM工程塑料;CNC铣削 |
| 牌号及外观 | 由材料文件确认牌号、颜色和外观面 |
| 几何与验收 | 由图纸补充尺寸、公差、粗糙度、孔配合及检验方法 |
| 供货与使用 | 结合数量、后处理、装配条件及清洁要求制定方案 |
工程重点:让夹紧力经过支撑充分的区域
薄型安装面在夹具中看似平整,松开后却可能改变形状。夹紧力若压在缺少支撑的位置,塑料会被迫弯曲;在这个受力状态下加工出的面,未必就是零件自由放置时的面。薄型区域更容易显出这种差别。
装夹规划应让压力经过有支撑的区域,避免把光学开口周围的薄边当作强行压平的着力点。若增加支撑后能够减少弯曲,就优先调整支撑和受力位置;如果充分支撑仍无法满足释放后的要求,应重新评估局部结构或工序安排,继续加大夹紧力容易掩盖问题并留下压痕。
验证时分别观察夹持状态与松夹后的安装面,并记录支撑点、压紧位置和检查方向。变化若随着受力位置改变而变化,可进一步验证夹持影响;若松夹后差异仍持续存在,则还需检查材料状态及加工热影响,不能直接把现象归为单一原因。
工程重点:定位孔与安装面共用功能基准
孔径合格仍可能装配不顺,因为镜头的位置由孔与安装面共同决定。功能基准就是装配真正用来贴合和定位的面、孔及其关系;加工找正与检测若各用一套参照,单项尺寸通过也可能遗漏组件的姿态偏差。
先在图纸上明确光学轴线、贴合方向、孔配合和紧固方式,再确定孔系精加工的找正依据。安装面与孔的位置关系应能沿同一条参照路径复核。若图纸只有孔径而没有装配定位关系,先补充接口要求,不能凭经验推定光学精度。
切削产生的热可能让局部尺寸随温度状态变化。薄区与较厚紧固区域的散热条件不同,粗加工后的状态也可能影响后续精加工。出现尺寸随检查时点变化的迹象时,应记录加工与测量时的状态,调整热积累和工序衔接,再在一致条件下复核;没有这类证据时,不把偏差直接归因于切削热。
工程重点:清理毛刺,同时保住孔口与贴合边
孔边、槽边和螺纹入口的残屑可能阻碍贴合,清洁后脱落的碎屑也可能进入装配区域。POM的边缘质量取决于具体切削和去毛刺过程,材料名称不能作为无毛刺的保证。
边缘处理应区分避让边和承担定位的孔口。避让处可以按图纸清理残边,定位接触处则要保留规定几何;大幅修圆或反复刮削可能改变配合入口。先在样件上验证工具与清洁方法,检查处理前后的孔口和槽口,再把有效方法用于后续加工。
放大目视有助于寻找挂屑和翻边,触检可补充发现干涉风险,但都不能替代孔配合验证。若毛刺持续集中在某条边,返回检查该处的刀具状态、切削方向和支撑条件;仅靠最后一道手工清理,可能把同一缺陷反复带入装配。
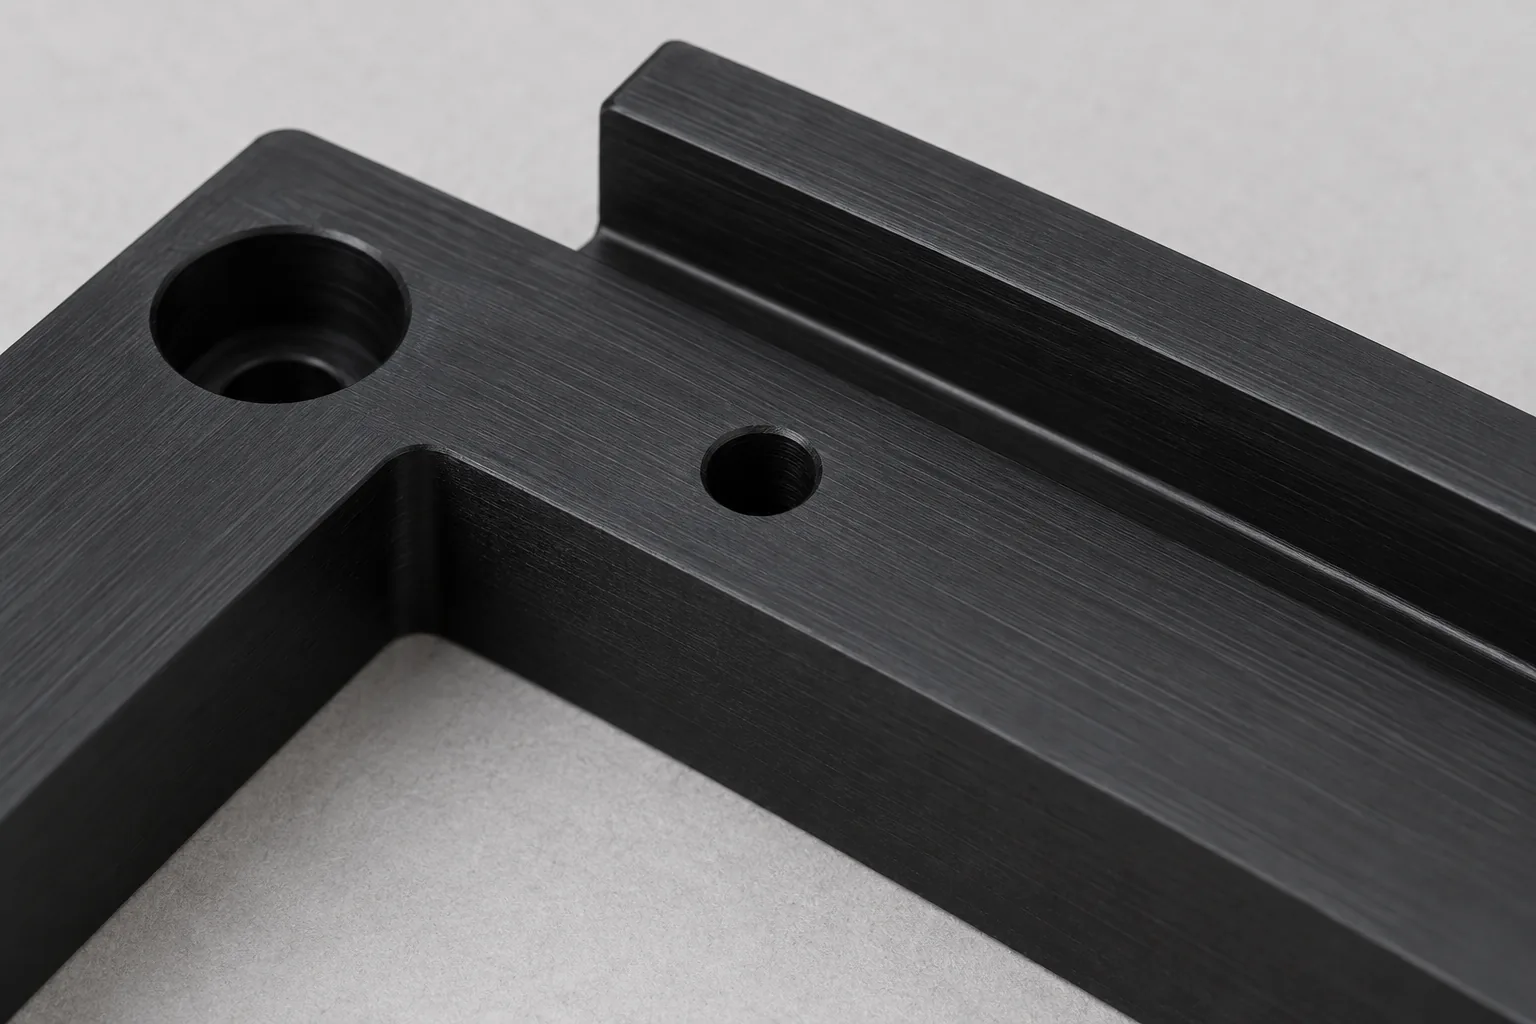
把七步加工路线落实到样件
工序顺序需要围绕装配关系展开:先建立可靠的受力和参照,再加工关键特征,最后观察自由状态。具体设备、刀具和切削参数应结合材料文件与试加工确定。
- 评审接口:在装配资料中标出光学接口、接触面和材料要求,找出会影响组件位置的特征。
- 规划装夹:选择不夹伤的接触区域,并为开口周围和薄型部位安排足够支撑。
- 粗加工轮廓:加工外形与避让开口,关注局部热积累及后续找正所需的结构。
- 建立参照:形成安装面和定位基准,使后续特征能够沿功能关系加工。
- 完成精加工:依据已建立的参照加工定位孔、槽及紧固特征,保留图纸规定的入口形状。
- 处理边缘:采用经样件验证的POM去毛刺和清洁方法,排查残屑是否仍附着在内角。
- 释放后复核:松开夹具,检查平面、孔系和边缘状态,并按实际装配方式验证贴合。
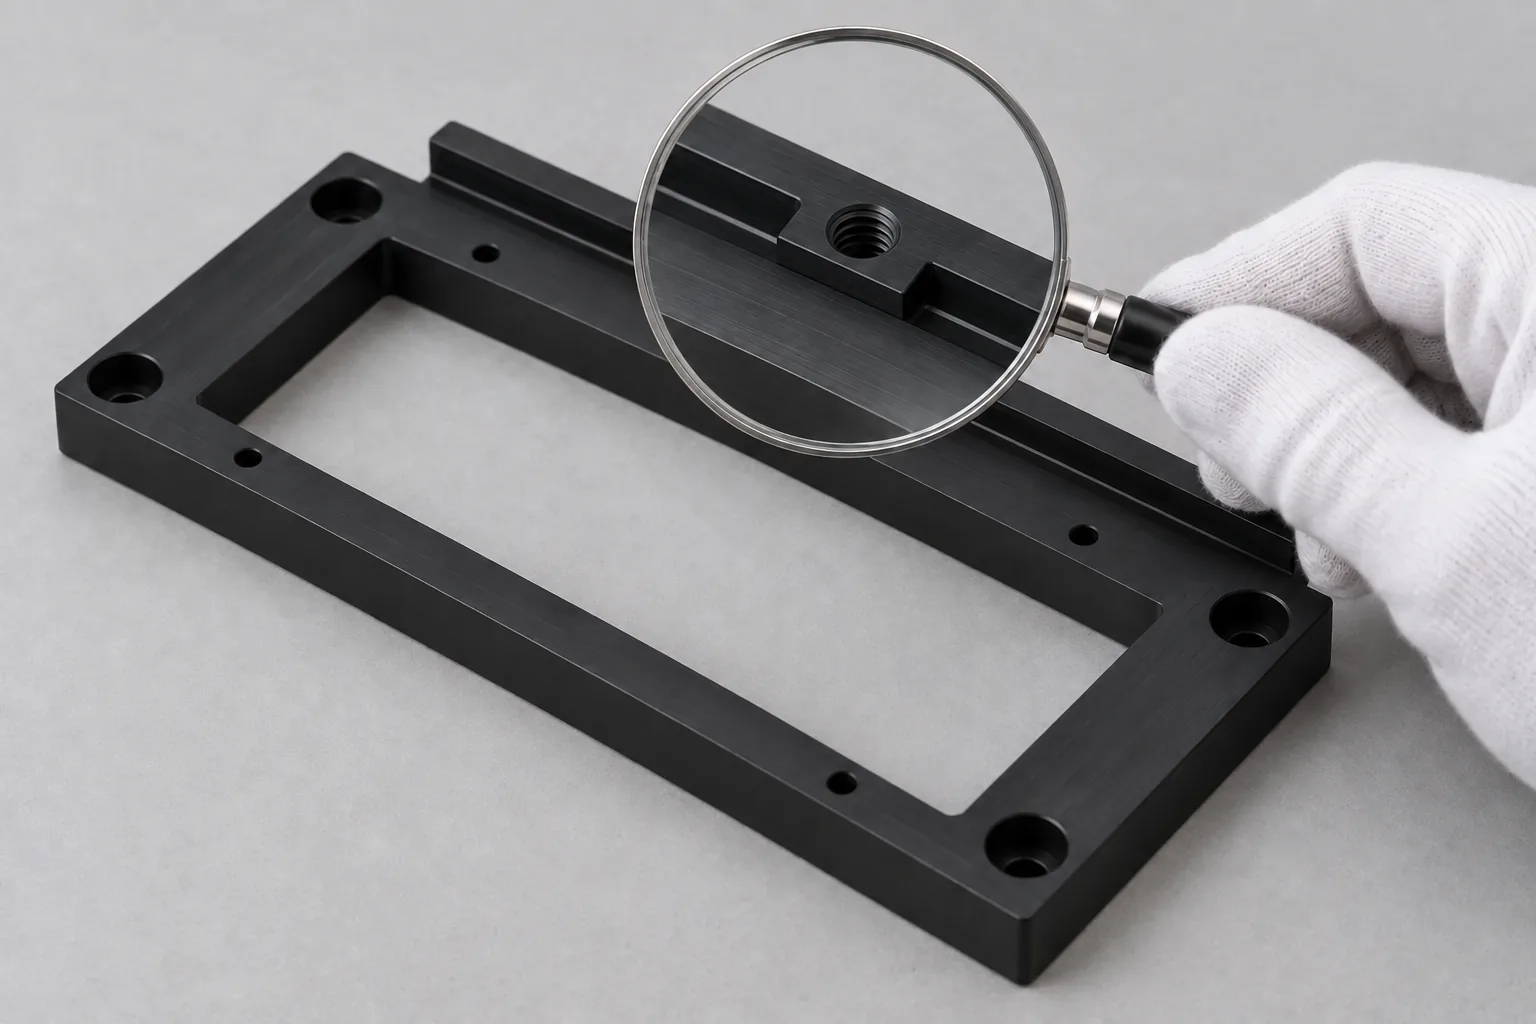
质量检查要能回答偏差会影响什么
检查记录应把被测特征与功能后果连起来。平面度反映安装面自身是否平整,孔位置则反映定位关系;二者需要结合装配接触方式解释。测量方法和接受标准由图纸及检验方案确定,不用示意照片代替检测结果。
若夹持时检查通过而释放后超出要求,优先排查受力和工序状态;若自由状态几何满足图纸而装配仍卡滞,检查孔配合、毛刺与接触关系。只有几何与装配证据都具备,才适合进一步评价光学组件的位置保持情况。
| 检查对象 | 对应功能 | 检查动作 | 结果如何影响下一步 |
|---|---|---|---|
| 安装面 | 支架贴合及定位姿态 | 检查平面状态,并对照松夹后的复测记录 | 自由状态不满足要求时,调整支撑或加工顺序后再试 |
| 定位孔 | 组件位置约束 | 验证孔径及相对功能基准的位置 | 孔径通过但位置不符时,核对找正与测量参照 |
| 开口轮廓 | 光学组件及周边结构避让 | 对照图纸检查轮廓与装配空间 | 发现干涉时核实轮廓要求,避免随意扩大开口 |
| 边缘与螺纹入口 | 装配清洁和紧固进入 | 放大观察、触检,并检查清洁后的残屑 | 有挂屑或入口损伤时,修正边缘处理并复核配合 |
工艺规划
- 1评审光学接口、装配基准和材料要求
- 2规划支撑充分且不夹伤的装夹
- 3粗加工外形与开口并控制热积累
- 4建立安装面和定位基准
- 5精加工定位孔、槽和紧固特征
- 6采用适合POM的去毛刺与清洁方法
- 7释放装夹后复核平面、孔系和边缘
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 安装面—控制定位姿态—平面与释放后复测 |
| 定位孔—控制光学组件位置—孔径及位置验证 |
| 开口轮廓—控制避让—轮廓测量 |
| 边缘毛刺—控制污染和装配干涉—放大目视及触检 |
询价前准备资料
项目结果与验证边界
不能从策划内容推断具体光学定位性能,实际能力由图纸、样件和检测数据确认
不得声称POM天然保证尺寸稳定、无毛刺或满足任意光学精度
评估前准备资料,验证后再判断适用性
询价时提供3D CAD和2D图纸,并补充POM牌号、颜色、孔配合、公差、外观要求、数量、清洁要求及期望交期。把镜头或相机的装配接触面、定位方式和光学轴线关系一并说明,才能讨论哪些位置需要重点支撑、哪些特征需要联合检测。
若已经出现贴合不稳或安装困难,附上缺陷位置照片、松夹前后的观察记录和现有检验方法。拿到这些资料后,可以区分图纸关系缺失、加工状态变化与边缘干涉,并决定先调整装夹、修改工序还是补做装配验证。
样件达标后,还应核对去毛刺、清洁、检验及交付条件是否覆盖实际使用要求。具体光学定位性能须由对应图纸、样件和检测数据确认;未验证的材料状态、尺寸范围和使用环境,不沿用已有样件结论。
常见问题
小批样件装得上,就能判断后续供货稳定吗?
装得上只能说明当时的配合状态。若后续材料批次、加工节奏或清洁处理发生变化,应先核对这些条件是否仍与已验证样件一致,再按约定检验方案观察重复性,不能把试装顺利直接扩展为供货能力结论。
发现镜头姿态变化,先修支架还是先调光学组件?
先记录偏差出现在贴合、紧固还是运行阶段,并检查支架与组件的接触位置。几何记录指向支架变化时再调整加工;如果支架状态稳定,需继续核对组件安装方式。缺少这些区分证据时,直接补偿光学姿态可能掩盖装配问题。
增加倒角能一次解决所有孔边问题吗?
倒角可用于图纸允许的入口处理,但无法替代清洁,也未必消除内侧残屑。定位孔入口若参与配合,改变边缘形状还可能改变接触。先确认允许处理的区域,再检查孔内、入口及清洁后的状态。
图纸只给出最终定位目标时,怎样补充可加工要求?
提供组件如何贴合与紧固的装配示意,说明目标对应哪些面和孔,再与加工方拆解成可检验的几何要求及装配检查项。材料和结构选择也应纳入讨论,避免把整体光学目标直接等同于某个孤立孔的要求。