项目概述 / 制造背景
航空测绘无人机
依据图纸和项目资料确认。
原型至小批量导入策划
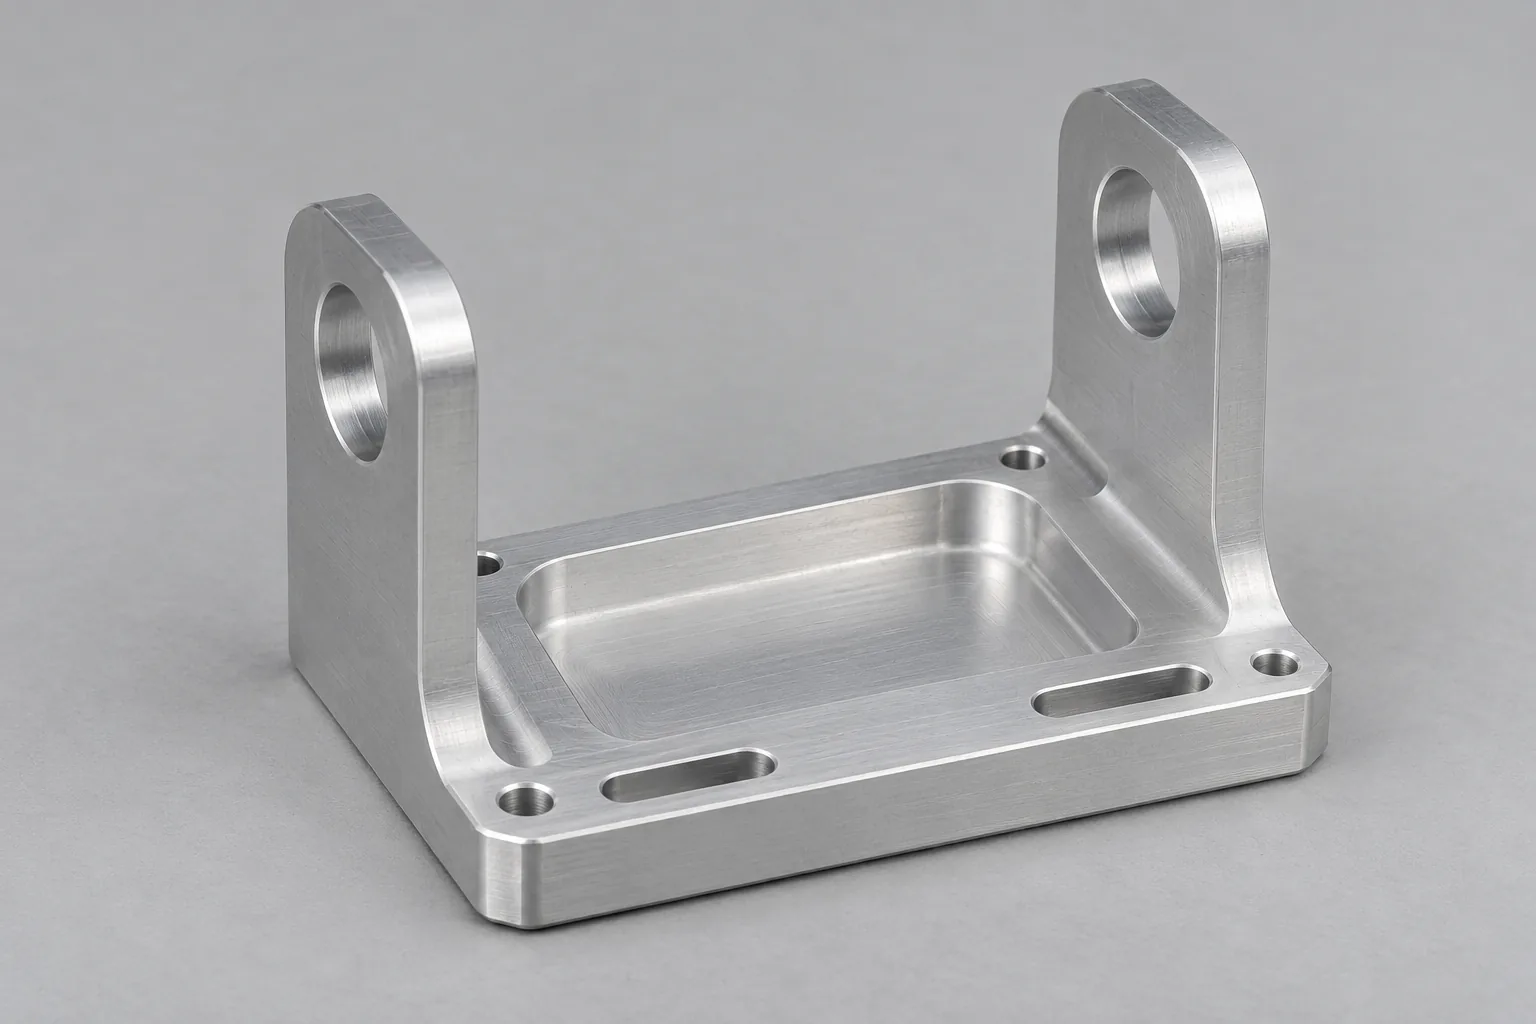
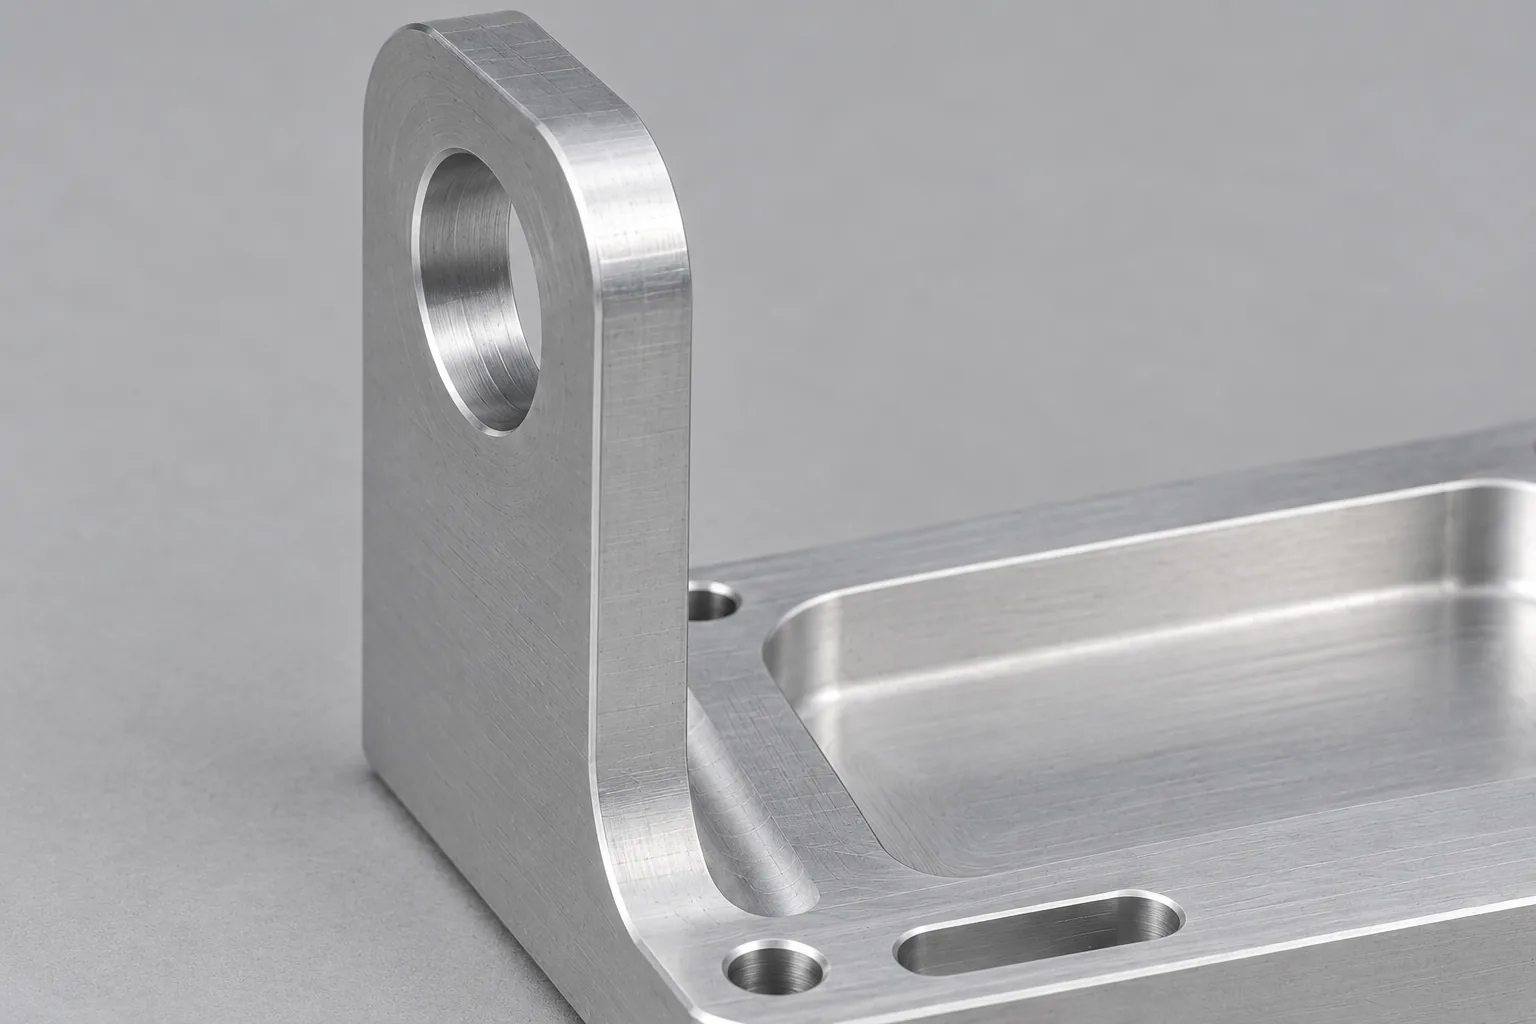
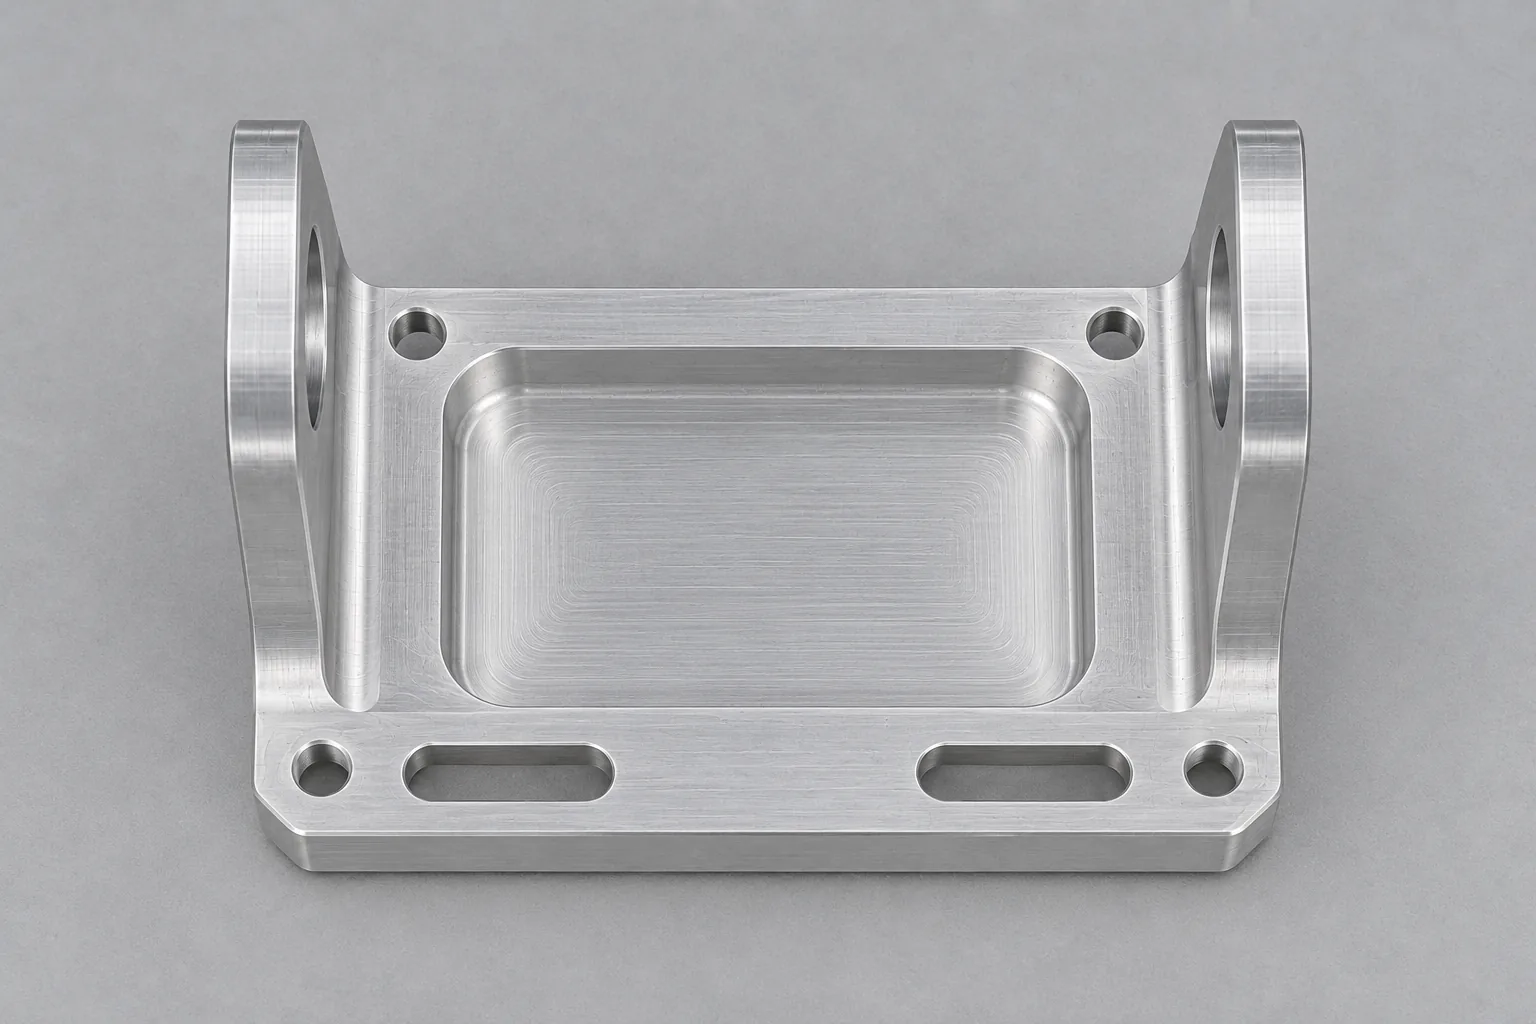
以云台框架为单一对象组织从结构评审到检验的案例方向;零部件/项目类型:无人机云台框架
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
仅确认本内容策划采用航空测绘、云台框架、7075铝合金、五轴CNC四项锚点,不表述为已发生项目
需由客户文件确认
3D几何、2D基准、公差、数量、表面处理、检验范围和交期
四项锚点是内容策划前提而非客户事实,其余精确信息一律标注待真实项目资料补充
三个关键工程关注点
开放薄壁框架的支撑与材料去除对称性,决定变形风险
轴系孔、安装面与定位接口的统一基准链,决定装配关联
五轴可达性与夹持避让,决定工序拆分和重复定位次数
薄壁开口为何容易在加工后改变形状
云台框架需要把轴系、传感器和外部结构连接起来。开口让载荷能够布置进去,也让局部支撑变弱:材料越少,薄壁越容易在夹紧力或切削力作用下偏移。加工时看似平整的安装区域,松开夹具后可能出现回弹,随之改变孔与面的相对位置。
另一条风险来自材料内部原有应力。切掉部分材料后,原来的平衡被打破;若开口附近去除不均,剩余框架可能向某个方向弯曲。切削发热也可能带来暂时的尺寸变化。它们是需要区分的机制,尚不能据此给某个实际框架判定根因。
检查应围绕同一对象进行:记录装夹位置与支撑接触,观察粗加工后及松夹后的外形,再在稳定温度条件下核对关键孔面。若变化主要随夹紧和释放出现,优先调整受力与支撑;若材料去除后仍持续变化,则应继续评估毛坯状态和加工顺序。
让轴系孔与安装面沿同一条基准链传递
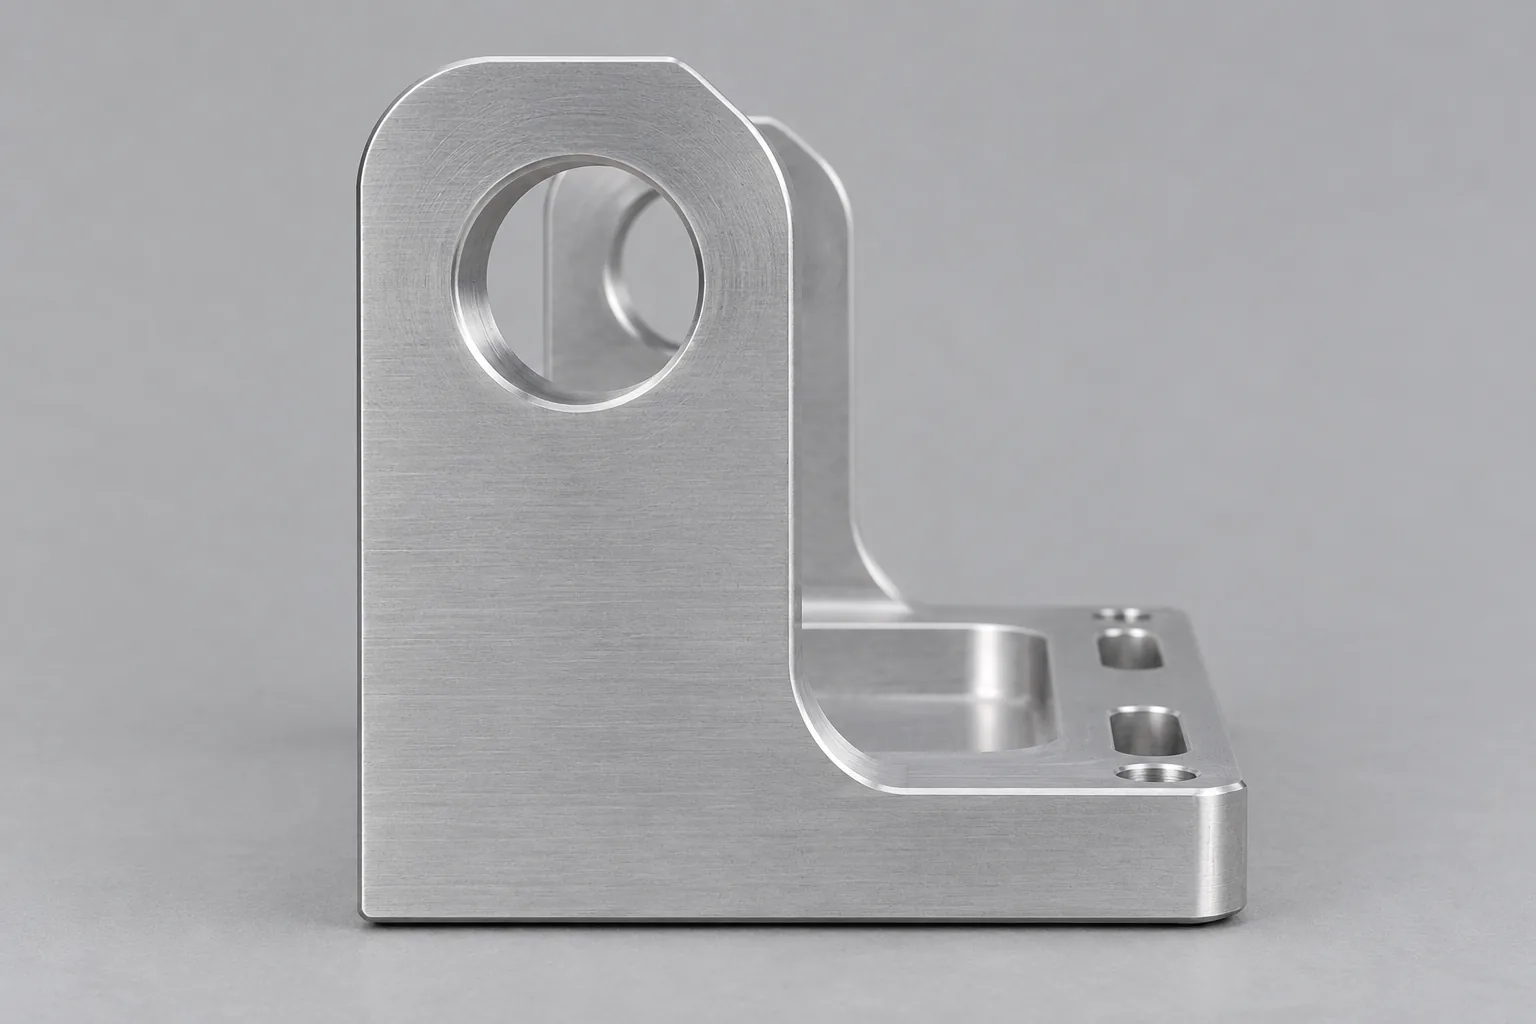
框架上的孔各自合格,并不自动意味着装配顺畅。轴系孔、传感器安装面和外部定位接口需要共享清楚的位置关系。每次翻转若换用不同接触面,定位误差就可能传到后续特征上,最终表现为装配偏斜或连接位置不一致。
主基准应从装配功能出发选择,并落实到夹具接触和检验建立坐标的方式。粗加工保留的稳定连接可帮助支撑,但临时工艺面不能未经核对就替代图纸基准。进入精加工前,要检查主基准本身是否仍稳定,定位接触是否压在容易弯曲的薄壁上。
可沿装配关系追问:轴系相对哪处安装面定位,接口依靠哪组特征连接,翻转后怎样找回这些关系。若工序采用的定位与终检采用的基准不同,应先解释转换路径并验证关联,避免用彼此独立的孔位报告掩盖装配风险。
何时倾向五轴,何时保留更简单的工序
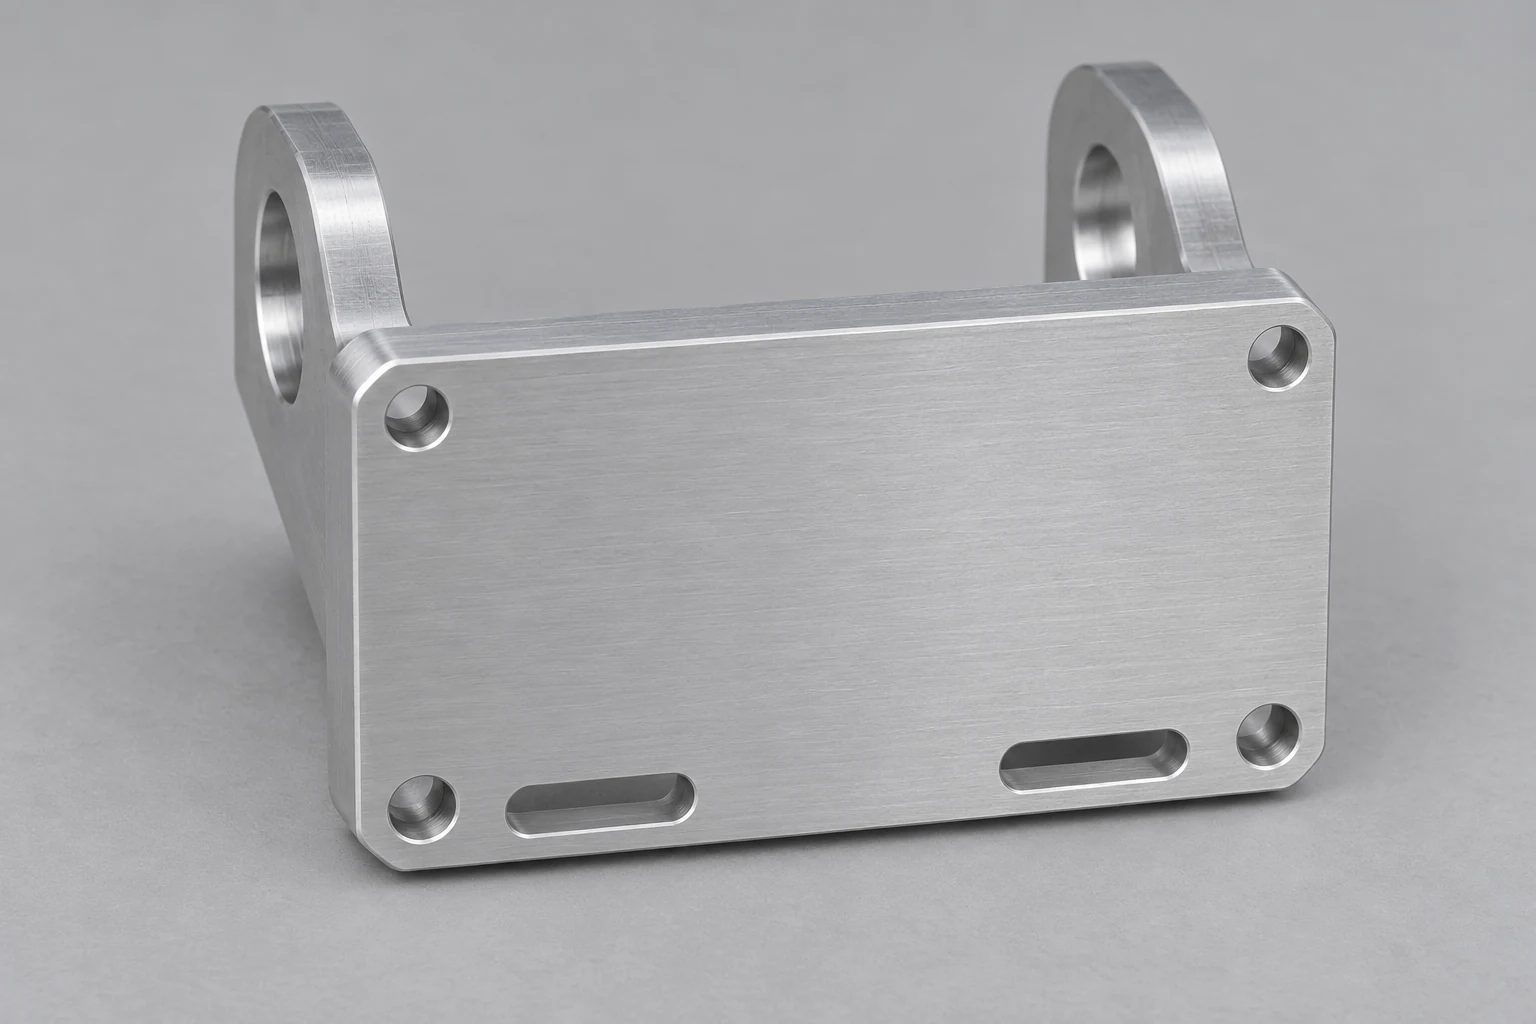
7075无人机云台框架五轴CNC加工的价值,在于让分布在不同方向的孔面尽量围绕稳定定位完成。若侧向特征需要频繁翻转,或开口内的刀具方向受到限制,五轴可达性值得优先评估。它也可能减少基准交接,但不会自动消除薄壁挠曲。
若关键特征能从容易支撑的方向加工,分步完成仍可能更稳妥。决策要同时看刀具是否够得着、夹具是否挡路、加工力由哪里承接,以及松夹后能否保持关联。设备能够转到某个姿态,与该姿态下框架能够稳定加工,是不同的问题。
| 结构与加工条件 | 倾向的安排 | 改变选择的证据 |
|---|---|---|
| 多面关键特征可在稳定定位下连续到达 | 评估五轴集中加工,减少重复找正 | 刀具或夹具发生干涉,或某个姿态缺少可靠支撑 |
| 薄壁开口在切削方向上容易偏移 | 先保留连接与支撑,分阶段释放材料 | 试加工表明释放后基准不稳,需要调整余量与装夹 |
| 主要孔面方向简单,装夹转换关系清楚 | 评估较简单的分步工序,并核对转换关联 | 累计定位变化影响装配要求,需重组工序 |
7075材料方向与制造信息怎样落到图纸上
航空测绘、云台框架、7075铝合金和五轴CNC,是这里采用的工程策划前提。围绕铝合金框架组织铣削路径,可以讨论开口、孔系和安装面的形成方式;是否满足实际载荷、连接刚度或使用环境,仍需依据设计输入判断。本文不对应已完成的客户案例。
材料状态与毛坯条件会影响加工稳定性,后处理也需要纳入孔面验收安排。评审时应把供料状态、加工余量和最终使用要求联系起来,而不是仅凭材料名称承诺精度或寿命。以下信息用于建立评估范围,并非已确定的制造参数。
| 评估项 | 当前方向 | 需要补足的依据 |
|---|---|---|
| 产品与应用 | 航空测绘无人机云台框架 | 装配关系、载荷用途与接口定义 |
| 材料与主要工艺 | 7075铝合金、五轴CNC铣削 | 精确材料状态、毛坯形式与工序适用性 |
| 尺寸与表面要求 | 按功能确定关键孔面 | 图纸尺寸、公差、粗糙度及后处理要求 |
| 制造与检验范围 | 原型至小批量导入评估 | 数量、检验覆盖、目标交期及验收安排 |
从结构评审到终检的加工规划
工序顺序的核心,是在框架逐渐变薄的过程中保住可用支撑,并把可靠定位交给后续加工。流程需要随真实几何调整;下面给出每一步的目的和交接重点,不能替代实际工艺验证。
- DFM与图纸评审:从装配功能识别关键孔面,核对开口附近的刀具空间和薄弱区域;输出可制造性问题及基准关系。
- 毛坯及装夹方案确认:结合材料状态选择供料和接触区域,避开会被夹紧力明显压偏的位置;向粗加工交付支撑与释放安排。
- 对称粗加工并保留稳定连接:尽量平衡材料去除,避免过早形成缺少支撑的自由薄壁;给建立基准留下稳定区域。
- 建立主基准:加工并检查承担后续定位的孔面,明确接触与找正方式;将可重复使用的定位关系传到多面工序。
- 五轴完成多面特征:核对刀具、夹具与框架在不同姿态下的避让,检查薄壁受力方向;保留关键特征的精加工条件。
- 精加工关键孔面并去毛刺:在支撑可靠时完成装配相关特征,处理孔口和开口边缘;避免去毛刺破坏功能接触面。
- 按图纸执行终检:以规定的基准关联孔、面和接口,记录松夹状态及验收条件;用真实结果决定后续工艺调整。
检验先看装配关联,再看各处特征
检验范围应由功能与风险共同决定。安装面影响连接姿态,轴系孔影响运动关联,接口孔系负责与外部结构对接,轮廓边缘还关系到装配避让和毛刺风险。检查方法应能回答对应的问题,而不是为了呈现完整报告而堆叠检测项目。
三坐标适合需要建立空间关联的核对,专用量具可服务明确的功能检查,外观检查可发现可见边缘问题;具体采用哪种方法,由客户要求和特征可测性确定。若检查状态与使用状态不同,还需说明支撑、接触或装配是否会改变判断。
| 检查对象 | 要回答的问题 | 方法与判定依据 |
|---|---|---|
| 安装基准 | 连接面是否能建立所需装配姿态 | 按图纸用三坐标或适用量具核对基准面关系 |
| 轴系孔 | 孔的方向与位置是否满足轴系关联 | 在共同坐标下检查,必要时结合功能量具 |
| 接口孔系 | 连接位置能否与外部结构对应 | 按接口定义核对孔系及其相对安装基准的关系 |
| 轮廓边缘 | 开口、倒角和毛刺是否影响避让或接触 | 按检验范围实施外观检查及必要的轮廓核对 |
工艺规划
- 1.DFM与图纸评审
- 2.毛坯及装夹方案确认
- 3.对称粗加工并保留稳定连接
- 4.建立主基准
- 5.五轴完成多面特征
- 6.精加工关键孔面并去毛刺
- 7.按图纸执行终检,各步说明目的、风险及向下一步传递的基准
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 用表格列出安装基准、轴系孔、接口孔系、轮廓边缘,分别说明控制目的及由客户要求确定的三坐标、专用量具或外观检查方法,不填写虚构结果 |
询价前准备资料
项目结果与验证边界
仅说明该策划可用于评估薄壁框架加工路径,任何精度、交付和质量结论均须由真实项目记录支持
不得声称已消除变形、全部孔位达标或已通过航空认证
询盘准备:用真实资料决定下一步
上传云台框架图纸进行DFM评估时,请同时提供可读取的3D CAD与标注基准的2D图纸,并说明材料状态、公差、粗糙度、后处理、需求数量和目标交期。把轴系、传感器及外部连接的装配关系一并交代,才能识别哪些位置需要优先保持稳定。
若已有样件,可补充变形出现的工序、夹持位置、松夹前后的观察记录,以及实际检验条件。拿到这些信息后,可决定先调整支撑与去除顺序,还是重组多面加工与定位路径,并明确需要试加工验证的特征。
类似项目是否有参考价值,取决于开口刚性、接口布局、验收基准和生产需求是否接近。原型阶段的可行路径并不等于批量交付结论;未满足要求时,应调整支撑、余量或工序再验证,满足要求后再比较包含检验、后处理与夹具维护的完整交付安排。
常见问题
原型装配正常,小批量导入还需要关注什么?
原型可能只验证了某件样件与某次装夹。导入时还要观察不同毛坯和重复装夹下的表现,并留意支撑接触面的磨损或碎屑。若这些变化影响定位,应先稳定夹具使用条件,再判断工艺能否重复。
增加夹紧力能解决框架加工时的晃动吗?
增加夹紧力可能暂时压住晃动,也可能把薄壁压偏。先看力是否通过有支撑的区域传递;若靠薄壁变形获得固定,应改变接触或支撑布局,并观察释放后的状态。
需要为7075框架直接改用更厚的结构吗?
厚度调整会牵动重量、空间和连接关系,不能仅凭加工困难决定。应先区分装夹引起的偏移与使用载荷下的刚度需求;前者可能通过工艺改善,后者需要设计与使用条件共同支持。
三坐标报告能证明云台整机满足测绘要求吗?
报告可以支持所覆盖几何特征的判断,但整机表现还涉及轴系配合、传感器安装和实际使用环境。几何验收通过后,仍需按产品要求完成相应装配与功能验证。