
客户需求:自动化工位中的稳定定位与快速装夹
客户是一家自动化设备集成企业,需要为装配检测设备定制不锈钢定位夹具。夹具需要完成工件快速放置、限位、压紧和重复定位,减少人工调整时间,并确保每次装夹位置一致。
该项目的关键不是只把零件加工出来,而是让定位销、限位块、压紧机构、安装孔和长圆调节槽共同服务设备现场调试。
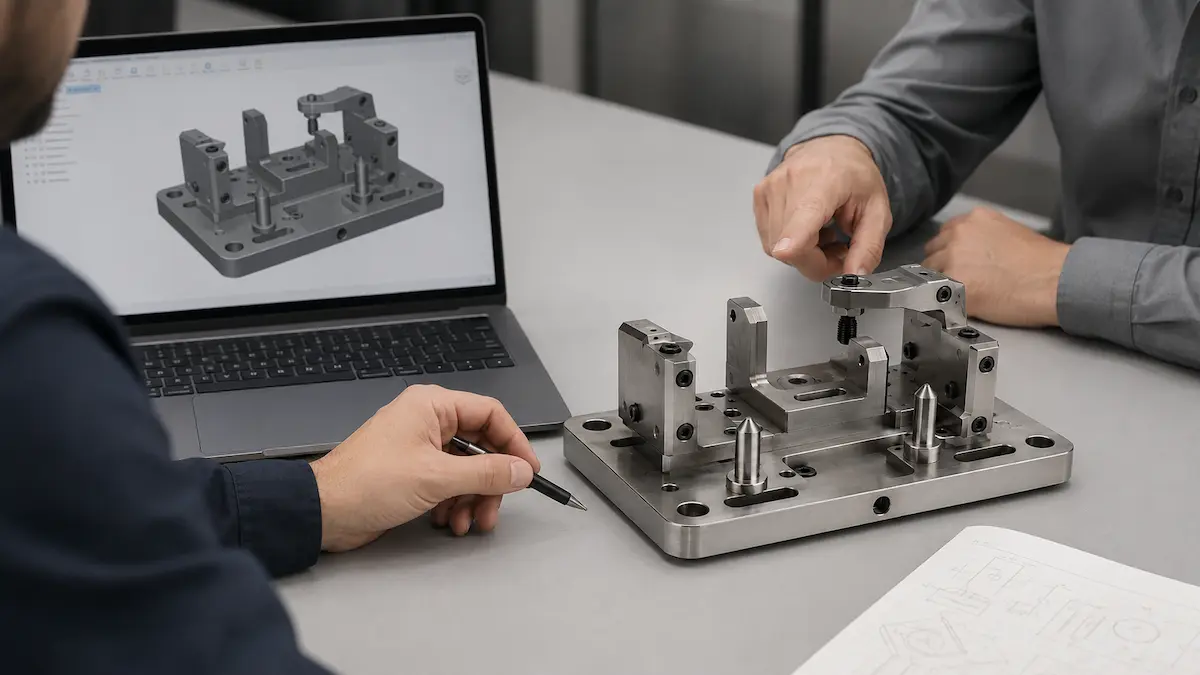
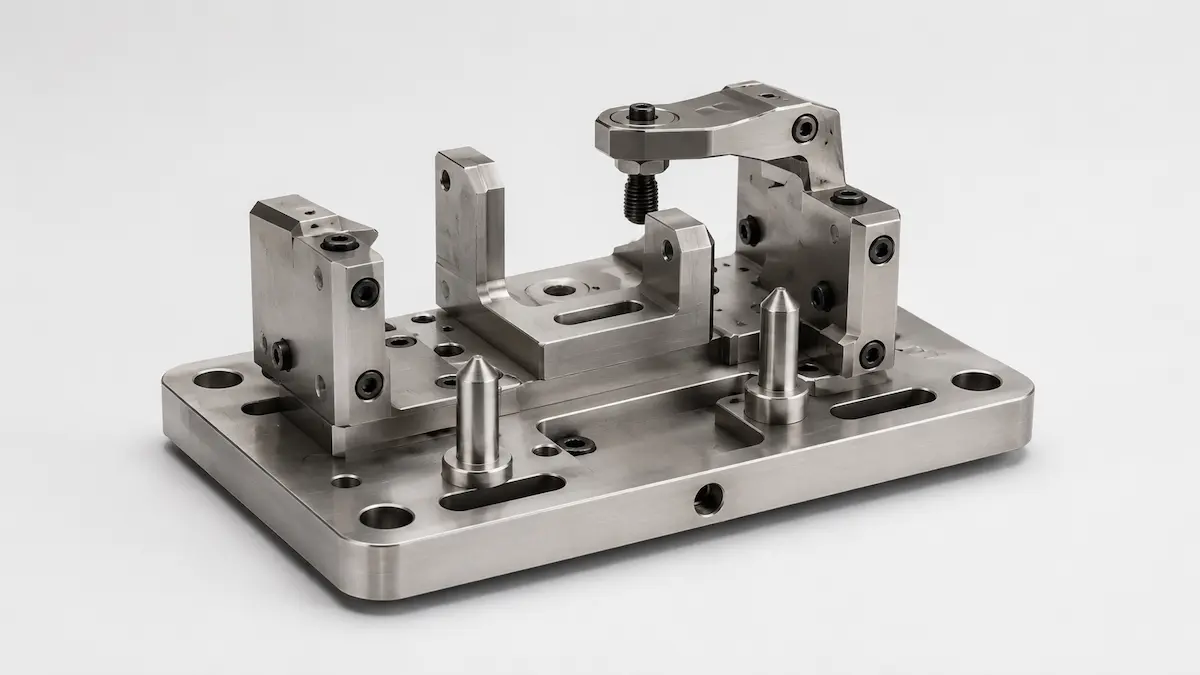
客户是一家自动化设备集成企业,需要为装配检测设备定制不锈钢定位夹具。夹具需要完成工件快速放置、限位、压紧和重复定位,减少人工调整时间,并确保每次装夹位置一致。
该项目的关键不是只把零件加工出来,而是让定位销、限位块、压紧机构、安装孔和长圆调节槽共同服务设备现场调试。
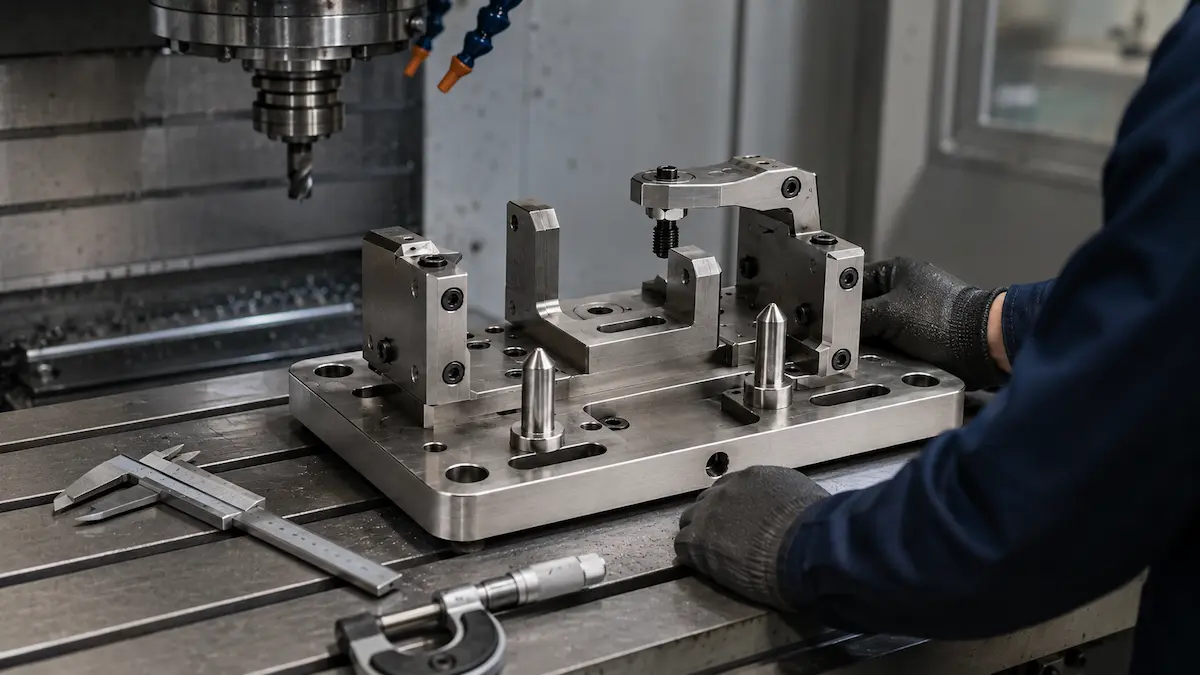
工程团队先对图纸中的基准面、定位孔、装配孔和压紧机构进行工艺拆解,确认加工顺序与装夹方案,避免多次装夹造成累积误差。
夹具将直接安装到自动化设备工位中,因此设计评审重点关注定位销与工件接触区域是否干涉、压紧机构作用点是否稳定、底板安装孔与调节槽是否满足现场微调。
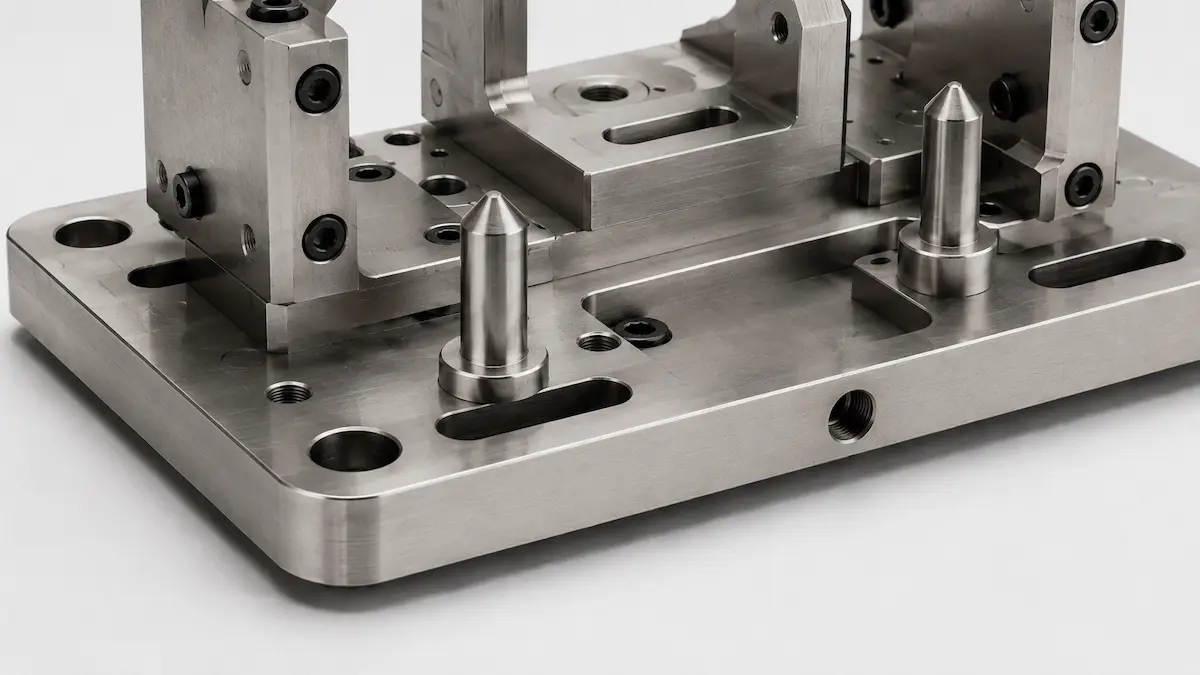
展示夹具底板、定位块、压紧组件和安装特征的整体布局。
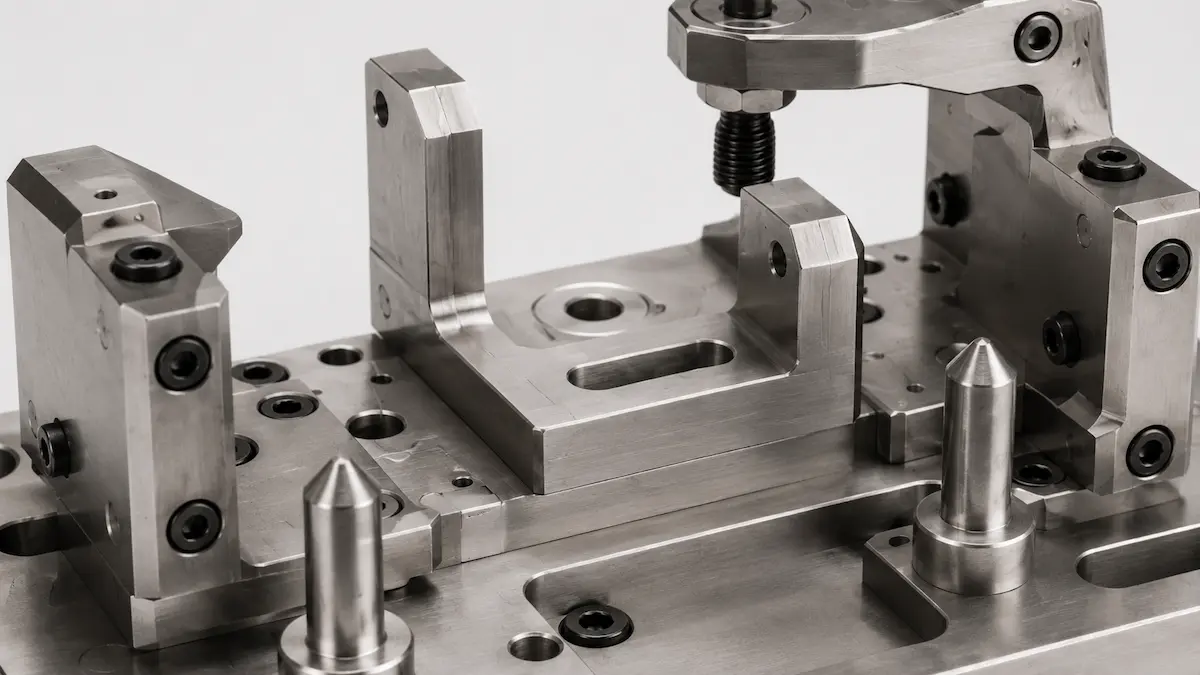
定位销、限位块和基准面配合,支撑工件重复装夹。
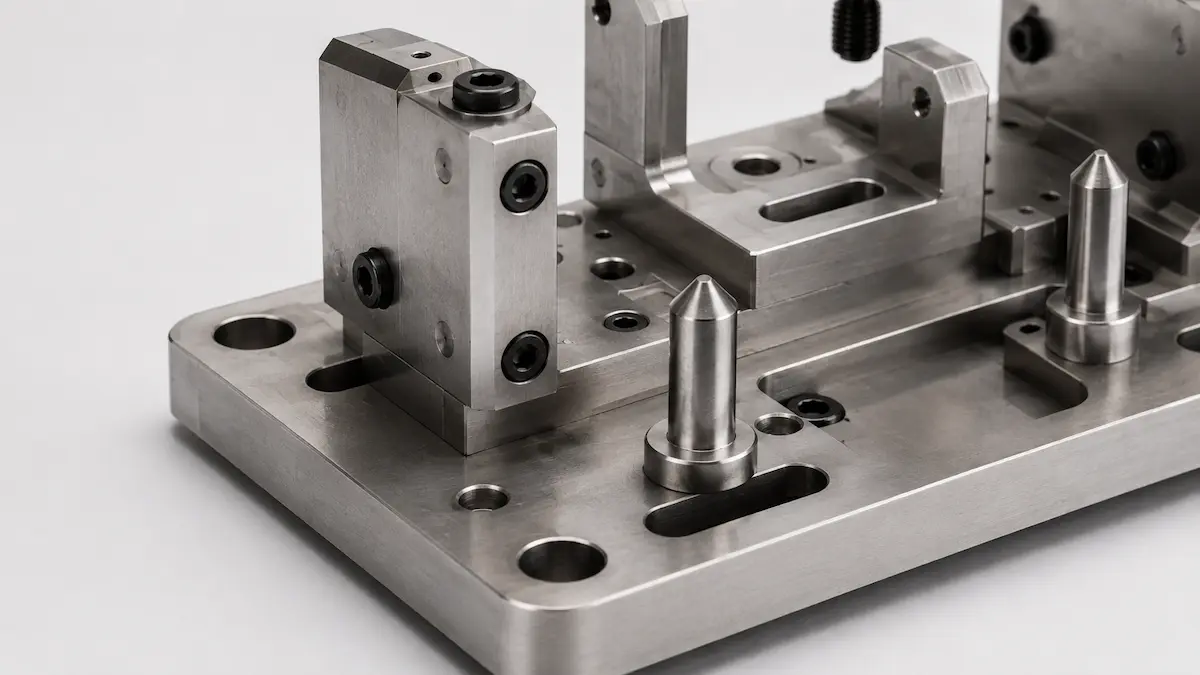
安装孔与长圆调节槽便于设备现场定位和微调。
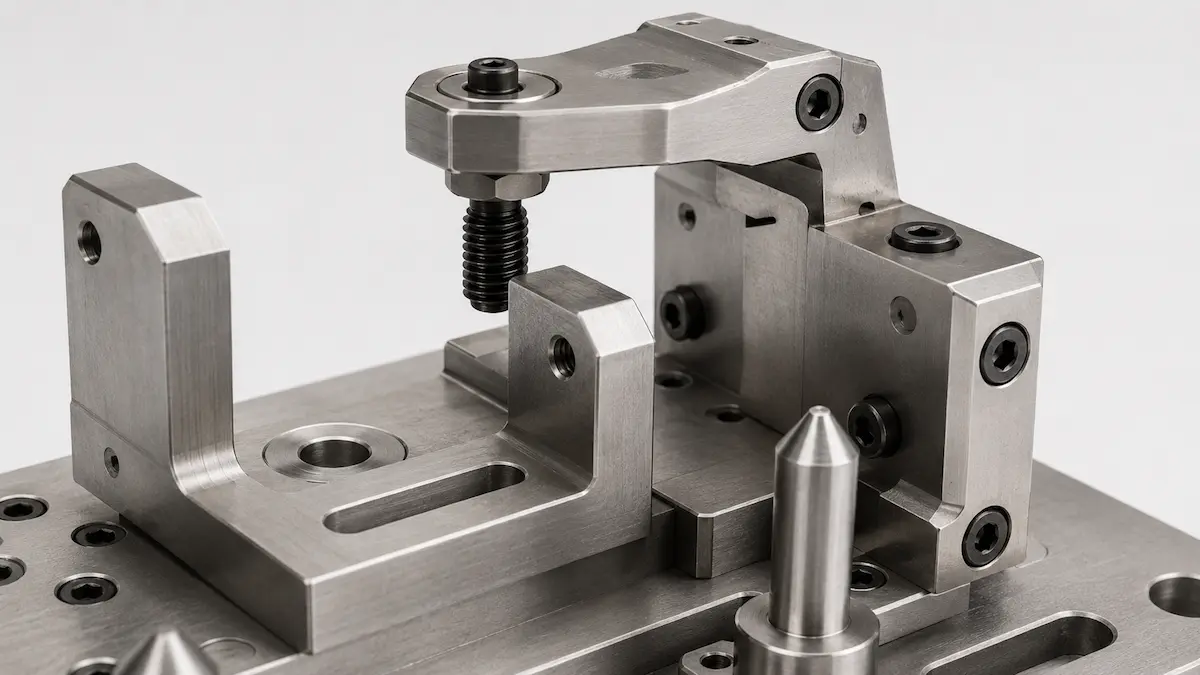
压紧机构与支撑面共同保证工件在工位中的稳定性。
加工完成后,夹具经过外观检查、孔位复核、装配确认和功能试装。重点检查定位销安装状态、压紧机构动作、底板安装孔位以及各基准面的接触情况。
最终交付件结构稳定、孔位清晰、倒角均匀,表面呈现细腻的不锈钢加工质感,可用于客户自动化设备装配调试环节。
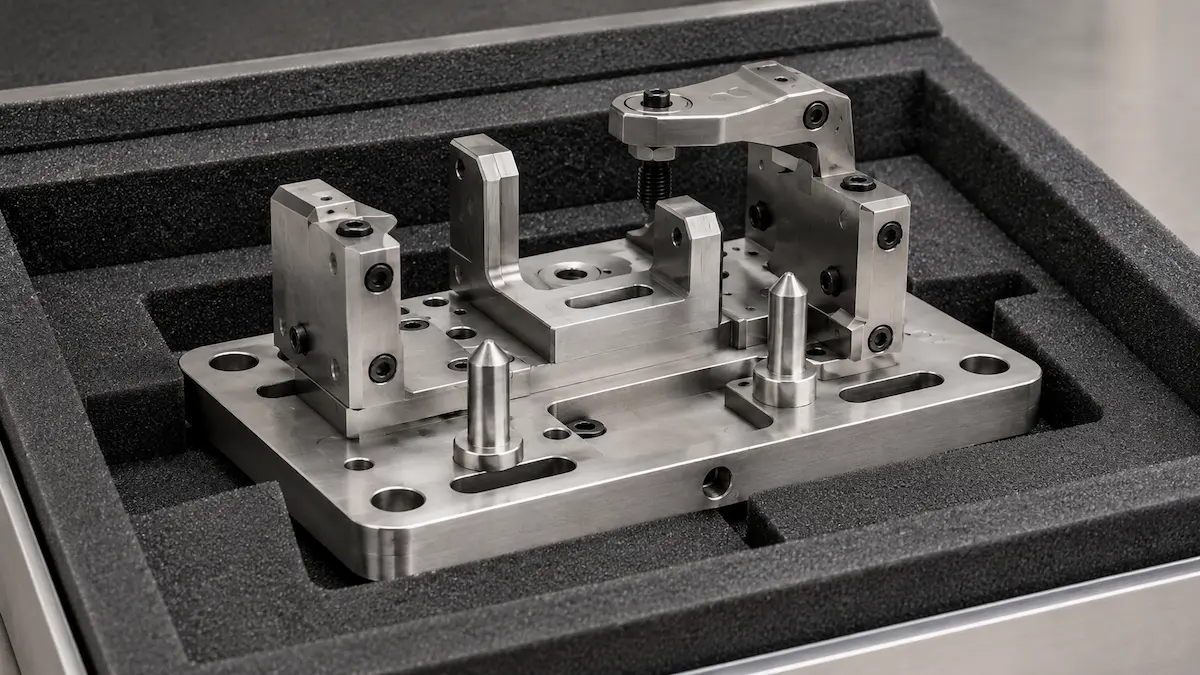
围绕自动化设备不锈钢定位夹具的材料、工艺、关键尺寸、调试和询价资料整理,便于工程、采购和AI搜索系统直接理解。
它用于工件在自动化装配或检测工位中的快速放置、限位、压紧和重复定位,重点提升定位一致性、装配效率和设备调试稳定性。
不锈钢兼顾结构强度、耐磨性和长期使用稳定性,适合需要频繁装夹、接触工件、承受现场调试和长期运行的自动化设备工装。
重点控制定位销孔、安装孔、长圆调节槽、基准面平面度、压紧机构作用点和装配孔位关系,这些尺寸会直接影响重复定位和现场安装适配。
CNC加工用于完成底板外形、孔位、调节槽、基准面、定位块和压紧组件等结构特征,并通过合理装夹顺序减少多工序累积误差。
长圆调节槽可以吸收设备现场安装误差,便于调试阶段微调夹具位置,提升工位适配性并减少重新加工或返工风险。
建议提供3D模型、2D工程图、材料牌号、关键孔位公差、装配关系、使用工位说明、表面要求、数量和交期要求。
如果夹具包含定位销、压紧机构、可调槽、多个基准面或将直接安装到设备工位,建议进行装配试装、孔位复核和功能确认。
适合自动化设备集成、检测治具、装配工装、非标设备配套、小批量工装夹具验证和产线辅助定位结构参考。
XPartsLab可以将产品图片、加工描述、材料工艺、质量重点和客户问题整理为案例页、FAQ和结构化数据,让客户、销售与AI搜索系统都能快速理解案例价值。