
核心优势
重量轻、密度低、压铸成型性好、适合薄壁复杂结构、减振性能好、散热性能优于多数塑料、金属质感好、适合轻量化设计、适合批量压铸生产。
镁合金AZ91D是一种常用的压铸镁合金材料,主要由镁、铝、锌等元素组成,具有密度低、重量轻、压铸成型性好、尺寸稳定性较好和较好的减振性能。它常用于轻量化外壳、电子产品壳体、汽车零部件、无人机结构件、仪器外壳、手持设备外壳和需要减重的金属结构件。相比铝合金,AZ91D重量更轻;相比工程塑料,它具有更好的金属质感、刚性和散热表现。
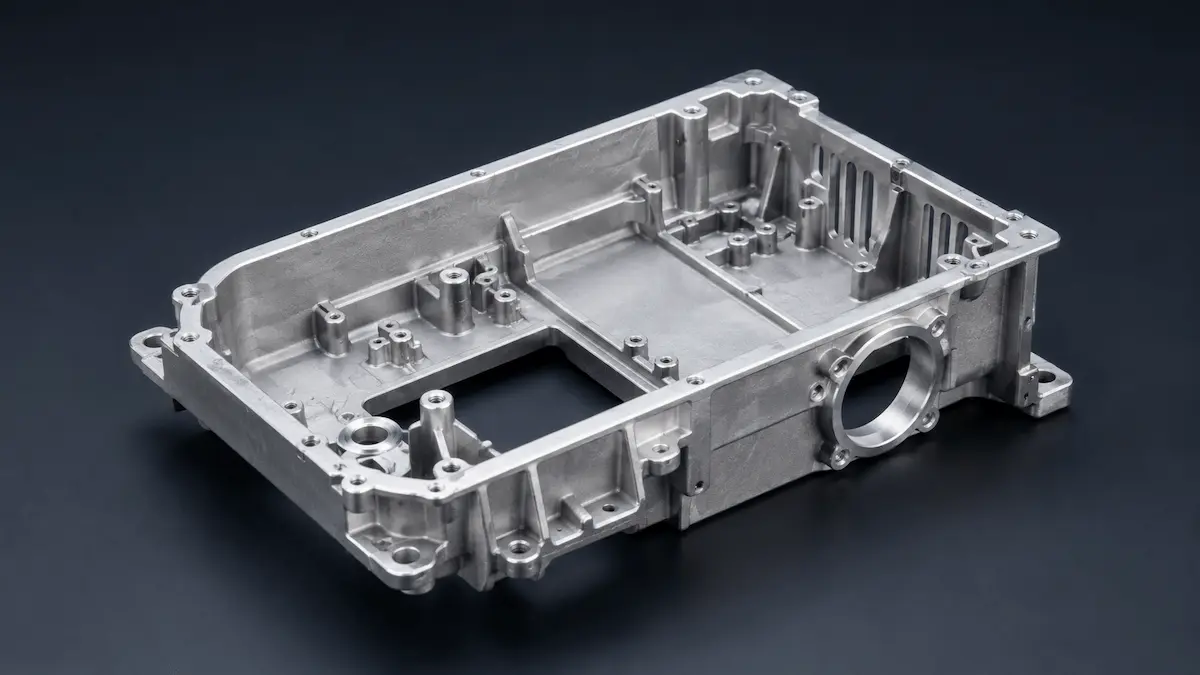
围绕应用场景、优势边界和不推荐场景,帮助销售、客服和报价人员快速判断该材料是否适合当前零件需求。
重量轻、密度低、压铸成型性好、适合薄壁复杂结构、减振性能好、散热性能优于多数塑料、金属质感好、适合轻量化设计、适合批量压铸生产。
电子产品外壳、笔记本电脑壳体、相机外壳、手持设备外壳、无人机结构件、汽车轻量化支架、汽车内饰结构件、仪器仪表外壳、通信设备外壳、医疗设备外壳、运动器材配件、轻量化安装座、小型压铸结构件。
强腐蚀环境零件、长期裸露户外零件、高温长期承载件、高强度重载结构件、高耐磨运动件、高弹性卡扣件、食品直接接触件、医疗植入件、强酸强碱环境零件、需要焊接结构强度的零件、对防火安全要求极高且无防护设计的零件。
以下参数来自产品资料和材料知识字段,用于设计评审、报价沟通和材料选型前的初步判断。
| 材料定位 | 适合轻量化压铸外壳、电子产品结构件、汽车轻量化零件、无人机结构件、手持设备壳体和中低载荷金属功能件制作的压铸镁合金材料。 |
|---|---|
| 精度表现 | 镁合金AZ91D适合压铸成型,批量件尺寸重复性较好,复杂壳体和薄壁结构成型能力较强。实际精度会受到模具精度、压铸工艺、零件尺寸、壁厚分布、脱模斜度、后加工和表面处理影响。关键装配面、定位孔、螺纹孔、密封面和高精度孔位通常需要压铸后进行CNC精加工。 |
| 尺寸公差 | 镁合金AZ91D压铸件常规尺寸公差可参考±0.10mm-±0.30mm,小型结构件和模具控制良好的尺寸较容易稳定;大尺寸件、薄壁件、复杂结构件和多后处理件可能达到±0.30mm-±0.80mm或更高。CNC后加工位置可获得更高精度。该数值为常规参考范围,并非所有结构的绝对保证公差,关键尺寸建议通过后加工保证。 |
| 最小壁厚 | AZ91D压铸小型零件局部壁厚可参考1.0mm-1.5mm,但不建议大面积使用过薄壁厚。壁厚过薄容易出现充填不足、冷隔、变形、强度不足和喷涂缺陷。受力结构、安装位和大尺寸壳体应适当加厚。 |
| 推荐壁厚 | 普通压铸外壳和结构件建议壁厚1.5mm-2.5mm;小型薄壁外壳可根据结构和模具能力设计为1.2mm-2.0mm;安装座、螺丝柱、加强筋根部和受力位置建议2.0mm-3.5mm,并通过圆角、加强筋和过渡结构降低应力集中。 |
| 最小孔径 | 压铸成型孔位建议孔径不小于1.5mm-2.0mm,较小孔、深孔、精密孔和螺纹孔建议通过后加工实现。模具抽芯孔需要考虑抽芯强度、脱模斜度、孔深和模具寿命。定位孔、螺纹底孔和装配孔建议预留加工余量,压铸后钻孔、铰孔或攻牙。 |
| 装配间隙 | 普通压铸件装配建议单边预留0.15mm-0.40mm;未经机加工的压铸表面装配建议适当放大间隙;活动配合建议单边预留0.30mm-0.60mm。若后续需要喷漆、喷粉、电泳或微弧氧化,应额外考虑涂层厚度和表面粗糙度,避免装配过紧或刮伤涂层。 |
| 细节表现 | AZ91D压铸适合实现筋位、柱位、台阶、安装座、浅纹理、标识和复杂壳体结构。细小文字、LOGO和装饰纹理应避免过浅或过细,建议凸起或凹陷细节不小于0.3mm-0.5mm。高精细外观纹理、精密标识和装饰效果可通过模具蚀纹、喷涂、丝印、镭雕或后加工实现。 |
| 表面效果 | 镁合金AZ91D原始压铸表面通常为银灰色或灰白色金属表面,可能存在分型线、顶针痕、流痕、披锋和局部压铸纹理。经过喷砂或抛丸后可获得均匀哑光金属质感;经过喷漆、喷粉或电泳后可获得更稳定的颜色和防护效果;经过微弧氧化可提升表面硬度和耐腐蚀表现。若作为外观件,通常建议进行喷涂或其他表面保护处理。 |
根据材料特点和适合产品范围,将客户需求拆解为更容易判断的应用方向。
电子产品外壳、笔记本电脑壳体、相机外壳、手持设备外壳、无人机结构件、汽车轻量化支架、汽车内饰结构件、仪器仪表外壳、通信设备外壳、医疗设备外壳、运动器材配件、轻量化安装座、小型压铸结构件。
适合轻量化压铸外壳、电子产品结构件、汽车轻量化零件、无人机结构件、手持设备壳体和中低载荷金属功能件制作的压铸镁合金材料。
镁合金AZ91D的最大特点是轻量化优势明显,适合在对重量敏感的产品中替代部分铝合金、锌合金或塑料结构件。它压铸流动性较好,适合成型薄壁、筋位、柱位和复杂外壳结构。AZ91D刚性和金属质感优于多数塑料,但耐腐蚀性和表面防护要求较高,裸露使用时容易氧化或腐蚀,需要配合喷涂、电泳、化学转化膜、微弧氧化等表面处理。
围绕壁厚、孔位、装配间隙、尺寸公差和材料使用风险,提前判断零件结构是否适合采用镁合金-AZ91D。
镁合金-AZ91D的后处理会同时影响外观、尺寸、孔位、装配间隙和使用验证结果,需要在报价、DFM评审和样件确认阶段提前说明。
后处理应围绕外观展示、尺寸配合、连接装配和测试验证来选择,涉及装配位置的零件需要提前预留加工、涂层和试装余量。
针对螺纹、卡扣、强度、耐温和耐候等常见问题,提前识别材料是否需要替代或改用其他加工工艺。
当客户需求超出镁合金-AZ91D的材料边界时,需要结合强度、耐温、韧性、长期稳定性和量产目标,及时建议替代材料或加工工艺。
如果需要更好的耐腐蚀性和通用加工能力,可选择铝合金6061或5052;如果需要压铸量产且成本更可控,可选择铝合金ADC12或锌合金;如果需要更高强度和耐温,可选择铝合金7075、钛合金TC4或不锈钢;如果只做外观和结构验证,可选择光敏树脂、尼龙或CNC铝合金;如果需要更高轻量化但成本可接受,可进一步评估其他高性能镁合金牌号。
如果客户主要关注轻量化、薄壁压铸、金属外壳质感和批量生产效率,镁合金AZ91D是比较合适的选择。如果客户更关注长期户外耐腐蚀、高强度承重、耐磨或高温稳定性,应优先考虑铝合金、不锈钢、钛合金或其他更适合的工程材料。AZ91D适合“轻量化外壳和中低载荷结构件”,不适合“高腐蚀、高温和重载结构件”。
上传 3D / 2D 图纸后补充材料、数量、公差、表面处理和交期要求,XPartsLab 将围绕 3D 打印可制造性、成本和交付路径给出下一步建议。