
核心优势
金属质感高级、颜色稳定、耐腐蚀性好、耐氧化性强、适合长期佩戴、贵金属价值高、适合复杂造型铸造、打磨抛光后外观精致。
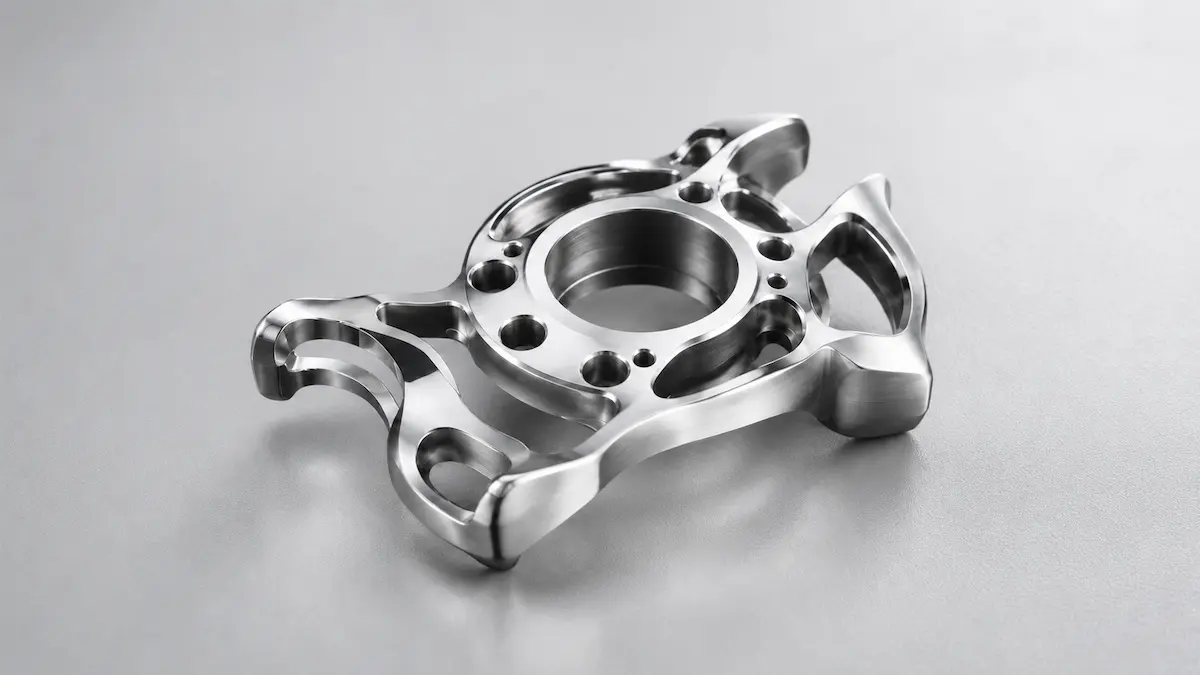
铂金(蜡铸-打磨)是一种通过蜡模铸造工艺制作铂金金属件,并经过打磨、抛光等后处理获得最终外观的贵金属加工方案。该材料通常用于珠宝首饰、高端饰品、纪念品、小型艺术件和精密贵金属零件制作。铂金具有颜色纯净、质感高级、耐腐蚀性好、耐氧化性强、稳定性高等特点,适合对金属质感、长期佩戴稳定性和高端外观有要求的产品。
围绕应用场景、优势边界和不推荐场景,帮助销售、客服和报价人员快速判断该材料是否适合当前零件需求。
金属质感高级、颜色稳定、耐腐蚀性好、耐氧化性强、适合长期佩戴、贵金属价值高、适合复杂造型铸造、打磨抛光后外观精致。
戒指、吊坠、耳饰、手链配件、项链配件、珠宝镶嵌件、高端纪念品、小型艺术件、贵金属摆件、小型精密装饰件、定制礼品、品牌高端饰品。
大尺寸低成本结构件、强承重工业零件、高弹性卡扣件、高频运动件、复杂大型薄壁件、高精度机械传动件、低预算装饰件、需要轻量化的大体积产品、对重量极其敏感的佩戴件。
以下参数来自产品资料和材料知识字段,用于设计评审、报价沟通和材料选型前的初步判断。
| 材料定位 | 适合高端首饰、贵金属饰品、艺术件、小型精密铸造件和高价值定制件制作的贵金属材料。 |
|---|---|
| 精度表现 | 蜡铸铂金适合复杂造型和小型贵金属件制作,但不适合直接作为超高精度机械加工方案。实际精度会受到蜡模打印精度、包埋材料、铸造收缩、金属流动、冷却、修整、打磨和抛光影响。精密装配或镶嵌位置建议预留后加工和人工修整余量。 |
| 尺寸公差 | 常规尺寸公差可参考±0.15mm-±0.50mm。该数值为蜡铸和打磨后的常规参考范围,并非所有结构的绝对保证公差。小尺寸首饰件和简单结构通常更容易控制,大尺寸件、薄壁件、复杂镂空件和需要大量抛光的位置可能出现更大偏差。精密孔位、镶嵌位和装配面建议后加工或人工精修。 |
| 最小壁厚 | 建议最小壁厚不低于0.8mm。小型装饰细节局部可更薄,但不建议作为主要受力结构。戒指、吊坠、镶嵌件和需要长期佩戴的位置,建议根据结构增加至1.0mm以上,避免铸造不完整、变形或后期佩戴损坏。 |
| 推荐壁厚 | 普通首饰和小型装饰件建议1.0mm-1.5mm以上;戒圈、吊坠主体、连接环和受力位置建议1.2mm-2.0mm以上;需要镶石、焊接或长期佩戴受力的位置应适当加厚,并预留打磨和抛光损耗。 |
| 最小孔径 | 建议孔径不小于0.8mm-1.0mm。过小孔位可能在蜡模、包埋、铸造和抛光过程中变小、堵塞或变形。穿链孔、装配孔、镶嵌孔和定位孔建议预留余量,必要时铸造后再钻孔、扩孔或精修。 |
| 装配间隙 | 普通金属装配建议单边预留0.10mm-0.30mm;活动连接或需要后期抛光的位置建议预留更大间隙。镶石、插接、活动扣和链条连接位置需要结合实际结构单独评估,避免铸造收缩和打磨后造成过紧或松动。 |
| 细节表现 | 铂金蜡铸适合表现浮雕、纹理、文字、镂空和复杂曲面。凸起文字、浅浮雕和细小纹理建议不小于0.3mm-0.5mm。过细细节可能在蜡模清理、包埋、铸造、打磨或抛光过程中变弱。重要文字和纹理应避免放在大面积打磨区域。 |
| 表面效果 | 铂金原始铸件表面通常较粗,需要经过打磨和抛光后才能呈现细腻的银白色金属光泽。可实现镜面亮光、柔和哑光、喷砂、拉丝、局部高光等效果。镜面抛光适合珠宝首饰和高端展示件,哑光或喷砂效果更适合低调高级的设计风格。 |
根据材料特点和适合产品范围,将客户需求拆解为更容易判断的应用方向。
戒指、吊坠、耳饰、手链配件、项链配件、珠宝镶嵌件、高端纪念品、小型艺术件、贵金属摆件、小型精密装饰件、定制礼品、品牌高端饰品。
适合高端首饰、贵金属饰品、艺术件、小型精密铸造件和高价值定制件制作的贵金属材料。
铂金密度高、质感厚重,颜色呈银白色或灰白色,长期佩戴不容易氧化变色。通过蜡铸工艺可以实现复杂曲面、浮雕、镂空、纹理和定制造型。铸造完成后需要经过去浇口、修整、打磨、抛光等工序,才能获得较好的最终外观。铂金材料本身价值较高,加工难度和材料成本都高于普通金属。
围绕壁厚、孔位、装配间隙、尺寸公差和材料使用风险,提前判断零件结构是否适合采用铂金(蜡铸-打磨)。
铂金(蜡铸-打磨)的后处理会同时影响外观、尺寸、孔位、装配间隙和使用验证结果,需要在报价、DFM评审和样件确认阶段提前说明。
后处理应围绕外观展示、尺寸配合、连接装配和测试验证来选择,涉及装配位置的零件需要提前预留加工、涂层和试装余量。
针对螺纹、卡扣、强度、耐温和耐候等常见问题,提前识别材料是否需要替代或改用其他加工工艺。
当客户需求超出铂金(蜡铸-打磨)的材料边界时,需要结合强度、耐温、韧性、长期稳定性和量产目标,及时建议替代材料或加工工艺。
如果需要相近的银白色贵金属质感,可选择18K白金、钯金或银;如果需要更低成本展示样件,可选择黄铜镀铂色、银色不锈钢或树脂喷金属漆;如果需要更高硬度和耐磨表现,可考虑K金、钛合金或不锈钢;如果需要高端珠宝长期佩戴,铂金仍是较优选择之一。
如果客户关注高端质感、贵金属价值、长期佩戴稳定性和珠宝级外观,铂金(蜡铸-打磨)是合适选择。如果客户更关注成本、轻量化、复杂大尺寸结构或工业功能强度,不建议优先选择铂金,可考虑银、K金、不锈钢、钛合金或电镀金属方案。
上传 3D / 2D 图纸后补充材料、数量、公差、表面处理和交期要求,XPartsLab 将围绕 3D 打印可制造性、成本和交付路径给出下一步建议。