
核心优势
耐磨性较好、减摩性较好、抗咬合性能较好、耐腐蚀性较好、机加工性能较好、适合滑动摩擦件、适合轴套和衬套、比普通黄铜更适合耐磨应用。
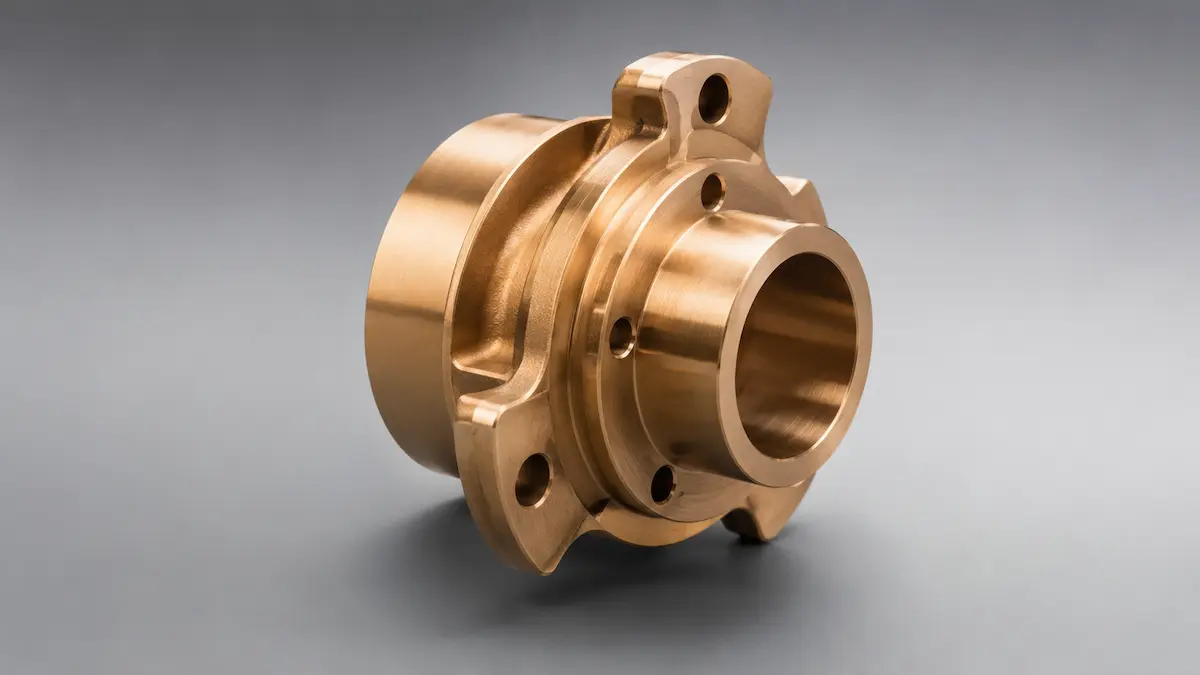
锡青铜QSn-6-6-3是一种含锡、锌、铅等元素的铜合金材料,具有较好的耐磨性、耐腐蚀性、抗咬合性、减摩性和机加工性能。它常用于轴套、衬套、轴瓦、蜗轮、滑块、耐磨板、阀门配件、泵体配件和中低速滑动摩擦零件。相比普通黄铜,锡青铜QSn-6-6-3耐磨性和抗咬合能力更好;相比紫铜和无氧铜,它导电导热性能较弱,但更适合耐磨和滑动配合场景。
围绕应用场景、优势边界和不推荐场景,帮助销售、客服和报价人员快速判断该材料是否适合当前零件需求。
耐磨性较好、减摩性较好、抗咬合性能较好、耐腐蚀性较好、机加工性能较好、适合滑动摩擦件、适合轴套和衬套、比普通黄铜更适合耐磨应用。
轴套、衬套、轴瓦、滑块、耐磨板、蜗轮、低速齿轮、导套、导轨滑块、阀门配件、泵体配件、机械铜套、矿山机械配件、工程机械配件、船舶机械配件、低速重载滑动件、中低速摩擦副零件。
高导电铜排、高导热散热件、高弹性卡扣件、高强度承重结构件、高速高精密传动件、食品直接接触件、医疗植入件、儿童用品、强酸强碱环境零件、对含铅材料有限制的产品、需要极高导电率的电子零件。
以下参数来自产品资料和材料知识字段,用于设计评审、报价沟通和材料选型前的初步判断。
| 材料定位 | 适合耐磨零件、滑动配合件、轴套、衬套、轴瓦、蜗轮、滑块和需要减摩性能的铜合金功能件制作。 |
|---|---|
| 精度表现 | 锡青铜QSn-6-6-3适合CNC车削、镗孔、铰孔、钻孔、攻牙和精密机加工,常用于轴套、衬套、滑块和蜗轮等需要控制配合尺寸的零件。实际精度会受到材料状态、刀具、装夹方式、孔径尺寸、壁厚、加工热和后处理影响。对于内孔、轴孔、滑动面和装配面,建议单独控制尺寸公差、圆度、同轴度和表面粗糙度。 |
| 尺寸公差 | CNC加工锡青铜QSn-6-6-3的常规尺寸公差可参考±0.02mm-±0.10mm,普通结构件可按±0.10mm-±0.20mm评估。轴套、衬套、蜗轮、滑块和滑动配合件可根据具体配合要求进一步控制。该数值为常规参考范围,并非所有结构的绝对保证公差,关键配合面应单独标注公差和粗糙度要求。 |
| 最小壁厚 | 普通CNC加工结构壁厚建议不低于1.0mm。由于该材料常用于轴套、衬套和耐磨结构,受力位置、滑动配合位置、螺纹位置和压装位置不建议设计过薄。薄壁轴套和大直径环形件应重点评估加工变形、装夹变形、压装变形和使用强度。 |
| 推荐壁厚 | 普通结构件建议1.5mm-3.0mm;轴套、衬套、蜗轮、滑块、耐磨板和受载配合位置建议2.0mm以上;中低速滑动件、压装件和需要开油槽的零件应根据载荷、转速、润滑条件和配合方式适当加厚。 |
| 最小孔径 | CNC加工可实现较小孔径,但深小孔、油孔和细长孔需要考虑排屑、毛刺和清理难度。普通设计建议孔径不小于1.0mm。轴套油孔、润滑孔、定位孔、螺纹孔和装配孔应根据零件尺寸、润滑路径和后加工方式合理设计,小油孔加工后需要重点去毛刺和清洗。 |
| 装配间隙 | 普通金属装配建议单边预留0.05mm-0.20mm;滑动配合和轴套类零件应根据轴径、载荷、转速、润滑方式、工作温度和热膨胀单独设计间隙。未经精加工的表面不建议直接作为高精度滑动配合面。若后续需要镀层、抛光或喷砂,应根据表面处理影响预留尺寸余量。 |
| 细节表现 | 锡青铜QSn-6-6-3适合加工孔、槽、台阶、倒角、油槽、油孔、螺纹、蜗轮齿面、轴孔配合面和耐磨结构细节。CNC加工、镗孔和铰孔后的配合细节表现较好。过细尖角、薄边和微小文字可能因材料特性、毛刺或后处理而削弱。LOGO和标识建议通过激光打标、雕刻或蚀刻实现。 |
| 表面效果 | 锡青铜QSn-6-6-3原始表面通常呈黄褐色、青铜色或偏深金黄色金属质感。经过车削和铣削后可获得较亮的铜合金加工面,经过抛光可提升金属光泽,经过喷砂可获得哑光青铜效果。长期暴露在空气、潮湿或油污环境中,表面可能氧化变暗或形成斑点。若对外观稳定性有要求,可进行抗氧化、镀镍、镀锡或其他表面保护处理。 |
根据材料特点和适合产品范围,将客户需求拆解为更容易判断的应用方向。
轴套、衬套、轴瓦、滑块、耐磨板、蜗轮、低速齿轮、导套、导轨滑块、阀门配件、泵体配件、机械铜套、矿山机械配件、工程机械配件、船舶机械配件、低速重载滑动件、中低速摩擦副零件。
适合耐磨零件、滑动配合件、轴套、衬套、轴瓦、蜗轮、滑块和需要减摩性能的铜合金功能件制作。
锡青铜QSn-6-6-3的主要特点是适合滑动摩擦和耐磨使用,材料中锡元素有助于提升耐磨和耐腐蚀表现,铅元素有助于改善减摩和切削加工性能,锌元素有助于改善材料工艺性和成本平衡。它常用于需要承受一定压力、低速或中低速滑动摩擦的机械零件,但不适合高导电、高导热或高弹性结构。
围绕壁厚、孔位、装配间隙、尺寸公差和材料使用风险,提前判断零件结构是否适合采用锡青铜QSn-6-6-3。
锡青铜QSn-6-6-3的后处理会同时影响外观、尺寸、孔位、装配间隙和使用验证结果,需要在报价、DFM评审和样件确认阶段提前说明。
后处理应围绕外观展示、尺寸配合、连接装配和测试验证来选择,涉及装配位置的零件需要提前预留加工、涂层和试装余量。
针对螺纹、卡扣、强度、耐温和耐候等常见问题,提前识别材料是否需要替代或改用其他加工工艺。
当客户需求超出锡青铜QSn-6-6-3的材料边界时,需要结合强度、耐温、韧性、长期稳定性和量产目标,及时建议替代材料或加工工艺。
如果需要更高强度和更好耐磨性,可选择铝青铜QAl9-4;如果需要更高导电和导热性能,可选择紫铜T2、无氧铜TU2或铬锆铜C18150;如果需要更高弹性和疲劳寿命,可选择铍铜C17200或磷青铜;如果需要更低成本和更好易切削性能,可选择HPb59-1铅黄铜;如果需要更高耐腐蚀和结构强度,可选择不锈钢316L或钛合金TC4。
如果客户需要轴套、衬套、滑块、蜗轮等耐磨滑动件,并且零件主要在中低速、适度载荷和有润滑条件下工作,锡青铜QSn-6-6-3是比较合适的选择。如果客户主要关注导电导热,应选择紫铜、无氧铜或铬锆铜;如果客户对含铅、环保、食品接触或出口法规有要求,应提前确认材料合规性,必要时改用无铅铜合金或其他材料。
上传 3D / 2D 图纸后补充材料、数量、公差、表面处理和交期要求,XPartsLab 将围绕 3D 打印可制造性、成本和交付路径给出下一步建议。