
核心优势
硬度极高、耐磨性优秀、抗压强度高、耐高温性能较好、尺寸稳定性较好、适合高磨损场景、适合精密耐磨件、适合刀具和模具工作部位、使用寿命通常高于普通钢材和模具钢。
钨钢通常指硬质合金,是以碳化钨为主要硬质相、以钴或镍等金属作为粘结相的高硬度金属材料。它具有极高硬度、优异耐磨性、较好的抗压强度和较高耐温稳定性,常用于刀具、冲头、模具镶件、耐磨件、喷嘴、阀芯、量规、精密定位件和高磨损工况零件。钨钢的核心优势是硬度和耐磨性,但韧性较差、脆性较高,不适合承受强冲击或大变形结构。
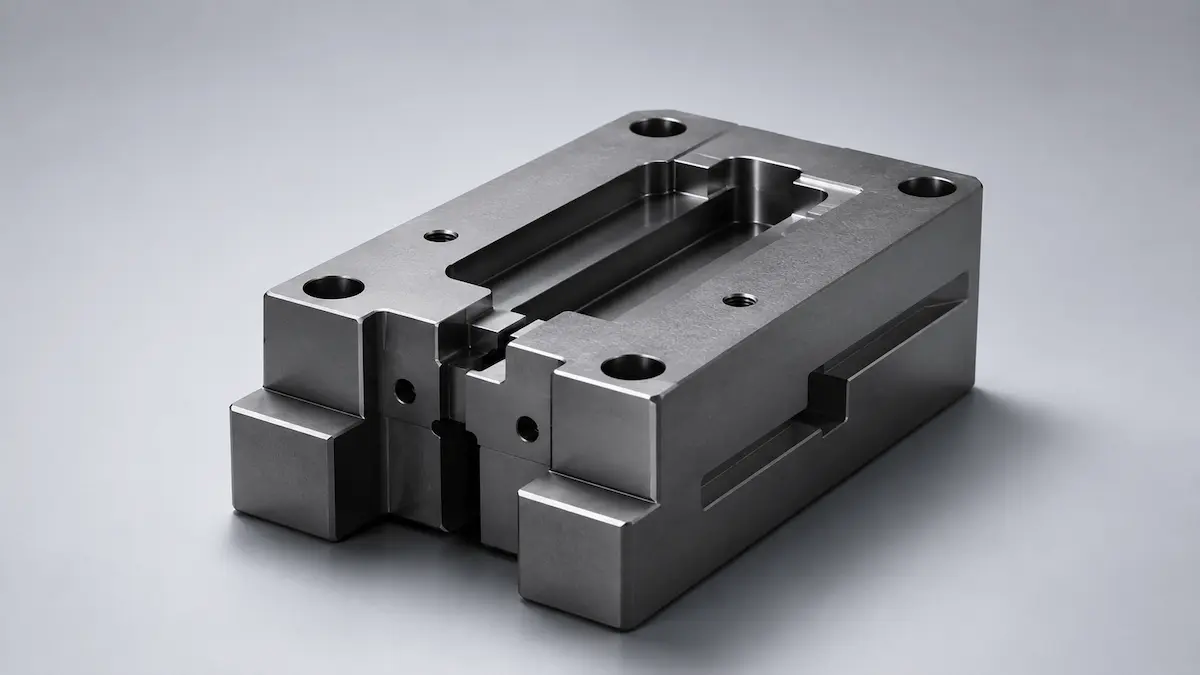
围绕应用场景、优势边界和不推荐场景,帮助销售、客服和报价人员快速判断该材料是否适合当前零件需求。
硬度极高、耐磨性优秀、抗压强度高、耐高温性能较好、尺寸稳定性较好、适合高磨损场景、适合精密耐磨件、适合刀具和模具工作部位、使用寿命通常高于普通钢材和模具钢。
刀具、铣刀、钻头、冲头、冲针、拉伸模、冲裁模镶件、耐磨镶件、耐磨套、喷嘴、阀芯、阀座、量规、塞规、环规、导向件、定位销、耐磨块、线材拉丝模、粉末成型模、精密模具工作件、高磨损机械零件。
强冲击零件、大变形弹性件、高韧性卡扣件、焊接结构件、大尺寸低成本结构件、薄壁复杂结构件、强拉伸受力件、长期振动冲击件、需要普通CNC快速加工的零件、需要轻量化的结构件、低成本普通五金件。
以下参数来自产品资料和材料知识字段,用于设计评审、报价沟通和材料选型前的初步判断。
| 材料定位 | 适合高硬度耐磨件、刀具、冲头、模具镶件、耐磨套、喷嘴、阀芯、精密量规和高磨损工况零件制作的超硬耐磨材料。 |
|---|---|
| 精度表现 | 钨钢适合精密磨削、慢走丝、线切割、电火花和研磨加工,可获得较高尺寸精度、平面度、圆度和表面质量。由于材料硬度极高,加工效率较低,加工成本高。关键刃口、冲头轮廓、模具配合面、量规尺寸和耐磨面应单独控制公差、粗糙度、倒角和边缘质量。 |
| 尺寸公差 | 钨钢精密磨削和慢走丝加工的常规尺寸公差可参考±0.005mm-±0.02mm,普通耐磨件和结构件可按±0.02mm-±0.05mm评估;复杂异形件、电火花件或大尺寸件可能需要放宽至±0.05mm-±0.10mm。该数值为常规参考范围,并非所有结构的绝对保证公差,实际需结合零件尺寸、加工方式、材料牌号、形状复杂度和检测要求确认。 |
| 最小壁厚 | 钨钢不建议设计过薄壁厚。普通耐磨结构建议壁厚不低于1.0mm-1.5mm,承受冲裁、挤压、夹持或装配力的位置建议进一步加厚。薄片、薄边、细长杆和尖角结构容易在加工、装配或使用过程中崩裂,不建议作为主要受力结构。 |
| 推荐壁厚 | 普通耐磨件建议2.0mm-5.0mm以上;冲头、冲针、刀片主体、模具镶件和承受接触压力的位置应根据载荷、截面、装配方式和冲击情况适当加厚。细长冲针和小直径钨钢件应重点评估长径比,避免弯曲、崩断或装配偏载。 |
| 最小孔径 | 钨钢小孔加工难度较高,通常需要电火花、激光、超声或专用磨削方式。普通设计建议孔径不小于1.0mm,深孔和微小孔应单独评估加工可行性。精密孔、定位孔、装配孔和冷却孔应根据加工方式预留足够空间,并避免孔边过薄导致开裂或崩边。 |
| 装配间隙 | 普通镶嵌装配建议根据配合方式预留0.005mm-0.03mm级别的精密间隙或过盈量,具体需结合热套、压装、钎焊或机械固定方式确定。普通非精密装配可按单边0.02mm-0.10mm评估。钨钢不适合强行过盈压装,装配应力过大可能导致开裂。热套、钎焊和镶嵌结构应重点控制膨胀差异和应力集中。 |
| 细节表现 | 钨钢适合加工高精度刃口、冲头轮廓、耐磨平面、定位面、圆柱面、孔、槽和模具配合结构。细节表现依赖慢走丝、磨削和电火花加工能力。尖角和锐边虽然可以加工,但使用中容易崩裂,建议根据工况增加微小R角或倒角。文字、LOGO和标识建议通过激光打标实现,不建议在关键耐磨面或刃口区域做装饰纹理。 |
| 表面效果 | 钨钢原始表面通常为深灰色、银灰色或灰黑色金属质感,经过磨削后可获得较细腻、平整的金属表面,经过抛光或研磨可获得更高光洁度。电火花加工后表面可能有放电纹理或微小热影响层,精密工作面通常需要后续研磨或抛光。钨钢本身不以装饰外观为主,通常更关注硬度、耐磨性、尺寸精度和刃口质量。 |
根据材料特点和适合产品范围,将客户需求拆解为更容易判断的应用方向。
刀具、铣刀、钻头、冲头、冲针、拉伸模、冲裁模镶件、耐磨镶件、耐磨套、喷嘴、阀芯、阀座、量规、塞规、环规、导向件、定位销、耐磨块、线材拉丝模、粉末成型模、精密模具工作件、高磨损机械零件。
适合高硬度耐磨件、刀具、冲头、模具镶件、耐磨套、喷嘴、阀芯、精密量规和高磨损工况零件制作的超硬耐磨材料。
钨钢的主要特点是硬度高、耐磨性极好,适合在摩擦、磨粒磨损、冲裁、切削、挤压和高接触压力场景中使用。它的抗压能力强,但抗弯和抗冲击能力相对弱,材料偏脆,尖角、薄边、细长杆和冲击载荷下容易崩裂。钨钢通常不能像普通钢材一样直接进行常规车铣加工,更多依赖磨削、放电加工、线切割、电火花、慢走丝或专用刀具加工。
围绕壁厚、孔位、装配间隙、尺寸公差和材料使用风险,提前判断零件结构是否适合采用钨钢。
钨钢的后处理会同时影响外观、尺寸、孔位、装配间隙和使用验证结果,需要在报价、DFM评审和样件确认阶段提前说明。
后处理应围绕外观展示、尺寸配合、连接装配和测试验证来选择,涉及装配位置的零件需要提前预留加工、涂层和试装余量。
针对螺纹、卡扣、强度、耐温和耐候等常见问题,提前识别材料是否需要替代或改用其他加工工艺。
当客户需求超出钨钢的材料边界时,需要结合强度、耐温、韧性、长期稳定性和量产目标,及时建议替代材料或加工工艺。
如果需要更高韧性和抗冲击能力,可选择SKD11、DC53、H13、42CrMo或高速钢;如果需要普通耐磨模具件,可选择SKD11、Cr12MoV或模具钢;如果需要高强度结构件,可选择40Cr、45#钢、42CrMo或不锈钢;如果需要耐腐蚀和中等耐磨,可选择不锈钢420、440C或表面硬化钢;如果只做低成本耐磨验证,可选择淬火钢或表面处理钢件。
如果客户的核心需求是极高耐磨、长寿命刀口、冲头、模具镶件、喷嘴或精密耐磨件,钨钢是非常合适的选择。如果零件需要承受强冲击、反复弯曲、大变形或复杂装配载荷,不建议优先选择钨钢,应考虑韧性更好的模具钢、高速钢、合金钢或表面处理钢材。钨钢适合“磨损优先”的场景,不适合“抗冲击优先”的场景。
上传 3D / 2D 图纸后补充材料、数量、公差、表面处理和交期要求,XPartsLab 将围绕 3D 打印可制造性、成本和交付路径给出下一步建议。